Savoir-faire
Mesure dimensionnelle des boîtes de montre : de quelques minutes à quelques secondes par pièce avec l’IMAGE 3
Les boîtes de montre et les platines de mouvement comptent parmi les pièces les plus denses en cotes du matériel de consommation : des dizaines d’alésages, de poches, d’arcs et de profils usinés dans une petite ébauche métallique, avec des tolérances de l’ordre du centième de millimètre. Lorsqu’un fabricant de composants horlogers du delta de la rivière des Perles est passé du contrôle par échantillonnage au contrôle à 100 %, sa mesure manuelle est devenue le goulot d’étranglement. Ce cas montre comment le système de mesure par vision instantanée IMAGE 3 de POMEAS a ramené le temps de contrôle de 3–5 minutes à quelques secondes par pièce.
Le défi : un contrôle à 100 % sans ralentir la production
Le client est un fabricant de composants métalliques horlogers du delta de la rivière des Perles, région qui concentre une large part de la capacité mondiale d’usinage des boîtes de montre. Son service qualité contrôlait les pièces sur une machine de mesure par vision 2D manuelle : l’opérateur alignait la pièce, déplaçait la table XY point par point et relevait environ 20–30 cotes par pièce, soit 3–5 minutes.
Dès lors que le produit a exigé un contrôle intégral de chaque pièce, ce temps de cycle n’était plus acceptable. Le client avait besoin d’une solution de mesure sans contact offrant à la fois un débit élevé et une grande précision.
La pièce : platine de mouvement en laiton
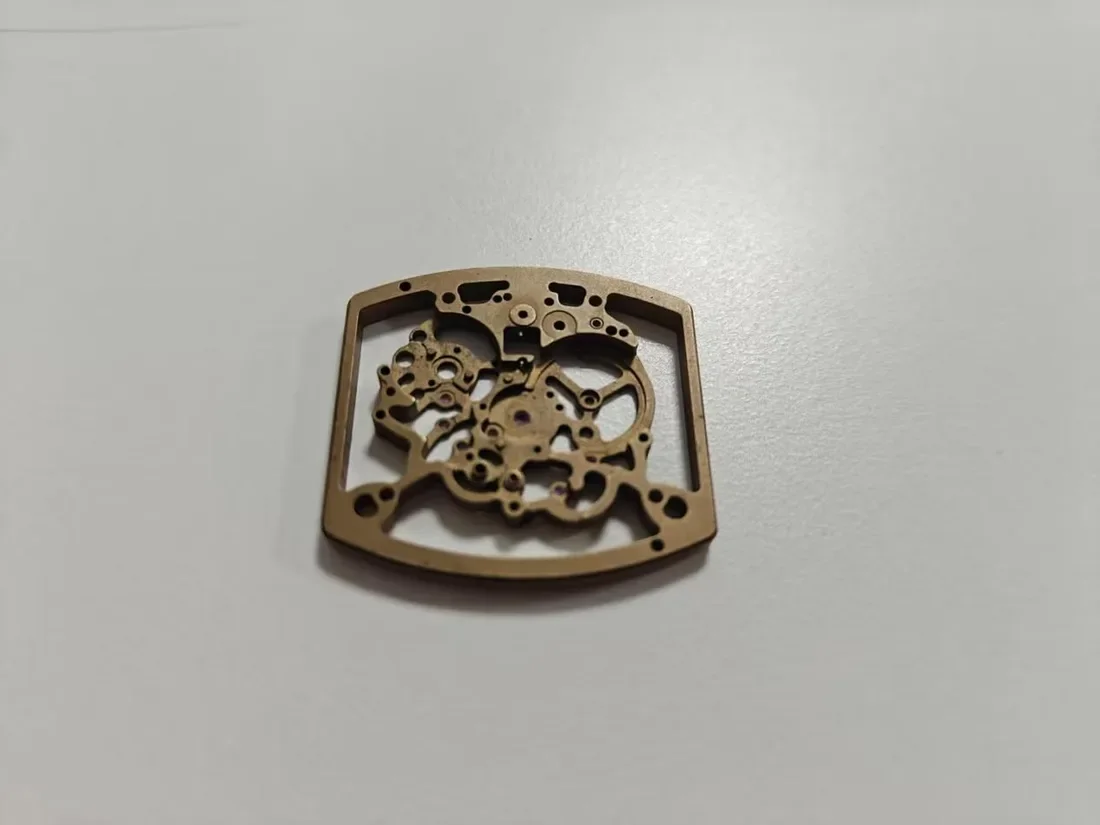
La pièce de ce cas est une platine de mouvement en laiton usinée par CNC, de 32,5 × 25 mm. Elle présente un ensemble dense d’alésages de précision, de rainures, de poches et de profils : chacun est un point de contrôle dimensionnel.
La solution : système de mesure par vision instantanée POMEAS IMAGE 3
La série POMEAS IMAGE 3 est un système de mesure par vision instantanée conçu pour la mesure 2D rapide et répétable en atelier. La configuration retenue dans ce cas :
- Grande plage de mesure — jusqu’à 300 × 200 × 75 mm sur l’IMAGE 3 Pro, ce qui permet de poser librement les composants horlogers sur la table et de les mesurer en un clic.
- Ni montage, ni recalage d’origine — le logiciel reconnaît le contour de la pièce et localise chaque élément de mesure directement sur l’image, quel que soit l’angle de pose.
- Reconnaissance des éléments en une seule prise de vue — tous les points de mesure sont identifiés sur une seule image et mesurés en une passe, sans déplacement point par point de la table.
- Mesure de hauteur et de gradins — un capteur spectral de haute précision intégré ajoute une capacité 2.5D pour les gradins et les cotes de hauteur.
- Résultats répétables, indépendants de l’opérateur — l’extraction automatique des contours supprime la dispersion de lecture du contrôle manuel.
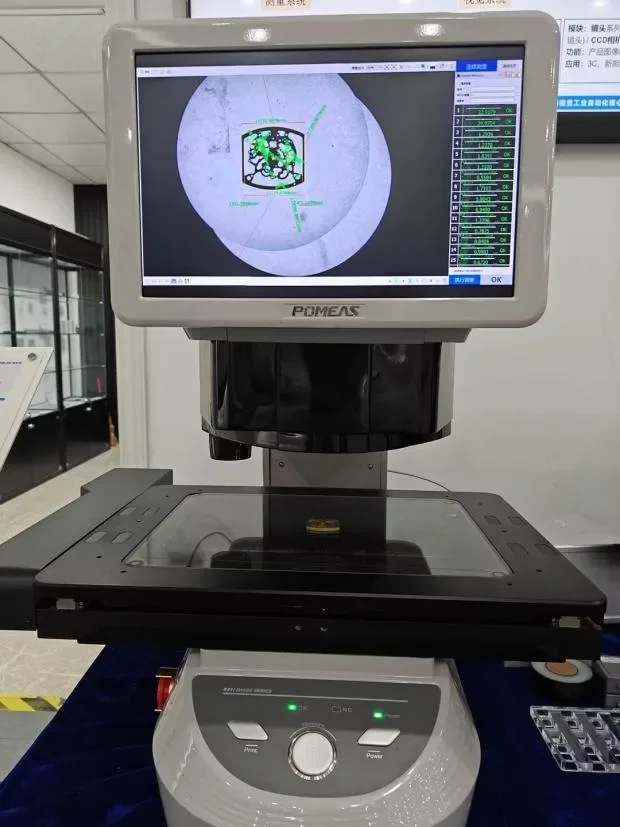
Vous hésitez sur le modèle IMAGE 3 adapté à vos pièces ? Consultez le guide de sélection de la machine de mesure d’image automatique IMAGE 3.
Processus de mesure et résultats
Le programme de mesure a été créé une seule fois à partir du plan du client. Ensuite, le contrôle tient en trois étapes :
- Poser la platine n’importe où sur la table en verre.
- Lancer le programme de mesure enregistré en un clic.
- Le système reconnaît tous les éléments sur une seule image, mesure chaque cote et juge automatiquement chaque item OK/NG.
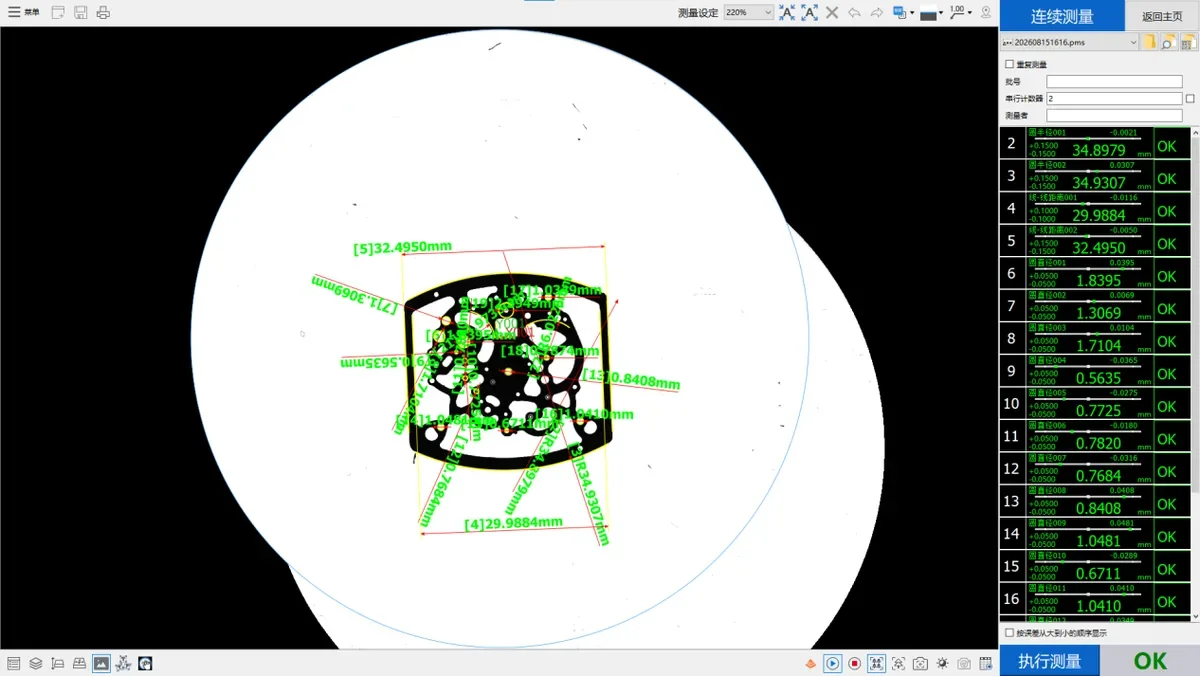
Dans l’essai ci-dessus, l’ensemble des cotes de la platine en laiton — profil extérieur, diamètres d’alésage, entraxes et rayons d’arc — a été capturé en un seul cycle de mesure, et tous les items ont été jugés OK.
Éléments typiques d’une boîte de montre mesurables en une seule prise de vue
- Diamètre et profil extérieurs de la boîte
- Diamètres intérieurs des alésages
- Entraxe des cornes et écartement de leurs perçages
- Positions d’ouverture des poussoirs et de la couronne
- Rayons de gradins et d’arcs, chanfreins
- Concentricité et angles d’ouverture
- Largeur de boîte et autres cotes 2D projetées
Pourquoi la mesure par vision instantanée convient à la production de composants horlogers
1–3 secondes par pièce
L’optique doublement télécentrique capture toute la pièce en une seule prise de vue et mesure simultanément toutes les cotes 2D, sans déplacement de table entre les éléments. Un travail qui demande 3–5 minutes sur une machine 2D manuelle (et 3–8 minutes au pied à coulisse ou au micromètre) se fait en 1–3 secondes. Plusieurs pièces peuvent être posées sur la table et mesurées ensemble, ce qui convient aux rondes en ligne CNC et au contrôle intégral à réception.
Sans contact : aucun risque de rayure sur les surfaces polies
Le pied à coulisse et le micromètre touchent la pièce. Sur les boîtes en acier poli miroir, titane, bronze ou revêtues PVD, la force de mesure peut laisser des rayures dont le coût de reprise dépasse largement celui du contrôle lui-même. La mesure instantanée est purement optique : rien ne touche la finition, ce qui est déterminant pour le contrôle final des boîtes haut de gamme.
Précision micrométrique stable, sans dispersion opérateur
L’IMAGE 3 couvre largement les tolérances habituelles des boîtes de montre (±0,01–0,03 mm). Tout aussi important : le résultat ne dépend plus de l’opérateur, car la lecture manuelle et la technique d’alignement varient d’un contrôleur à l’autre, tandis que l’extraction automatique des contours renvoie toujours le même résultat. Les nouveaux opérateurs n’ont besoin que d’une formation courte.
Fiabilité sur les métaux très réfléchissants
Les métaux polis, satinés et revêtus PVD réfléchissent fortement, ce qui brouille les contours sur les systèmes de vision classiques. L’IMAGE 3 fonctionne avec un éclairage annulaire ajustable multisegments : l’angle et l’intensité sont réglés selon la finition, de sorte que le logiciel capture un contour net et stable sur l’acier poli et le titane.
Données traçables et SPC
Chaque mesure est archivée automatiquement avec son verdict OK/NG et peut être exportée vers Excel. Les statistiques SPC donnent à l’usinage un retour rapide sur la dérive du CNC : les tendances de diamètre extérieur, d’alésage ou d’entraxe des cornes sont détectées avant la mise au rebut. Les enregistrements par lot répondent aussi aux exigences de traçabilité des chaînes d’approvisionnement horlogères.
Réutilisation des programmes pour la production à forte mixité
Un programme de mesure par modèle de pièce, enregistré et rappelé en un clic. Pour les commandes typiques multi-modèles et en petits lots — boîtes bronze vintage, éditions limitées, marques indépendantes — des dizaines de programmes peuvent être préchargés, réduisant le temps de changement à presque zéro.
Comparaison des méthodes de contrôle
| Méthode | Temps par pièce | Risque de rayure sur boîtes polies | Dépendance à l’opérateur | Idéal pour |
|---|---|---|---|---|
| Pied à coulisse / micromètre | 3–8 min | Oui | Élevée | Contrôles ponctuels, épaisseur de paroi |
| Machine de mesure par vision 2D manuelle | 3–5 min | Non | Moyenne | Petits lots, cotes complexes |
| POMEAS IMAGE 3 | 1–3 s | Non | Minime | Contrôle intégral de profil 2D en lot, rondes en ligne, cornes, alésages, diamètre extérieur |
Conclusion
Dans la production de boîtes de montre et de platines de mouvement, le goulot d’étranglement est rarement le centre d’usinage : c’est le contrôle qui suit. Dans ce cas, le POMEAS IMAGE 3 a transformé une routine manuelle de 3–5 minutes en un processus en un clic de quelques secondes par pièce, avec des résultats micrométriques constants, aucun contact avec les surfaces polies et des données entièrement traçables. Si votre ligne de composants horlogers fait face à la même exigence de contrôle à 100 %, le système de mesure par vision instantanée IMAGE 3 est conçu exactement pour ce travail.

Abonnez-vous à notre newsletter
Saisissez simplement votre adresse e-mail pour recevoir les dernières actualités et informations de Pomeas. Restez connecté à Pomeas et soyez le premier à découvrir les innovations en matière d'excellence optique.


