Savoir-faire
Objectif zoom 14X pour décapsulation laser : cas d'imagerie de puce
Une cellule de décapsulation laser retire la résine de moulage, le gel de silicone ou l'underfill couche par couche jusqu'à ce que la puce soit exposée. L'opérateur doit voir deux choses très différentes dans la même cellule : le boîtier entier, pour savoir où est le laser, et quelques millimètres carrés de surface de puce, pour savoir ce qu'a fait la dernière passe. Cette note décrit une réalisation POMEAS qui fait les deux avec un seul objectif zoom continu monté en angle au-dessus de la position de travail, et elle est explicite sur ce que les images prouvent et ne prouvent pas.
Aperçu du projet
La pièce est un dispositif semi-conducteur encapsulé : un corps moulé avec une cavité ouverte au laser en son centre, la puce visible au fond de cette cavité. Le client construit des équipements de décapsulation laser et de décapage laser ; les utilisateurs finaux sont des fabricants de semi-conducteurs et des laboratoires d'analyse de défaillances travaillant sur des composants de puissance (MOSFET, IGBT, SiC, GaN), des pièces RF et capteurs, des MCU et des mémoires.
L'exigence consignée dans le dossier du projet est étroite et pratique : observer le processus de retrait pendant qu'il se déroule, juger de la quantité de matière restante et inspecter la surface exposée immédiatement, sans sortir l'échantillon du montage. Matériel tel que construit : un objectif zoom continu POMEAS 14X avec une caméra industrielle 12 MP, montés en un seul ensemble au-dessus de la position de travail, en angle par rapport à la surface du boîtier, afin que le chemin optique évite la tête laser.
Pourquoi un microscope à grossissement fixe échoue ici
Un microscope à grossissement unique impose un choix que ce procédé ne peut pas faire. À faible puissance, le boîtier tient dans l'image mais le bord d'ablation est trop petit pour être jugé ; à forte puissance, la puce est nette mais impossible à retrouver, car l'opérateur regarde quelques millimètres carrés de résine de moulage sans contexte de position. Passer de l'un à l'autre suppose de changer d'objectifs, de refaire la mise au point et de réaligner la pièce, ce qui n'est pas une boucle viable à l'intérieur d'un cycle machine.
Deux contraintes supplémentaires viennent de la cellule. D'abord la distance de travail : un objectif de microscope se place à quelques millimètres de l'échantillon, ce qui, dans une cellule laser, met une lentille frontale non traitée dans le panache et près du faisceau. Ensuite la géométrie : la tête laser occupe l'espace directement au-dessus de la position de travail, donc le chemin de visée doit généralement entrer par le côté. Un fût fin peut s'incliner dans cet espace ; un corps de microscope à tête trinoculaire ne le peut pas.
Ce que la cellule attend réellement de l'optique
Lisez l'exigence comme quatre nombres plutôt qu'une catégorie de produits :
· Champ. Assez large à l'extrémité basse pour voir le boîtier entier et la cavité qu'il contient. Un champ de 20 mm suffit pour un boîtier de quelques millimètres avec une marge généreuse pour la navigation.
· Détail. À l'extrémité haute, le bord d'ablation et les détails de la surface de la puce doivent être résolus, pas simplement agrandis.
· Distance de travail. 70 mm ou plus, pour que la lentille frontale reste hors du panache et que la tête puisse être inclinée.
· Stabilité de mise au point. Changer de grossissement ne doit pas faire perdre la mise au point, sinon le cycle s'arrête à chaque changement de zoom.
La configuration optique telle que construite
| Élément | Tel que consigné dans le dossier du projet | Niveau |
|---|---|---|
| Objectif | Objectif zoom continu POMEAS 14X ; correspondance catalogue PMS-LZH-14105K (rapport de zoom 14:1, 0.55X–7.6X, WD 77.8 ± 2 mm, cercle image 2/3″, monture C-mount, port coaxial) | A / B |
| Caméra | Caméra industrielle 12 MP, monture C-mount | A |
| Montage | Objectif et caméra en un seul ensemble, inclinés au-dessus de la position de travail, chemin optique dégagé de la tête laser | A |
| Champ à 0.55X | 16.0 × 12.0 mm (20.0 mm de diagonale) avec un capteur 2/3″ | C |
| Champ à 7.6X | 1.16 × 0.87 mm (1.45 mm de diagonale) | C |
| Profondeur de champ | 3.16 mm à 0.55X ; 0.14 mm à 3X ; 0.04 mm à 7.6X | B |
| Résolution optique | 14.59 µm à 0.55X jusqu'à 2.80 µm à 7.6X (côté objet, selon les données publiées) | B |
Le numéro de modèle mérite une phrase de prudence. Le dossier du projet décrit l'objectif comme un zoom continu 14X et n'imprime aucun modèle sur le fût. Le seul objectif 14X du catalogue POMEAS est le PMS-LZH-14105K, dont la plage 0.55X–7.6X, la distance de travail de 77.8 mm et le port coaxial correspondent à la photographie de la réalisation ; considérez-le comme la correspondance catalogue et vérifiez-le contre le bon de commande avant de spécifier un remplacement.
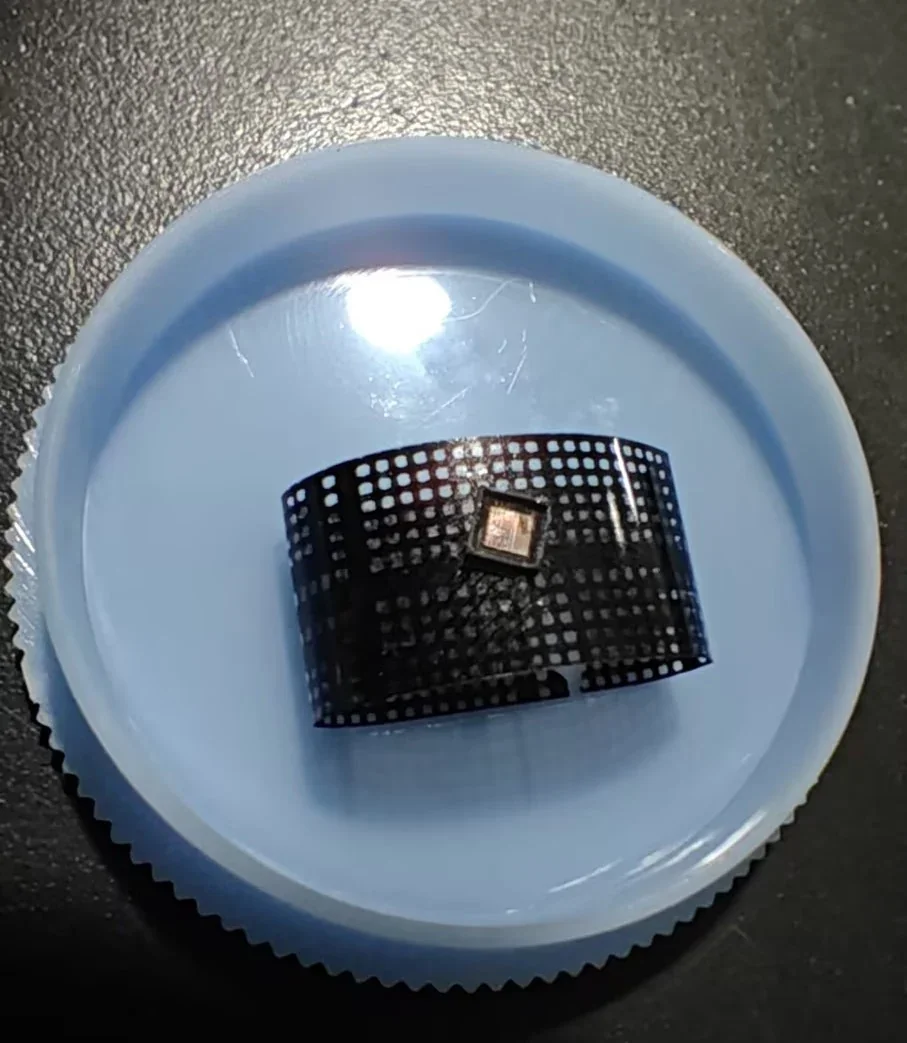
Figure 1 — La pièce. La résine de moulage a été retirée du centre du boîtier et la puce se trouve au fond de la cavité, entourée de l'anneau de résidu que le laser laisse au bord de la zone ablatée. Photographiée par l'équipe du projet, non retouchée.
Pourquoi un zoom 14:1, et non un grossissement 14X
C'est la mauvaise lecture la plus courante d'un tel objectif, et elle change tous les chiffres en aval. Le « 14X » du nom du produit est le rapport de zoom : le rapport entre le grossissement optique le plus bas et le plus élevé, 7.6 / 0.55 = 13.8, arrondi à 14. Le grossissement optique maximal est de 7.6X, pas 14X. Un champ calculé comme si l'objectif atteignait 14X est à peu près deux fois trop petit, et une résolution calculée de la même façon est tout aussi erronée.
La même prudence s'applique à la caméra. 12 MP ressemble à une spécification de résolution, mais l'objectif résout 2.80 µm à 7.6X alors qu'un pixel d'un capteur 2/3″ de 12 MP couvre environ 0.28 µm de l'objet. Le capteur échantillonne une image optique déjà limitée en bande par l'objectif, environ dix fois trop. Ce n'est pas gaspillé : les pixels supplémentaires achètent de la couverture de champ à l'extrémité basse et du rapport signal sur bruit partout. Cela signifie en revanche que passer de 12 MP à 20 MP sur cet objectif change très peu le plus petit détail visible, point abordé plus en profondeur dans le grossissement n'est pas la résolution.
Séquence d'inspection
En production, la boucle compte trois étapes. Localiser : à 0.55X ou proche, le boîtier et la cavité tiennent dans une image, donc la zone d'ablation peut être centrée. Zoomer : tourner jusqu'au grossissement de travail ; la distance de travail reste proche de 78 mm, la tête n'est donc pas repositionnée, et le plan de mise au point est conçu pour rester presque au même endroit, ce qui rend le déplacement utilisable dans un cycle. Inspecter : vérifier le bord d'ablation et la surface de la puce, puis archiver l'image, qui est un livrable au même titre que l'image en direct.
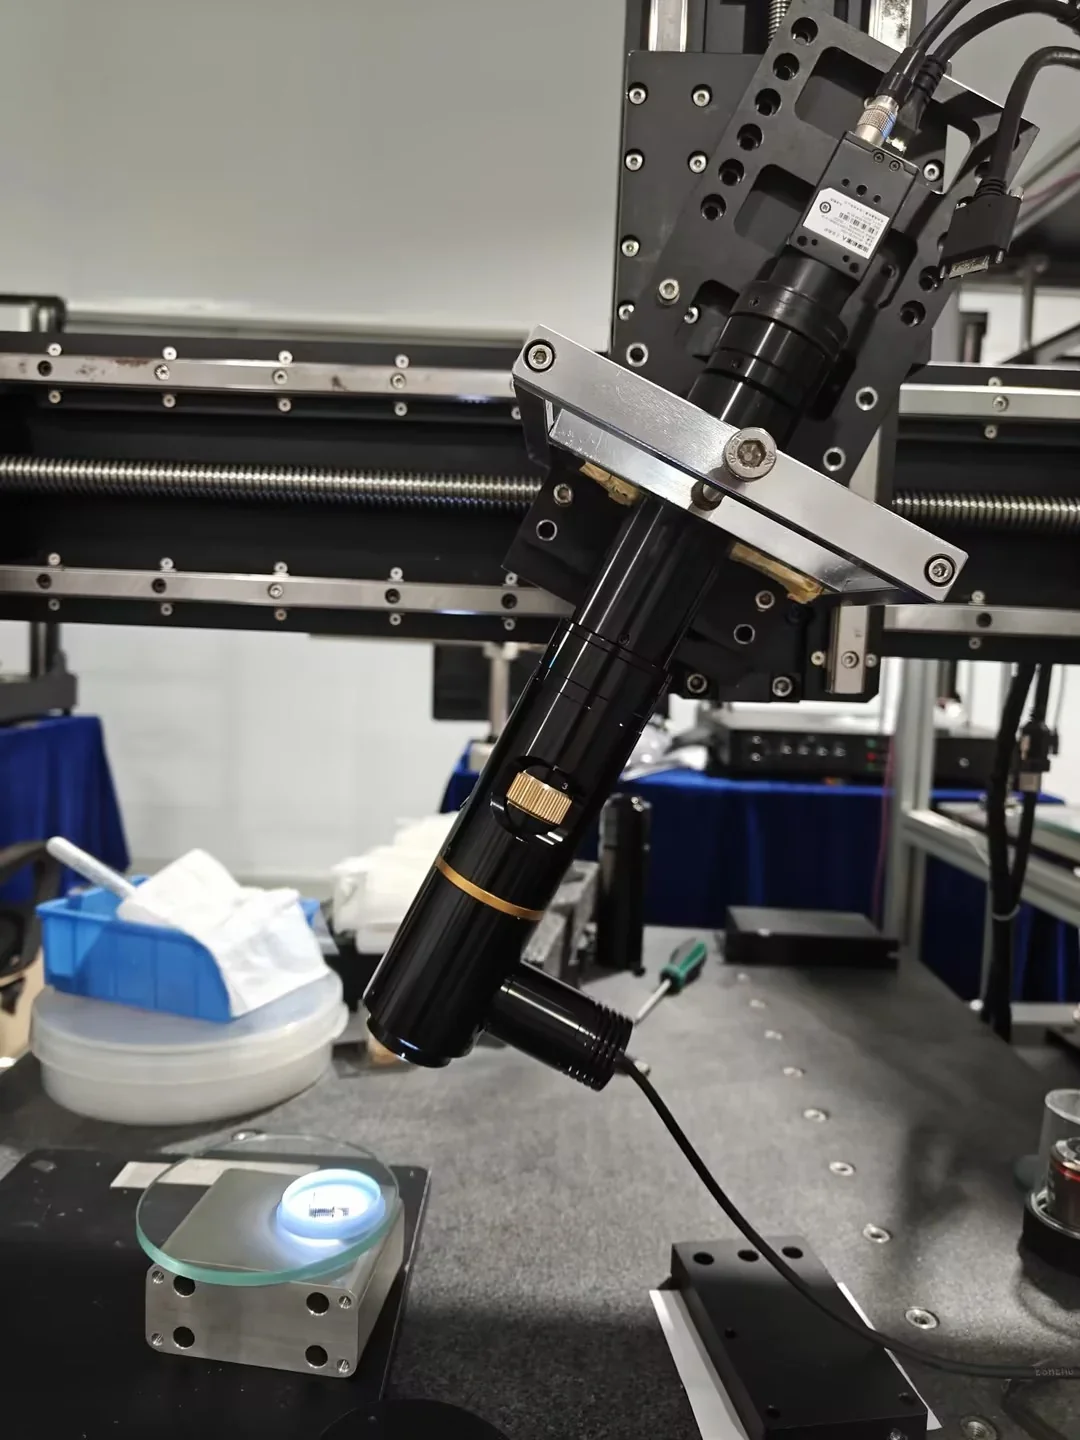
Figure 2 — Montage de banc de la tête optique, incliné d'environ 35 degrés par rapport à la normale de surface pour que le chemin dégage la position laser. Il s'agit du montage du laboratoire d'applications utilisé pour les essais d'imagerie, et non de la cellule de production du client ; la tête laser n'est pas dans le cadre.
Ce que montrent les images
À l'extrémité basse, le boîtier entier est dans l'image avec de la marge, ce dont la navigation a besoin. À l'extrémité haute, la surface de la puce se résout en ses blocs fonctionnels : la matrice régulière d'une zone mémoire ou logique d'un côté, les structures analogiques ou de commande plus denses de l'autre, et le bord métallique de la cavité où le laser s'est arrêté.
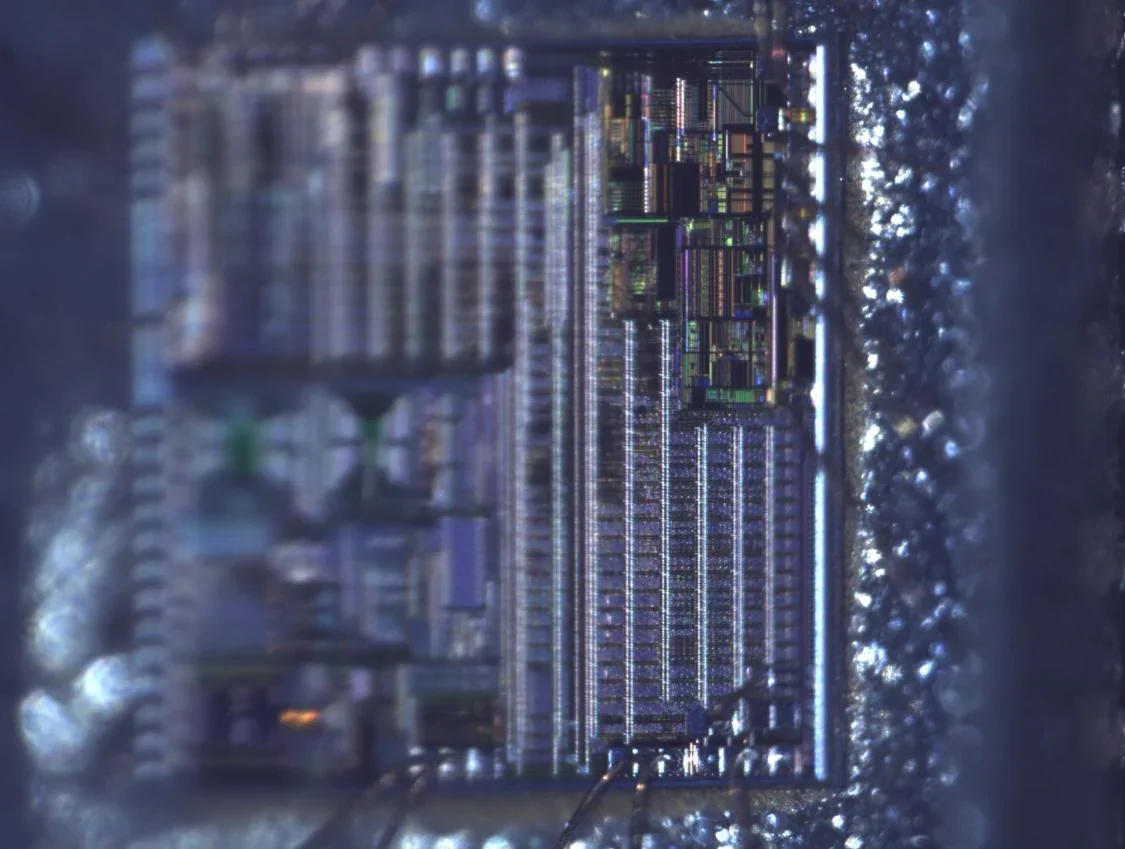
Figure 3 — Surface de puce à fort grossissement. La partie droite est assez nette pour lire des structures individuelles ; le tiers gauche tombe hors de la bande focale. Ce dégradé est le sujet de la section suivante et est laissé dans l'image volontairement.
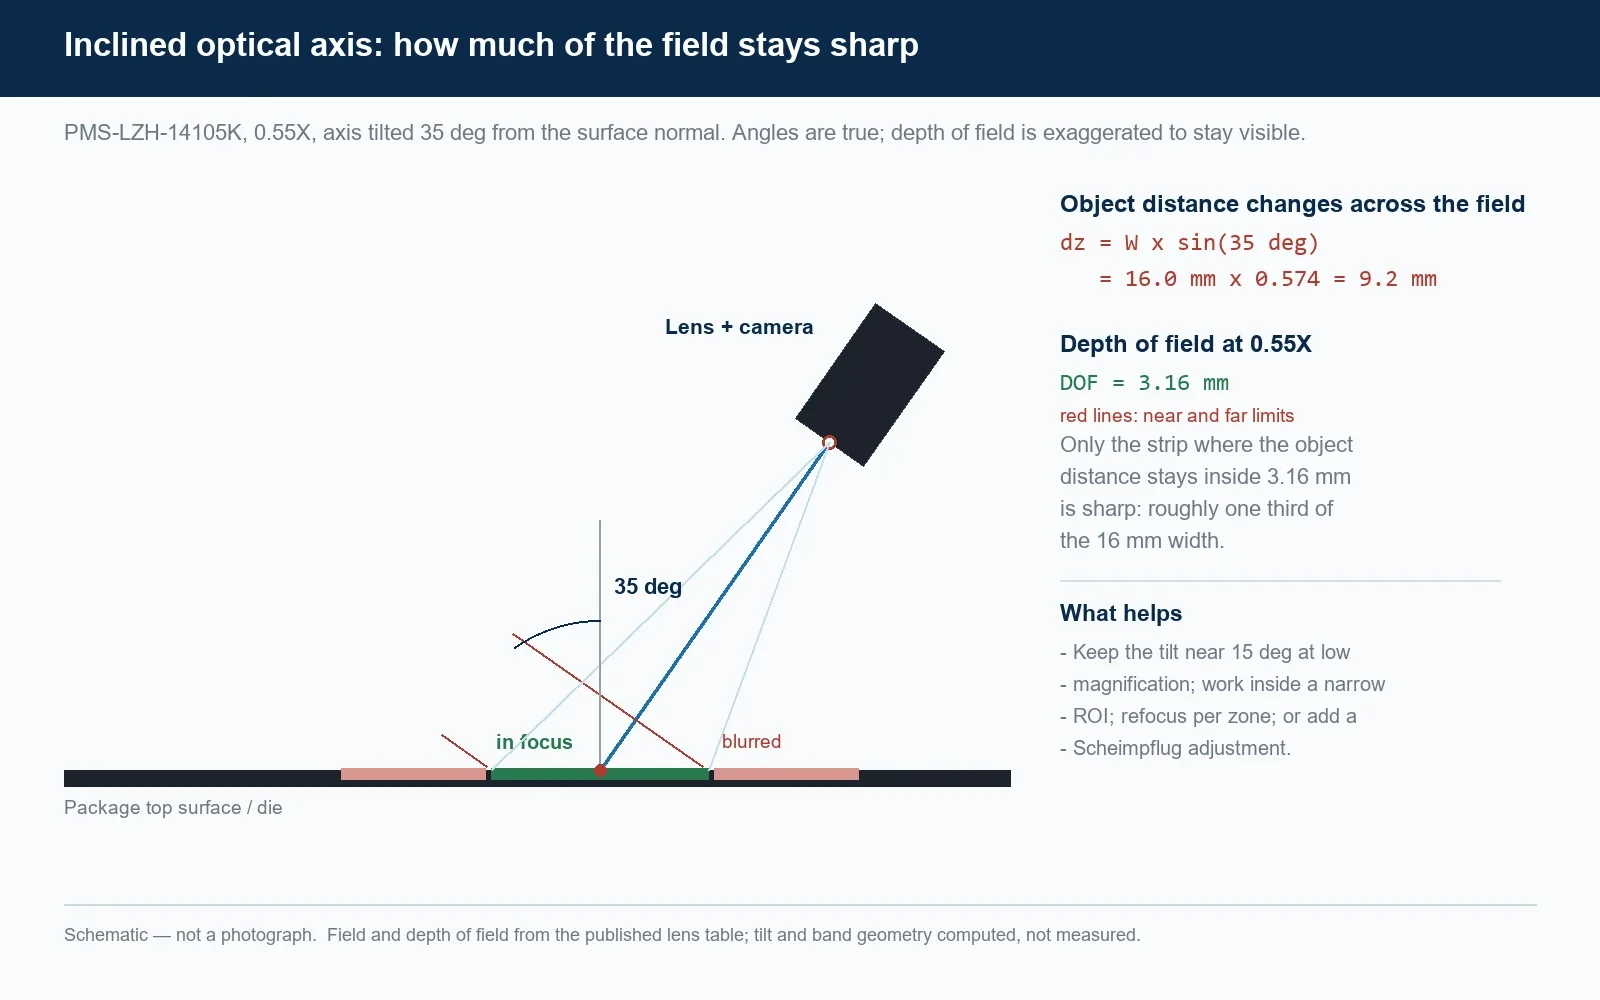
Figure 4 — Schéma, et non une photographie. Avec l'axe incliné de 35 degrés, la distance objet varie de 9.2 mm sur un champ de 16 mm contre 3.16 mm de profondeur de champ.
Limites d'ingénierie, y compris les plus honnêtes
L'inclinaison coûte de la profondeur de champ. Lorsque l'axe optique est incliné d'un angle θ par rapport à la normale de surface, la distance objet varie sur le champ de Δz = W × sinθ, où W est la largeur du champ dans le plan d'inclinaison. À 0.55X avec un champ de 16 mm et une inclinaison de 35 degrés, Δz = 9.2 mm contre une profondeur de champ de 3.16 mm. Seul un tiers environ de cette largeur peut se trouver dans la plage focale pour une position de mise au point donnée. La Figure 3 montre exactement cela : la bande nette et la bande floue sont la géométrie, pas un défaut d'objectif.
À fort grossissement le champ rétrécit, mais la profondeur de champ rétrécit plus vite : à 7.6X le champ est de 1.16 mm et Δz de 0.67 mm contre 0.04 mm de profondeur de champ. La vision inclinée à forte puissance exige donc une inclinaison plus faible, une zone d'intérêt plus étroite, une remise au point entre zones ou un ajustement de Scheimpflug. Une inclinaison proche de 15 degrés est un point de départ bien plus facile que 35.
Aucune mesure de profondeur n'a été effectuée. Le système image la cavité ; il n'en mesure pas la profondeur. Lire la profondeur à partir de la mise au point ou de la parallaxe est possible en principe, mais cela exige un étalonnage sur une hauteur de marche connue, et rien de tel n'est consigné dans le dossier du projet. Si la profondeur de décapsulation doit être un nombre et non une impression, l'instrument correct est un capteur confocal ou à variation de mise au point, ou une tête de triangulation, pas un objectif zoom et une caméra 2D. La même distinction sépare ce cas des véritables tâches d'inspection de semi-conducteurs qui impliquent de la métrologie.
La parfocalité est une propriété de l'unité. Le dossier du projet indique que la mise au point est restée utilisable sur toute la plage de zoom. C'est une attente raisonnable pour cette famille d'objectifs, mais la parfocalité se règle à l'assemblage et doit être vérifiée sur l'unité livrée avec une mire de test avant la mise en service de la cellule, pas déduite de la fiche technique.
Contamination et sécurité. Une distance de travail de 78 mm tient la lentille frontale hors du panache immédiat, mais la cellule produit quand même des résidus particulaires et condensables, et une fenêtre de protection coûte moins cher à remplacer qu'un objectif. Rien ici ne traite de la sécurité laser : le verrouillage, l'enceinte et le choix des filtres restent la responsabilité du constructeur de la machine.
Où cette configuration s'inscrit
La même tête convient à toute cellule qui retire de la matière d'un dispositif encapsulé et doit l'observer en cours : décapsulation et décapage laser, ajustage laser de composants passifs, vérification de marquage, et postes de reprise où une puce est inspectée après retrait du couvercle. Elle convient aussi aux travaux où une vue inclinée est la seule voie d'accès.
Questions que ce cas soulève habituellement
Quel grossissement un objectif zoom 14X donne-t-il réellement ?
Le 14X est le rapport de zoom, pas le grossissement maximal. Le PMS-LZH-14105K couvre de 0.55X à 7.6X de grossissement optique, soit un rapport d'environ 14:1. Avec un capteur de 2/3 pouces, cela donne un champ de 16 x 12 mm à l'extrémité basse et de 1.16 x 0.87 mm à 7.6X ; un champ calculé comme si l'objectif atteignait 14X fait environ la moitié de la taille réelle.
Un seul objectif zoom peut-il couvrir à la fois la localisation du chip et l'inspection de la puce ?
Oui, dans la plage de champs ci-dessus, et c'est la raison de cette construction. À 0.55X le boîtier entier et la cavité ouverte tiennent dans une image, ce dont la localisation a besoin ; à 7.6X la surface de la puce se résout en ses blocs fonctionnels. Comme la distance de travail reste proche de 78 mm sur toute la plage, la tête n'a pas à être repositionnée entre les deux.
Monter l'objectif en angle réduit-il la précision de mesure ?
Cela réduit la zone nette plutôt que la précision de ce qui est net. Avec l'axe incliné de 35 degrés, la distance objet varie d'environ 9.2 mm sur un champ de 16 mm contre 3.16 mm de profondeur de champ, donc seule une partie de l'image est nette à la fois. La perspective comprime aussi un axe de l'image, donc toute dimension prise sur une vue inclinée exige une rectification et une mire d'étalonnage dans le plan de travail.
Faut-il une caméra 12 MP pour tirer le meilleur de cet objectif ?
Pas pour la résolution. À 7.6X l'objectif est spécifié à 2.80 um, alors qu'un pixel d'un capteur 12 MP de 2/3 pouces couvre environ 0.28 um de l'objet, donc le capteur suréchantillonne déjà l'image optique plusieurs fois. Le capteur 12 MP mérite sa place par la couverture de champ à l'extrémité basse et par la qualité de l'image archivée, pas par le plus petit détail qu'il peut révéler.
Ce montage peut-il mesurer la profondeur de coupe du laser ?
Non. Il produit une image bidimensionnelle et une impression qualitative de la profondeur à partir de la mise au point, ce qui suffit pour voir si la puce est exposée et s'il reste de la matière. En faire un nombre exige un instrument étalonné tel qu'un capteur confocal ou à variation de mise au point, et aucun étalonnage de profondeur n'est consigné dans ce projet.
Demander une solution d'imagerie similaire
Si vous construisez ou modernisez une cellule de décapsulation laser, de décapage laser ou d'inspection de puce, envoyez la taille du boîtier, le détail que vous devez voir, la distance de travail disponible, le modèle de caméra et la taille du capteur, et si la vue doit être inclinée. Nous répondrons avec un champ, une plage de grossissements et une suggestion de montage plutôt qu'un numéro de catalogue. Contactez POMEAS, ou consultez l'objectif zoom continu 14X PMS-LZH-14105K. Pour la logique de sélection qui l'entoure, le guide des objectifs zoom motorisés et le cas OCR sur puce couvrent les problèmes voisins.
Étude de cas liée : la même approche de zoom et d'inspection appliquée au contrôle des traits fins d'un disque codeur optique 512 P/R avec un objectif 12.5X.

Abonnez-vous à notre newsletter
Saisissez simplement votre adresse e-mail pour recevoir les dernières actualités et informations de Pomeas. Restez connecté à Pomeas et soyez le premier à découvrir les innovations en matière d'excellence optique.


