知识库
手表表壳尺寸测量:IMAGE 3 一键式影像测量仪把单件检测从 3–5 分钟压到 3 秒
手表表壳和机芯板是消费类五金件里尺寸特征最密集的零件之一:几十个孔位、槽腔、圆弧和轮廓加工在一块小小的金属坯料上,公差普遍在百分之几毫米级。珠三角一家腕表部件制造商把抽检升级为全检之后,人工测量成了产线瓶颈。本案例记录他们用普密斯 IMAGE 3 一键式影像测量仪(闪测仪)把单件检测时间从 3–5 分钟降到几秒的完整过程。
需求背景:全检不能拖慢产线
客户是一家位于珠三角的金属腕表部件加工企业。这一区域集中了全球相当大比例的表壳加工产能。客户品质部原先用手动二次元影像仪检测:人工对位、逐点移动 XY 轴、读数,一只工件约 20–30 个尺寸,耗时 3–5 分钟。
产品要求全检后,这样的节拍显然跟不上。客户需要一台既能保证精度、又能扛住全检节拍的非接触测量设备。
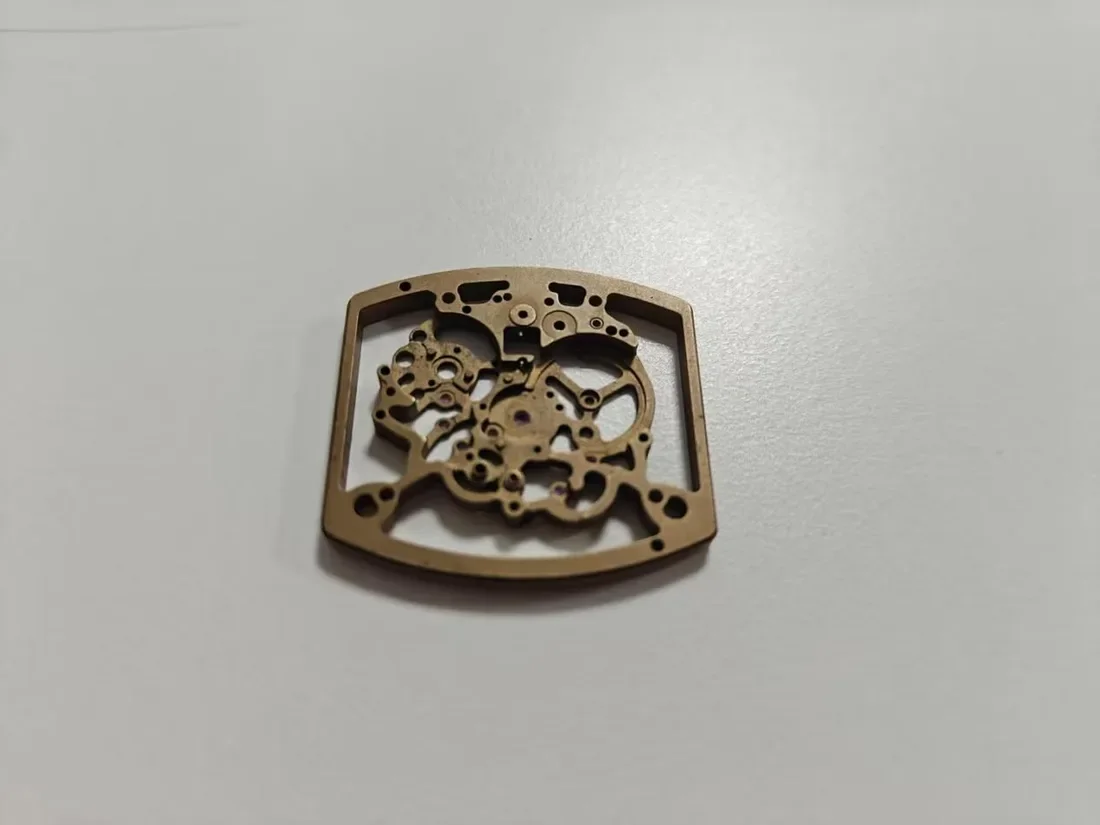
被测件:黄铜机芯板
本案例工件为 CNC 加工的黄铜机芯板,外形 32.5 × 25 mm,板面分布大量精密孔位、槽腔与轮廓特征——每一个都是尺寸检测点。
解决方案:普密斯 IMAGE 3 一键式影像测量仪
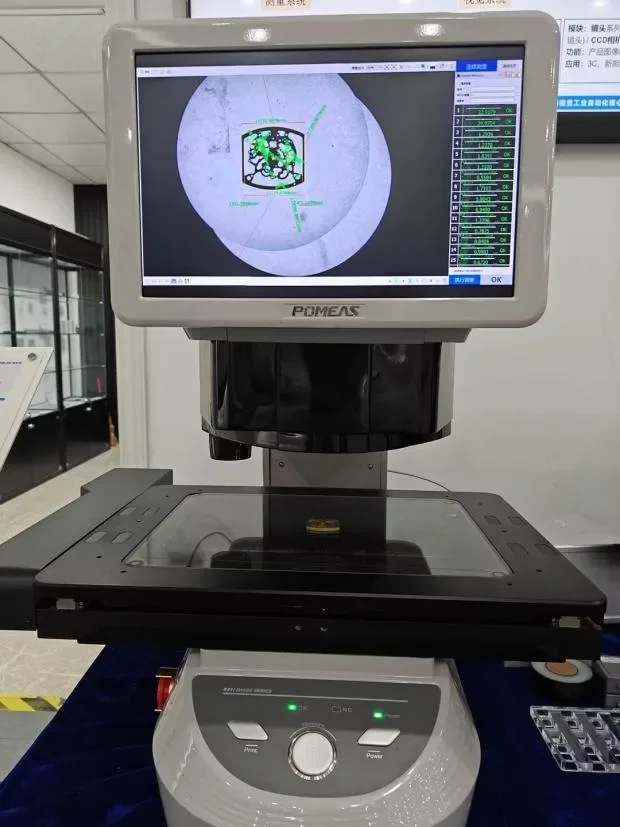
IMAGE 3 系列是普密斯面向产线现场的一键式影像测量仪,本案例配置的核心能力:
- 双 2000 万像素黑白 CMOS 相机 + 双侧远心镜头——低畸变光学搭配新一代边缘检测算法,视野内任意位置的细弱边缘都能稳定提取;
- 大测量范围——IMAGE 3 Pro 载台行程可达 300 × 200 × 75 mm,表壳类零件任意摆放、一键测量;
- 免治具、免对位——软件自动识别工件轮廓与所有测量特征,任意摆放角度无需人工找基准;
- 一次成像、一键全测——所有测量部位从整幅图像中一次性识别并完成测量,无需逐点移动;
- 高度与段差可测——内置 8055 点光谱共焦传感器,支持高度尺寸乃至透明材料厚度测量;
- 结果与操作者无关——自动对焦、自动定位、自动判定,任何人操作结果一致。
不确定选哪个 IMAGE 3 型号?可参考英文站的 IMAGE 3 选型指南,或直接联系我们获取选型建议。
测量过程与实测结果
测量程序按客户图纸一次性编写完成,之后日常检测只需三步:
- 把机芯板任意放在玻璃载台上;
- 一键调用已存程序执行测量;
- 设备自动识别全部特征、逐项测量并给出 OK/NG 判定。
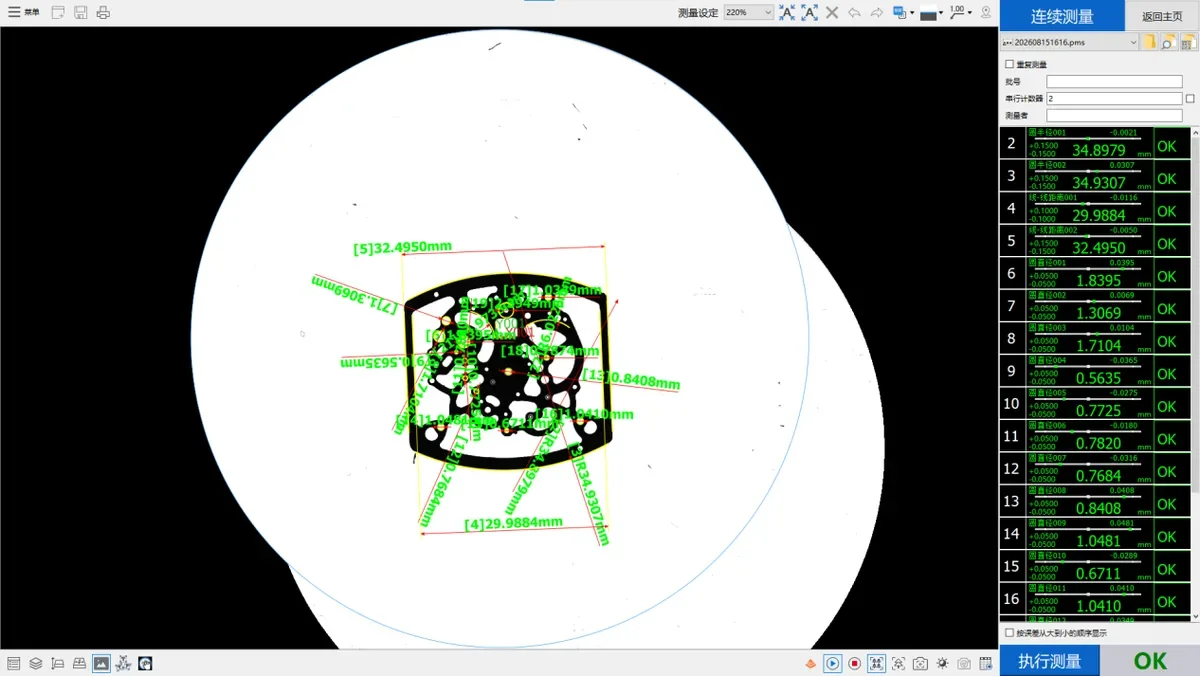
上图为实测画面:黄铜机芯板的外形、孔径、孔距、圆弧半径等全部尺寸在一个测量节拍内完成,所有项目判定 OK。
一次成像可测的表壳典型特征
- 表壳外径与轮廓
- 内孔直径
- 表耳间距、表耳孔距
- 按键/表冠开孔位置
- 台阶与圆弧半径、倒角
- 同心度、开孔角度
- 壳宽等投影尺寸
为什么闪测仪适合腕表部件产线
单件 1–3 秒
双远心光学一次拍下整个工件,所有 2D 尺寸一拍全测,无需 XY 轴逐点移动。手动二次元 3–5 分钟、卡尺千分尺 3–8 分钟的工作,IMAGE 3 只需 1–3 秒。载台上还可同时摆放多只工件一并测量,契合 CNC 产线巡检与入库全检。
非接触:高端表壳零划伤风险
卡尺、千分尺靠测头接触工件,镜面抛光的精钢、钛壳、青铜壳和 PVD 镀层一旦被压出划痕,返修成本远高于检测本身。闪测纯光学非接触,成品高光表壳检测零损伤。
微米级稳定精度,消除人为误差
IMAGE 3 覆盖表壳 ±0.01–0.03 mm 的典型公差绰绰有余。更重要的是结果不再取决于谁在操作:人工读图、压线手法因人而异,自动寻边每次给出同样的结果,新人简单培训即可上岗。
高反光金属稳定寻边
抛光、拉丝、PVD 电镀后的表壳金属反光极强,普通影像设备容易眩光、边缘模糊。IMAGE 3 配备可升降多分区环形光与同轴表面光,按表面状态自动调节角度、高度与亮度,稳定抓取抛光钢壳、钛壳的轮廓边线。
数据自动存档,支持 SPC 品质管控
每件测量结果自动保存并判定 OK/NG,报告可导出 Excel。SPC 统计让 CNC 加工偏差早发现早纠正——外径、内孔、表耳间距的趋势异常在报废前就被拦住。完整批次数据也满足腕表品牌供应链的追溯要求。
程序复用,多型号快速切换
一个型号建一次测量档案,之后一键调用。多品种、小批量订单(复古青铜壳、限量款、独立品牌)可预存几十套程序,换型调试时间趋近于零。
检测方式对比
| 检测方式 | 单件耗时 | 是否划伤高光表壳 | 人为误差 | 适合场景 |
|---|---|---|---|---|
| 卡尺 / 千分尺 | 3–8 分钟 | 有划伤风险 | 大 | 少量抽检、壁厚测量 |
| 手动二次元影像仪 | 3–5 分钟 | 无 | 中等 | 中小批量、复杂尺寸 |
| 普密斯 IMAGE 3 | 1–3 秒 | 无 | 极小 | 批量 2D 轮廓全检、巡检、表耳、孔径、外径 |
结论
腕表部件产线的瓶颈往往不在机加工,而在加工背后的检测环节。本案例中,普密斯 IMAGE 3 把 3–5 分钟的人工流程变成一键、秒级、微米级一致的过程:零接触、零划伤、数据全追溯。如果你的产线同样面临全检压力,IMAGE 3 一键式影像测量仪正是为这类场景而生。
邮件订阅
您将收到我们最新的动态资讯