知识库
光纤组件微孔在线测量实测:10 工件 × 5 次重复性测试
光纤组件上常有直径约 120 μm 的微孔,需要在产线上直接测量而不是送去实验室抽检。华泰自动化对 POMEAS HM 系列在线图像测量头做了一次结构化重复性测试,验证系统在这类工件上的真实表现。本文完整公开原始统计结果,并明确说明数据的适用边界。
测试条件
- 设备:POMEAS HM 系列在线图像测量头(双远心阴影投影、绿色 LED 平行光、CMOS 接收),POMEAS 在线测量软件 v1.1.0.5。
- 工件:10 件光纤组件样品,托盘上编号 1-1 … 2-5。
- 测量特征:孔1 直径、孔2 直径、两孔圆心距,单位 μm。
- 流程:每件装夹一次、固定不动连续测量 5 次。测试日期 2026-11-02。
- 参照规格:HM 系列标准机型 HM-1040 标称测量范围 φ40 mm、重复精度 ±0.08 μm、测量位置精度 ±1.0 μm(HM 系列产品手册第 12 页)。现场装机的具体机型档位待客户确认,本文只呈现实测数据。
原始统计:10 工件 × 5 次读数
下表为每个工件 5 次读数的均值。每件的最大值、最小值、极差与标准差均完整保留在文末引用的原始数据文件中,未删除任何不利数据。
| 工件 | 孔1均值(μm) | 孔2均值(μm) | 孔间距均值(μm) |
|---|---|---|---|
| 1 | 120.59 | 120.14 | 157.08 |
| 2 | 120.03 | 119.65 | 138.14 |
| 3 | 120.61 | 120.35 | 150.53 |
| 4 | 116.01 | 117.35 | 159.10 |
| 5 | 118.02 | 117.31 | 151.42 |
| 6 | 121.10 | 121.92 | 139.60 |
| 7 | 120.59 | 120.51 | 195.80 |
| 8 | 117.81 | 117.86 | 137.10 |
| 9 | 117.18 | 118.97 | 168.32 |
| 10 | 128.83 | 122.62 | 143.19 |
10 件样品中,孔1 均值分布在 116.01–128.83 μm,孔间距分布在 137.10–195.80 μm。工件之间的这种差异反映的是样品本身的真实尺寸差别,不是测量误差。
重复性结果(合并组内标准差,每特征 n=50)
| 特征 | 合并组内标准差 σ(μm) | 单件极差最大(μm) | 单件极差中位(μm) |
|---|---|---|---|
| 孔1 直径 | 0.390 | 1.70 | 0.88 |
| 孔2 直径 | 0.493 | 1.76 | 1.10 |
| 孔间距 | 0.496 | 2.10 | 1.09 |
合并标准差把 10 个工件共 50 次读数合并计算,比只引用单件最好成绩更保守,也更能代表实际使用状态。
这组数据能证明什么、不能证明什么
- 能证明:固定装夹条件下,系统在该工件上三个特征的短期重复性处于 0.4–0.5 μm(1σ)量级。
- 不能证明:重新上下料后的综合重复性——固定位置重复测试不含上下料引入的差异,整线能力需另行做重装夹测试。
- 不能证明:绝对测量准确度。重复性只约束随机误差;准确度还需要经校准的基准件另行验证。
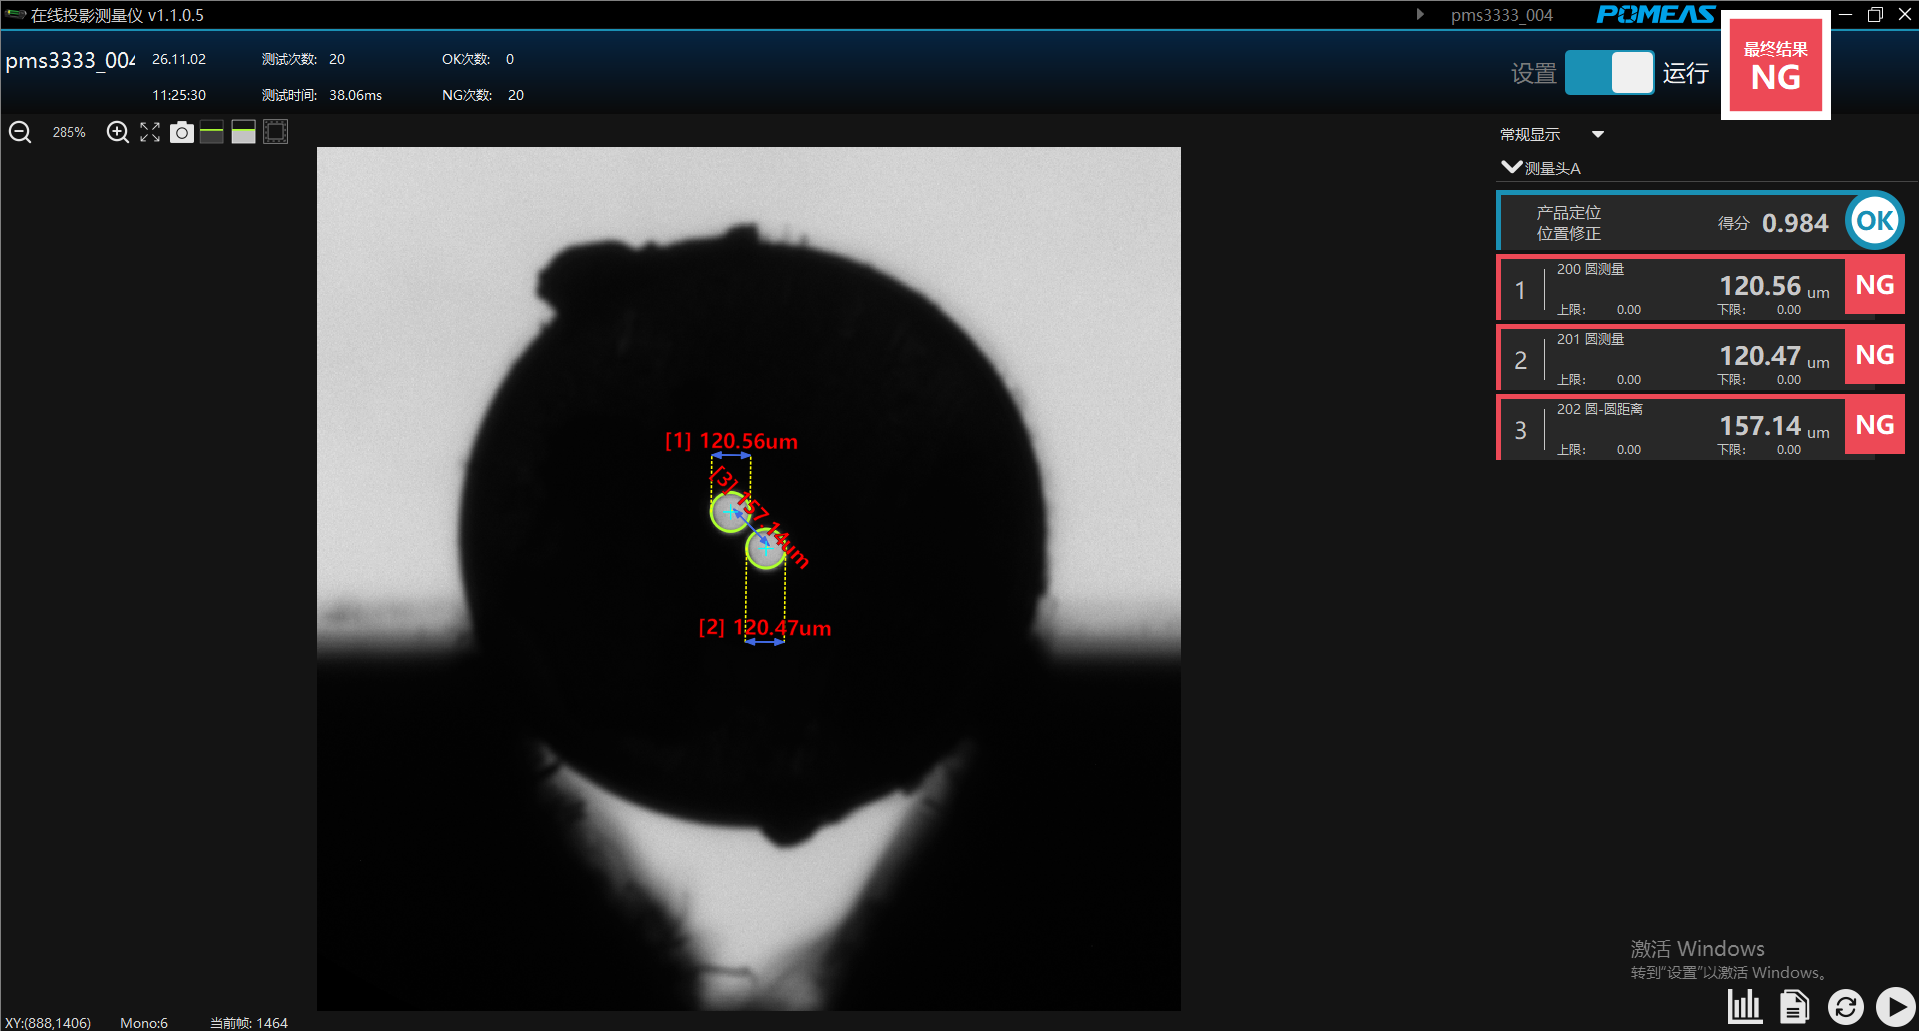
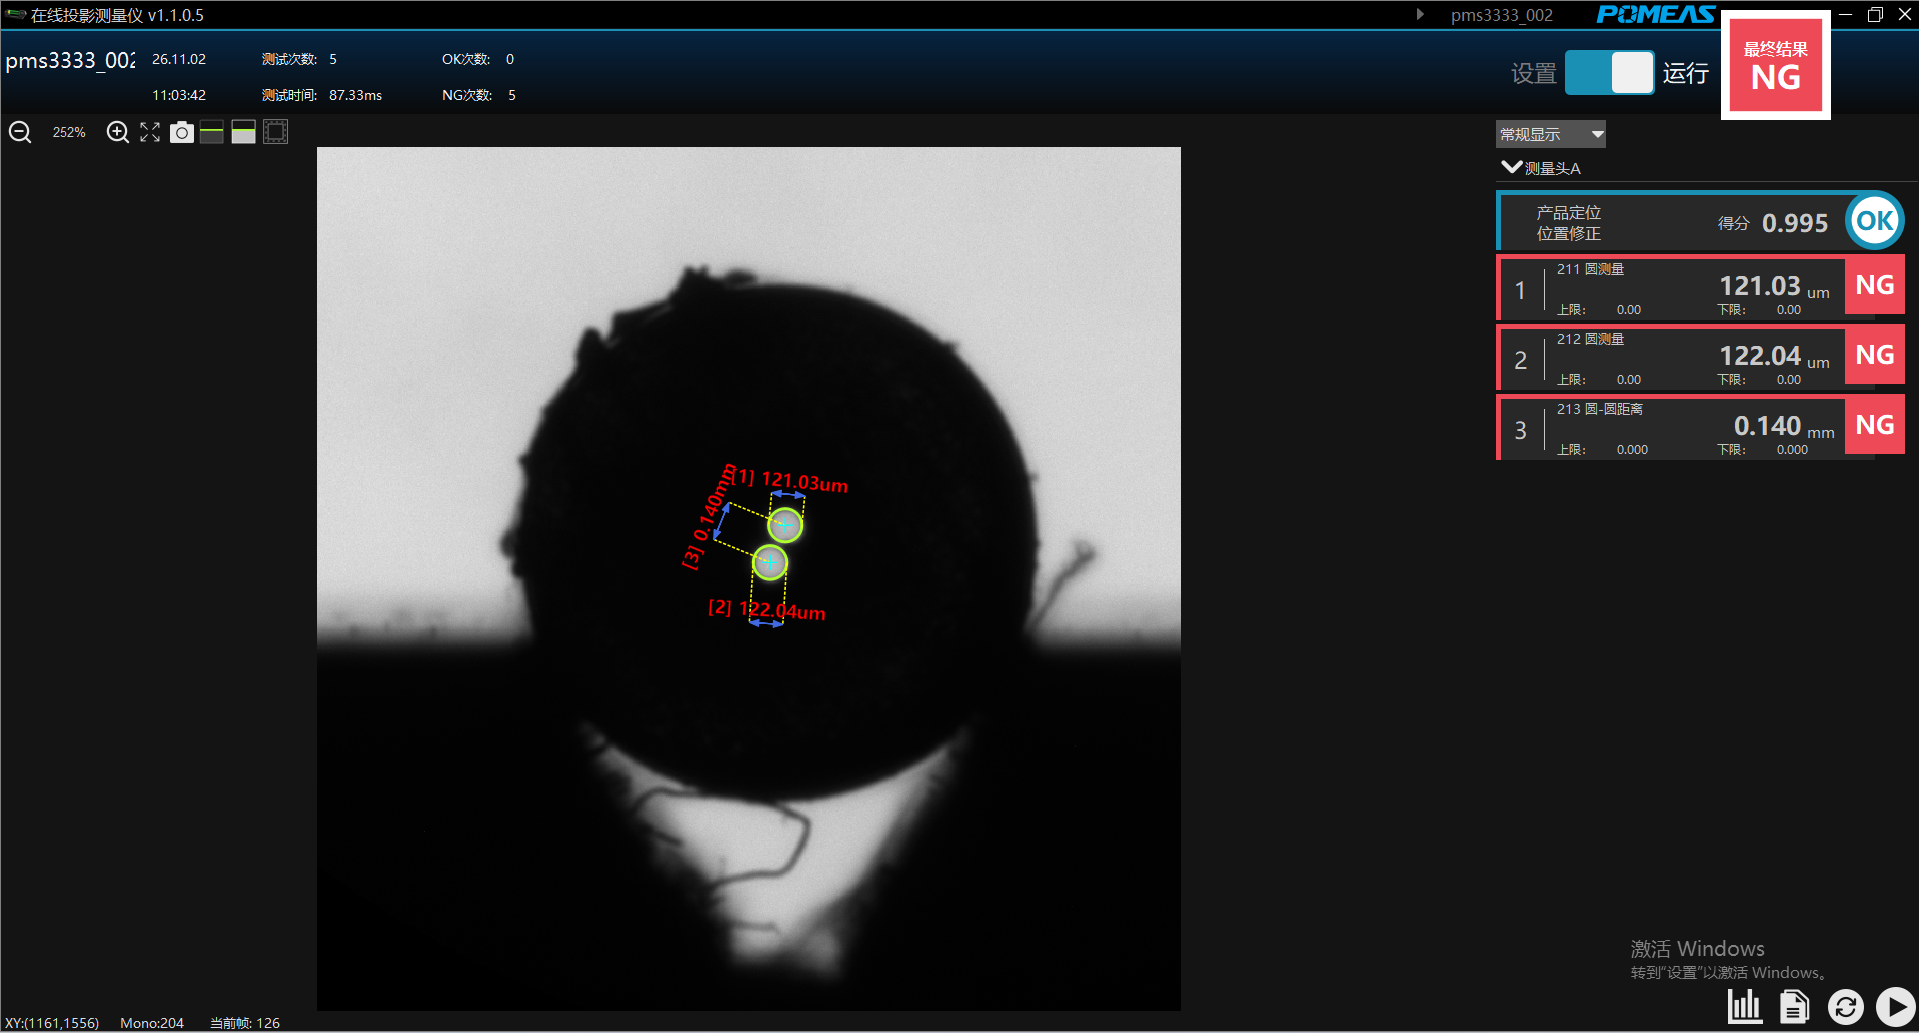
- 说明:测试阶段软件公差上下限尚未设定(均为 0.000),因此截图中的 NG 判定是配置状态,不代表工件不合格。
软件证据
源数据中内嵌的软件截图显示 POMEAS 在线测量软件 v1.1.0.5:「微测头A」工具组、产品定位修正得分 0.984(OK)、三个特征以 μm 实时显示;阴影投影图像中可清晰看到工件轮廓内的两个微孔。
对光通信产线的意义
本次实测的特征尺寸——两个约 120 μm 的孔、圆心距约 140–196 μm——是光纤子组件的典型场景:孔径与孔距共同决定耦合对准。相关测量任务可参考插芯内孔检测方法、0.025 mm 光纤孔定位案例与 HM 系列选型指南。
常见问题
为什么截图里所有测量都是 NG?
测试阶段公差上下限尚未设定(均为 0.000),软件把每次读数都判为 NG。这是配置状态,不是工件质量结论。
0.39 μm 的标准差等于准确度吗?
不等于。这是固定装夹下的重复性指标;绝对准确度需要经校准的基准件另行验证。
为什么 10 个工件的孔径均值不一样?
因为 10 件样品本身尺寸存在真实差异。工件间差异是零件波动,不是测量误差。
同样的测试能在其它光纤工件上复现吗?
可以。同一套流程——10 工件、每件固定位置 5 次读数、按特征计算合并 σ——就是 POMEAS 在产线集成前与客户共同执行的基线验证方法。

邮件订阅
您将收到我们最新的动态资讯


