Services
Comment mesurer les dimensions d’un roulement de turbine sans contact et avec répétabilité ?
Comment mesurer diamètres, circularité et excentricité d’un roulement de turbine sans contact, avec éclairage parallèle en fond et des champs de Ø6 à 120 mm.
Comment mesurer les dimensions d’un roulement de turbine sans contact et avec répétabilité ?
En bref : les dimensions d’un roulement de turbine s’obtiennent en une seule capture optique : la pièce est posée sur la plateforme et le système mesure diamètres, largeur et tolérances de forme sur le contour projeté. Le facteur décisif n’est pas seulement la résolution : il faut une transition de bord stable — obtenue par un éclairage parallèle en fond qui transforme la pièce en silhouette — et un champ couvrant de Ø6 mm à Ø65 mm dans le même équipement, sans changer de montage entre les références.
Paramètres clés du projet
| Paramètre | Valeur | Source |
|---|---|---|
| Pièce | Roulement de turbine ; alliage, acier et céramique hybride | Registre du projet |
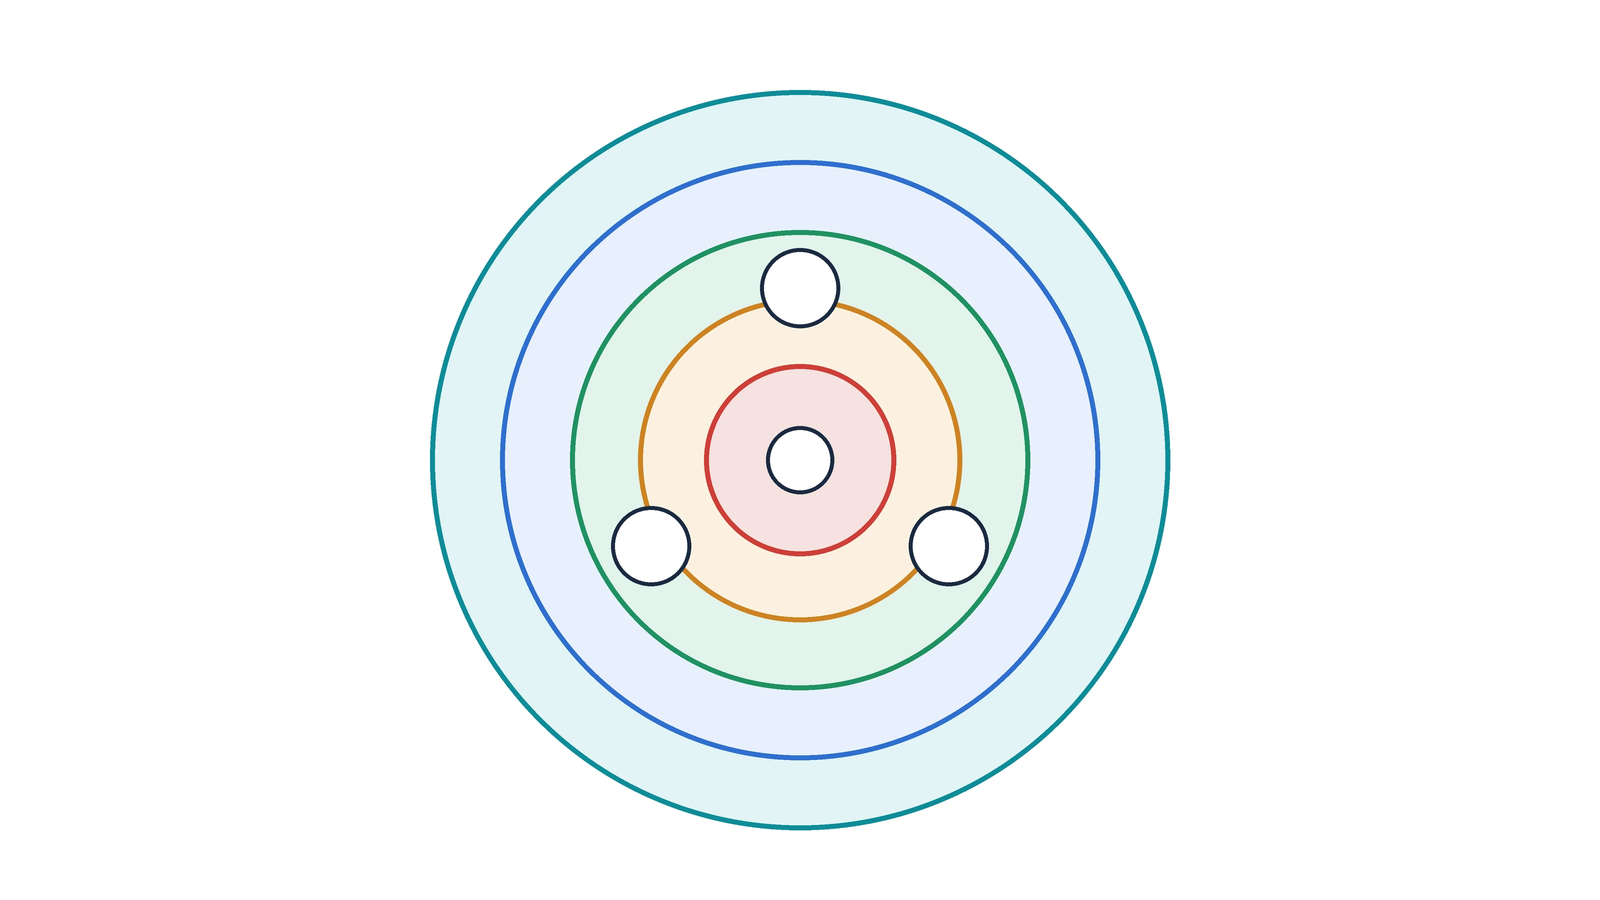
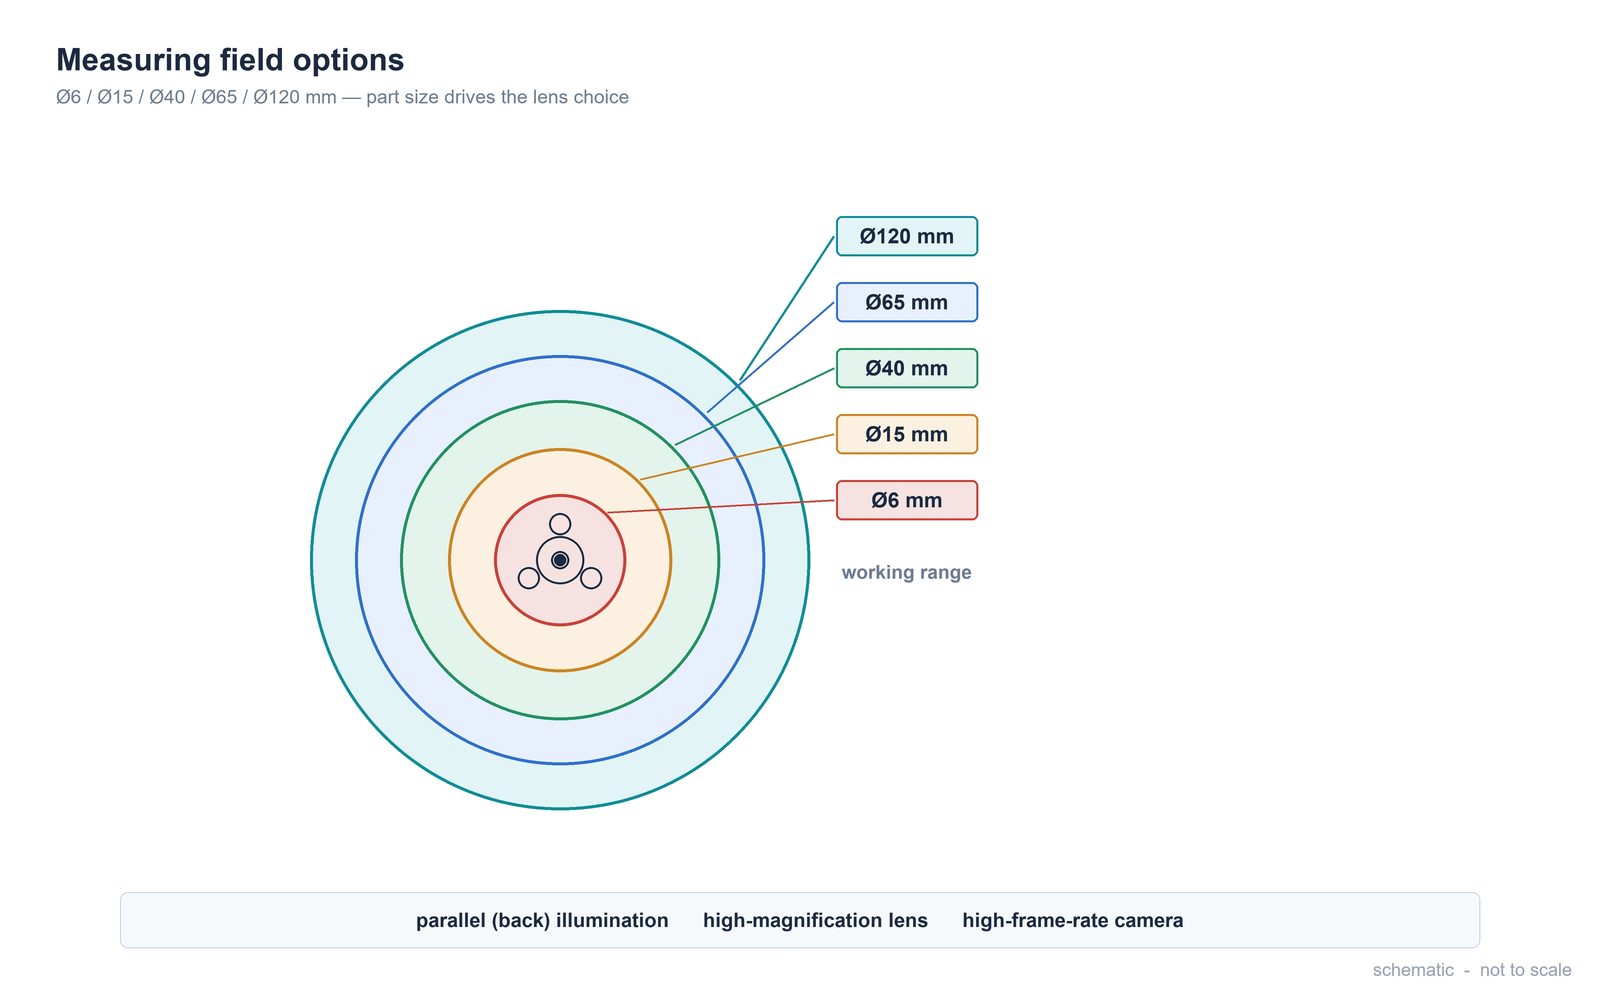
| Champs de vision couverts | Ø6 / 15 / 40 / 65 / 120 mm | Registre du projet |
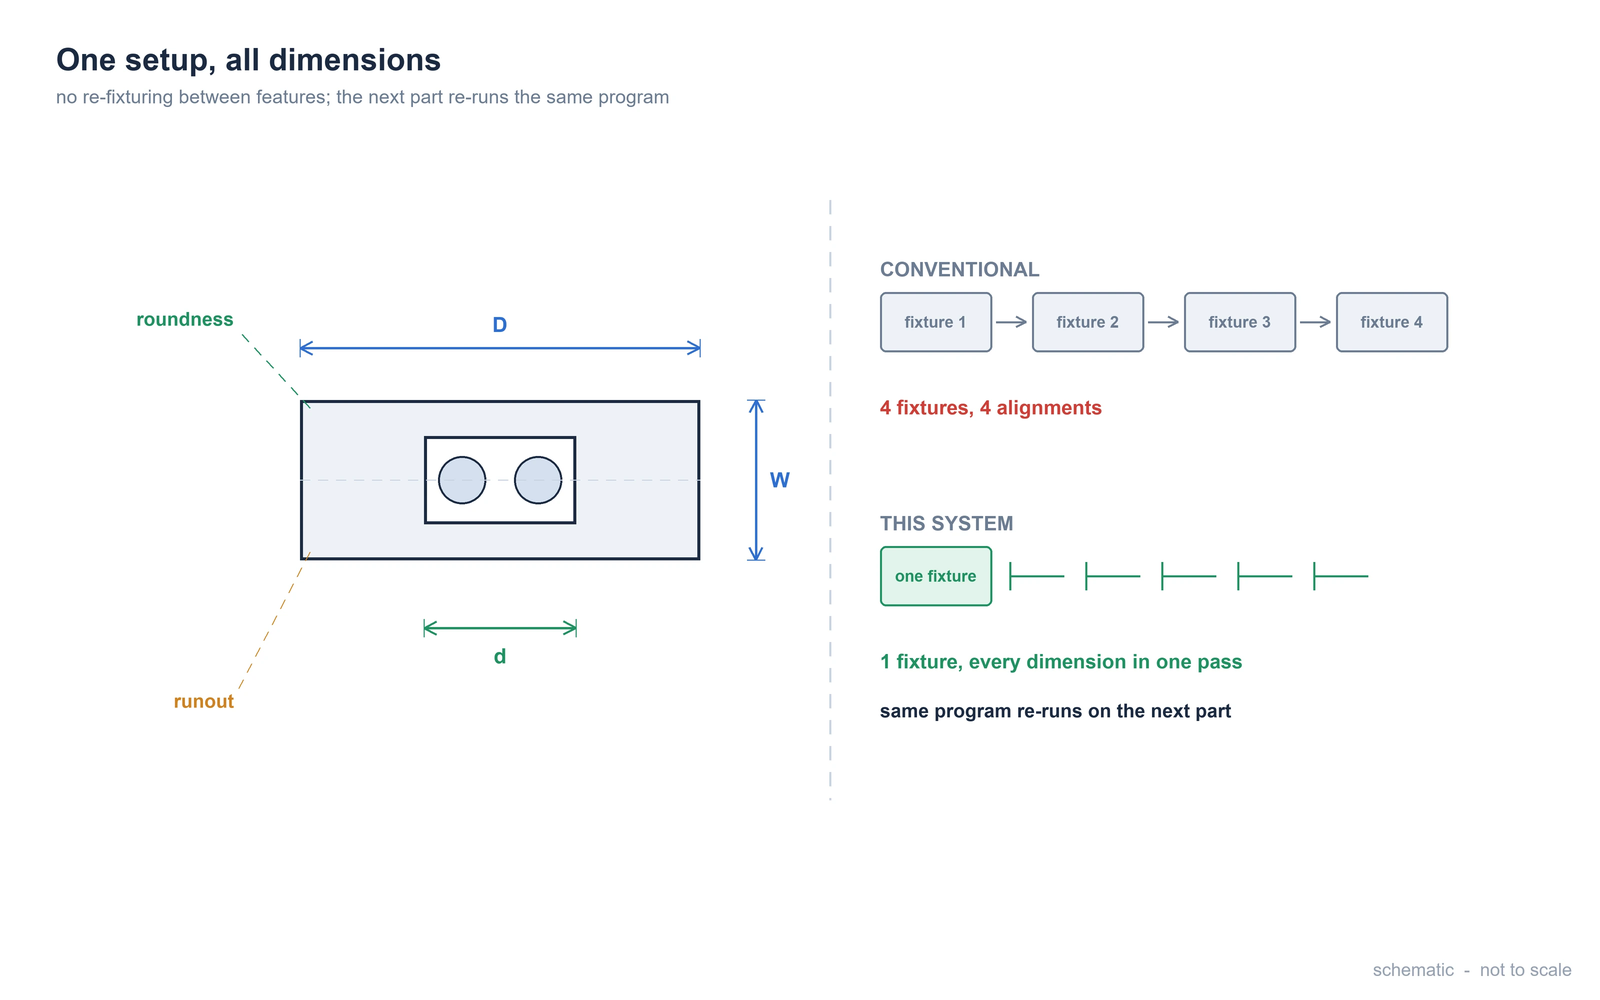
| Caractéristiques mesurées | Diamètre extérieur D, diamètre intérieur d, largeur W, circularité, excentricité | Registre du projet |
| Type de mesure | Sans contact, sur le contour optique | Registre du projet |
| Méthode | Programme de mesure + capture ; résultat à l’écran | Registre du projet |
Contexte : pourquoi un roulement est une pièce difficile à mesurer
Un roulement de turbine combine deux exigences contradictoires. D’une part, les tolérances dimensionnelles et de forme sont de l’ordre du micromètre ou du submicromètre, si bien que toute erreur d’environnement, de force de contact ou de montage se répercute directement sur le résultat. D’autre part, le matériau lui-même pénalise la mesure par contact : la face en acier se raye facilement, la céramique s’ébrèche et l’alliage tendre se déforme. S’y ajoute une géométrie complexe — arcs, gorges de graissage, trous profonds et occultations sur plusieurs couches — qui complique la mesure du contour et, surtout, des dimensions cachées.
Pourquoi les méthodes classiques échouent
Quatre raisons expliquent pourquoi la mesure manuelle ou par contact n’atteint pas l’objectif de répétabilité :
- Le contact abîme la pièce. Sur une face en acier polie, une céramique ou un alliage tendre, le palpeur laisse des marques ou déforme la surface : la mesure détruit ce qu’elle devait vérifier.
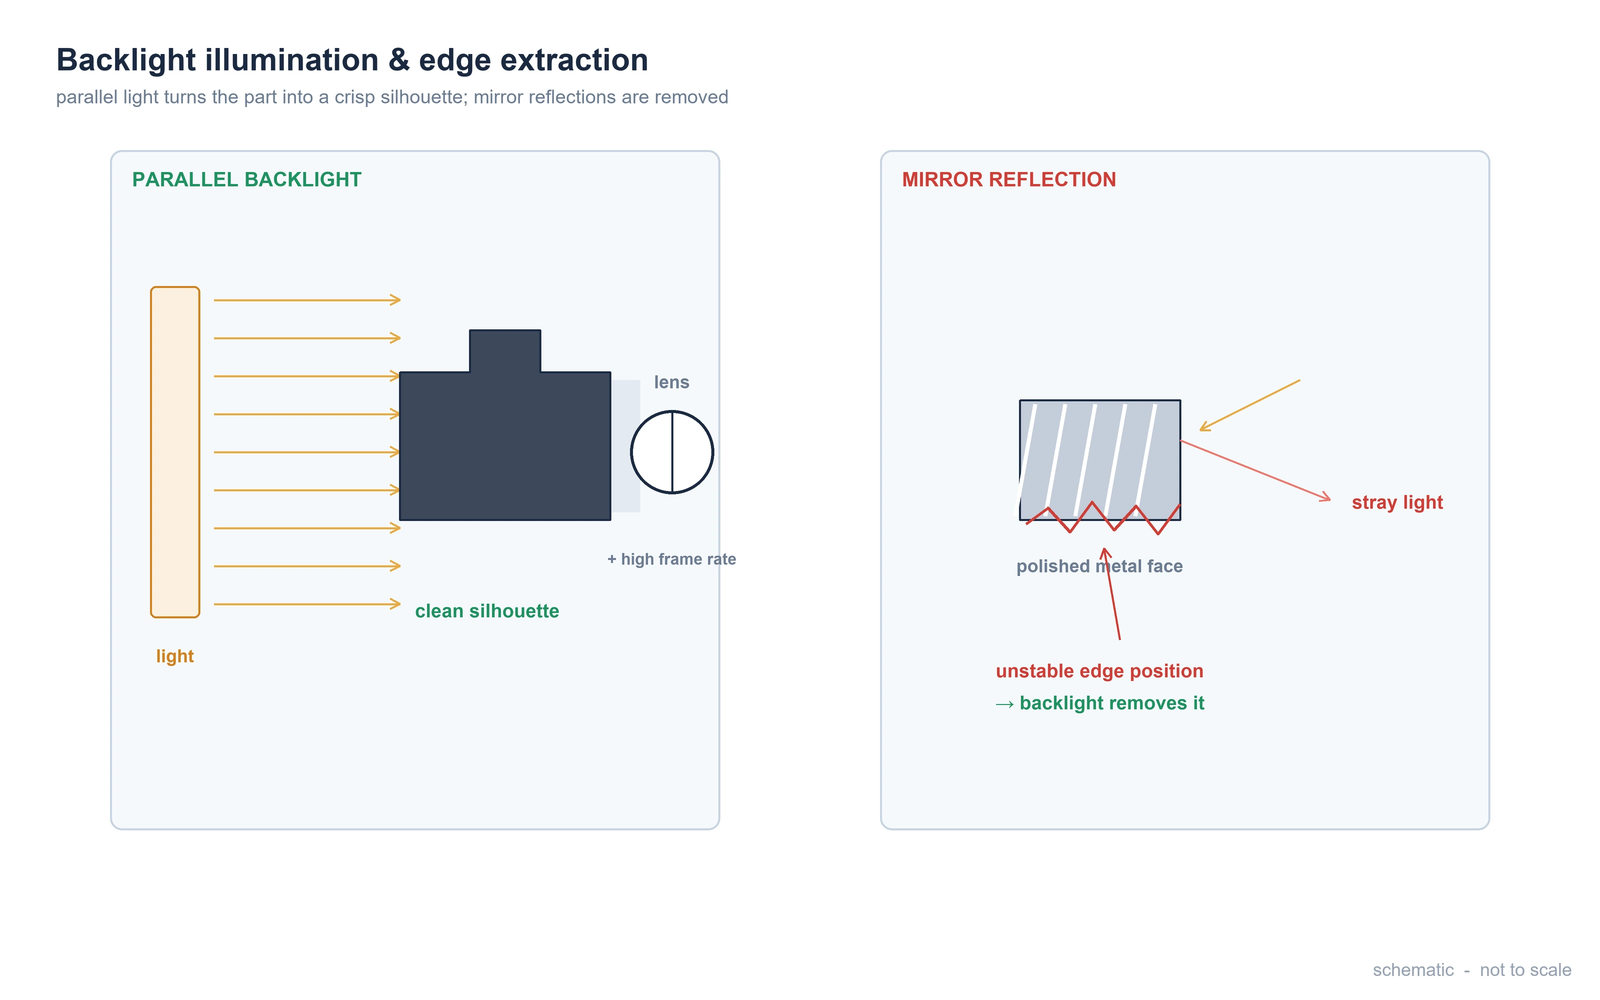
- Le reflet trompe l’optique. Une face métallique polie réfléchit la lumière de façon spéculaire ; avec un éclairage mal choisi, l’algorithme confond un reflet avec le contour réel et le bord détecté se décale.
- La forme est plus difficile que la taille. Mesurer un diamètre est simple ; contrôler circularité, excentricité et coaxialité sur des arcs et des trous profonds exige une référence et une capture cohérentes, et non des relevés ponctuels.
- L’échantillonnage ne suffit pas. Avec plusieurs grandeurs par pièce, chaque changement de montage ajoute du temps et de l’erreur ; le contrôle par échantillonnage et l’enregistrement manuel ne satisfont pas aux exigences de traçabilité du système qualité.
Configuration du système
| Composant | Spécification retenue | Source |
|---|---|---|
| Système de mesure | Instrument de mesure par image en ligne | Documentation officielle du produit |
| Optique | Objectif à fort grossissement ; conception optique réunissant résolution et grossissement | Documentation officielle du produit |
| Éclairage | Source parallèle en fond, pour obtenir une silhouette à contraste uniforme | Documentation officielle du produit |
| Acquisition | Caméra à haute cadence d’images | Documentation officielle du produit |
| Logiciel | Programme de mesure intégré ; résultat direct à l’écran | Documentation officielle du produit |
Le raisonnement qui fixe la conception
Une fois le grossissement fixé, l’incertitude dépend de la qualité du bord et de la référence de mesure. Deux relations générales expliquent pourquoi cette configuration résout le problème :
Incertitude dimensionnelle ≈ incertitude de localisation du bord — relation géométrique générale, et non une donnée du projet.
Trois conséquences pratiques en découlent. Premièrement : si le bord mesuré est une silhouette à contraste uniforme — obtenue par un éclairage parallèle en fond —, sa position ne dépend plus de l’état de surface et le terme de localisation diminue. Deuxièmement : plus le grossissement est élevé, plus de pixels couvrent la même distance physique, et une même tolérance en micromètres devient statistiquement résoluble. Troisièmement : en mesurant plusieurs grandeurs sur une seule capture et une référence commune, les erreurs de montage ne s’accumulent pas d’une opération à l’autre. La plage de champs de Ø6 mm à Ø120 mm couvre toute la famille des roulements dans le même équipement, sans reconfigurer la station entre les références.
Résultat du projet
Le roulement est placé sur la plateforme de l’équipement ; le programme de mesure est exécuté et, en une seule capture, la mesure est complète, le résultat dimensionnel s’affichant directement à l’écran. Selon le registre du projet, la même pièce peut être vérifiée rapidement, sans autre opération que le remplacement du produit sur la plateforme. Le système conserve une répétabilité élevée et un comportement stable dans le temps, avec des données en temps réel et traçables, ce qui couvre les exigences de contrôle qualité et de traçabilité.
Chaîne de décision pour votre propre application
- Taille de la pièce → fixe le champ nécessaire : vérifiez quelle fraction du champ occupe le roulement avant de choisir l’optique ; un champ trop juste rogne la zone de mesure.
- Grandeurs à contrôler → distinguez la taille (D, d, W) et la forme (circularité, excentricité, coaxialité) : la forme exige référence et capture cohérentes, pas des relevés ponctuels.
- État de surface → face polie ou céramique : éclairage parallèle en fond pour obtenir une silhouette ; surfaces avec relief : éclairage en champ clair.
- Contact ou sans contact ? → si la pièce se raye ou se déforme, évitez le palpeur de contact et exigez une mesure optique sur le contour.
- Traçabilité → si le système qualité exige des enregistrements, intégrez la mesure à l’équipement plutôt que de noter les valeurs à la main.
Questions fréquentes
Peut-on mesurer un roulement de turbine sans l’abîmer ?
Oui. La mesure se fait sans contact sur le contour projeté de la pièce : aucun palpeur ne vient rayer une face en acier polie, ébrécher la céramique ou déformer un alliage tendre.
Comment éviter que le reflet du métal fausse la mesure ?
Avec un éclairage parallèle en fond, qui transforme la pièce en une silhouette à contraste uniforme. Le bord mesuré dépend alors de la géométrie et non de l’état de surface, et la mesure cesse d’être à la merci des reflets spéculaires.
Quels champs de vision l’équipement couvre-t-il ?
Le système couvre des champs de Ø6, 15, 40, 65 et 120 mm. Cela permet de mesurer aussi bien de petits roulements que de grandes pièces dans le même équipement. Pour évaluer votre pièce précise, contactez notre équipe technique.
Produits associés
- Instruments de mesure en ligne — instruments de mesure par image pour le contrôle en production.
- Systèmes de mesure par image — optique, plateforme et logiciel de mesure dans un seul équipement.
- Caméras industrielles — acquisition à haute cadence pour des silhouettes nettes.
- Éclairage de vision industrielle — sources parallèles en fond pour les contours critiques.
📖 Cette note est également disponible en espagnol : Rodamiento de turbina : medir las dimensiones

Abonnez-vous à notre newsletter
Saisissez simplement votre adresse e-mail pour recevoir les dernières actualités et informations de Pomeas. Restez connecté à Pomeas et soyez le premier à découvrir les innovations en matière d'excellence optique.


