Produits
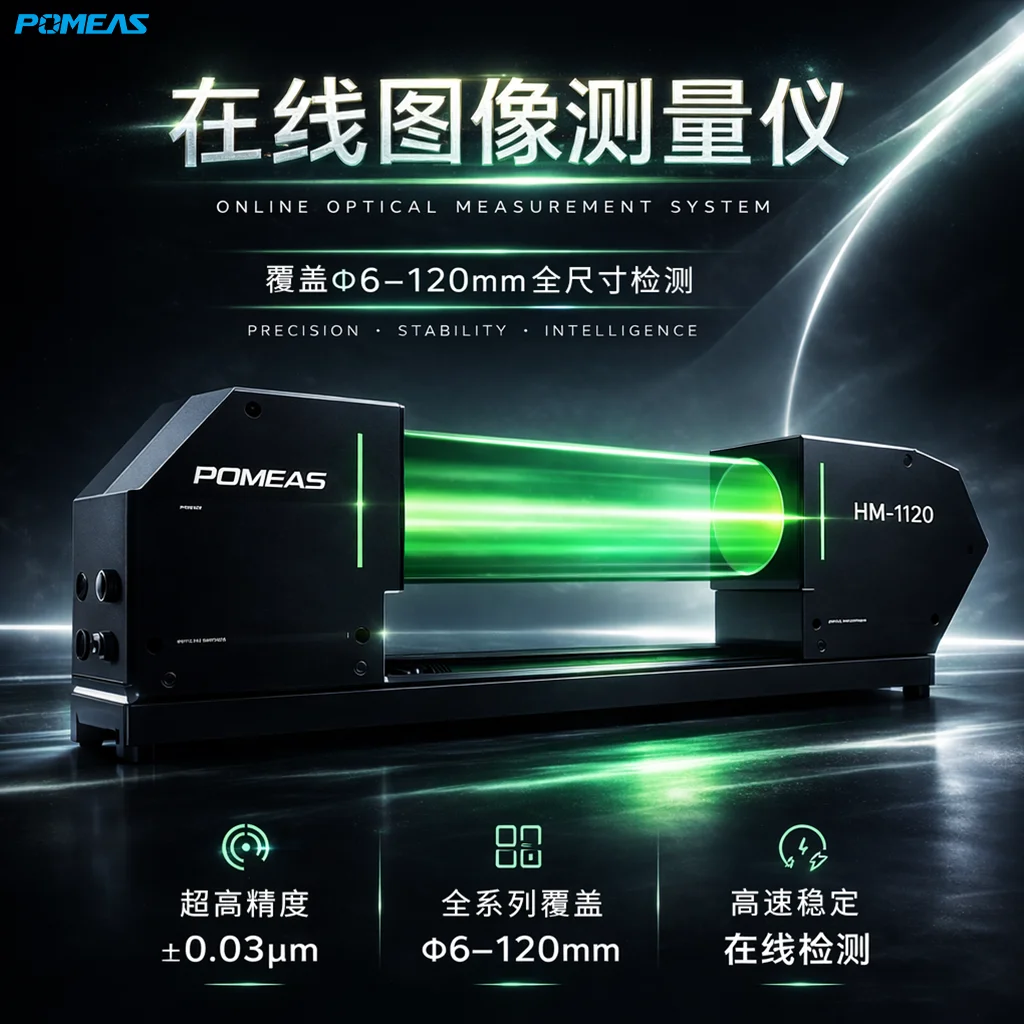
Tête de mesure d'image en ligne POMEAS HM-1120
Tête de mesure en ligne POMEAS HM-1120 : champ φ120 mm, répétabilité ±0.2 µm et exactitude de position ±2.5 µm, optique télécentrique et exposition de 35 µs.
SKU:
La POMEAS HM-1120 est la tête au champ le plus large de la série HM : φ120 mm, répétabilité de ±0.2 µm et exactitude de position de ±2.5 µm, pour connecteurs longs, faisceaux et pièces plates mesurés entiers en une fois.
Principe de fonctionnement
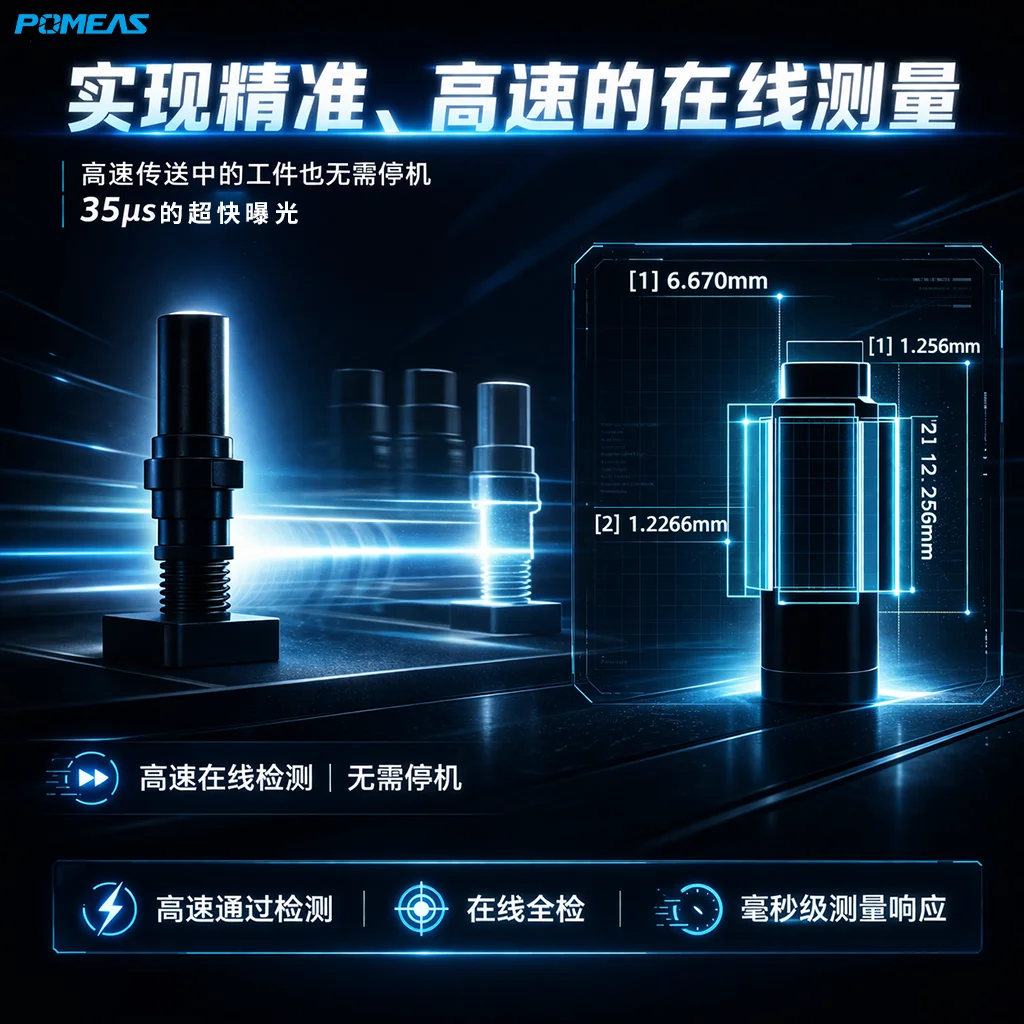
Les têtes HM projettent la silhouette de la pièce sur un capteur haute résolution au travers d'un système optique doublement télécentrique, rétroéclairé par une LED verte InGaN. La télécentricité des deux côtés fait que ni la position de la pièce ni ses petites variations de hauteur ne modifient les dimensions mesurées ; une exposition unique de 35 µs suffit à figer le mouvement sur une ligne en marche. Une seule prise rend toutes les dimensions contenues dans la silhouette — diamètres, largeurs, écarts, angles et positions de bord — dans un enregistrement unique.
Spécifications
| Poste | Valeur |
|---|---|
| Champ / plage de mesure | φ120 mm |
| Répétabilité | ±0.2 µm |
| Exactitude de position | ±2.5 µm |
| Système optique | Télécentrique bilatéral (émetteur et récepteur) |
| Formation d'image | Image de silhouette CMOS |
| Source lumineuse | LED verte InGaN |
| Exposition minimale | 35 / 70 / 150 µs |
| Vitesse d'inspection | ≈30 fps plein champ ; ≈200 fps sur 1/8 de champ |
| Éléments mesurables | Diamètre extérieur, largeur, hauteur, rayon/R, contour, position et défauts |
| Outils de mesure | Plus de 100 |
| Indice de protection | IP64 |
| Température de service | 0–45 °C |
| Contrôleur de vision | HM-1000 (de série) |
Comment les chiffres de précision sont définis
La répétabilité (±0.2 µm) est la valeur ±2σ obtenue en mesurant la largeur de la cible étalon POMEAS (une règle de verre calibrée) au centre du champ, moyennée 16 fois. L'exactitude de position (±2.5 µm) est l'erreur de largeur sur la même cible. Ce sont des valeurs de banc du constructeur obtenues en conditions définies — ce n'est pas la tolérance que votre ligne tiendra. La présentation, les vibrations, la dérive thermique et la qualité d'arête de votre pièce ajoutent chacune leur terme d'erreur.
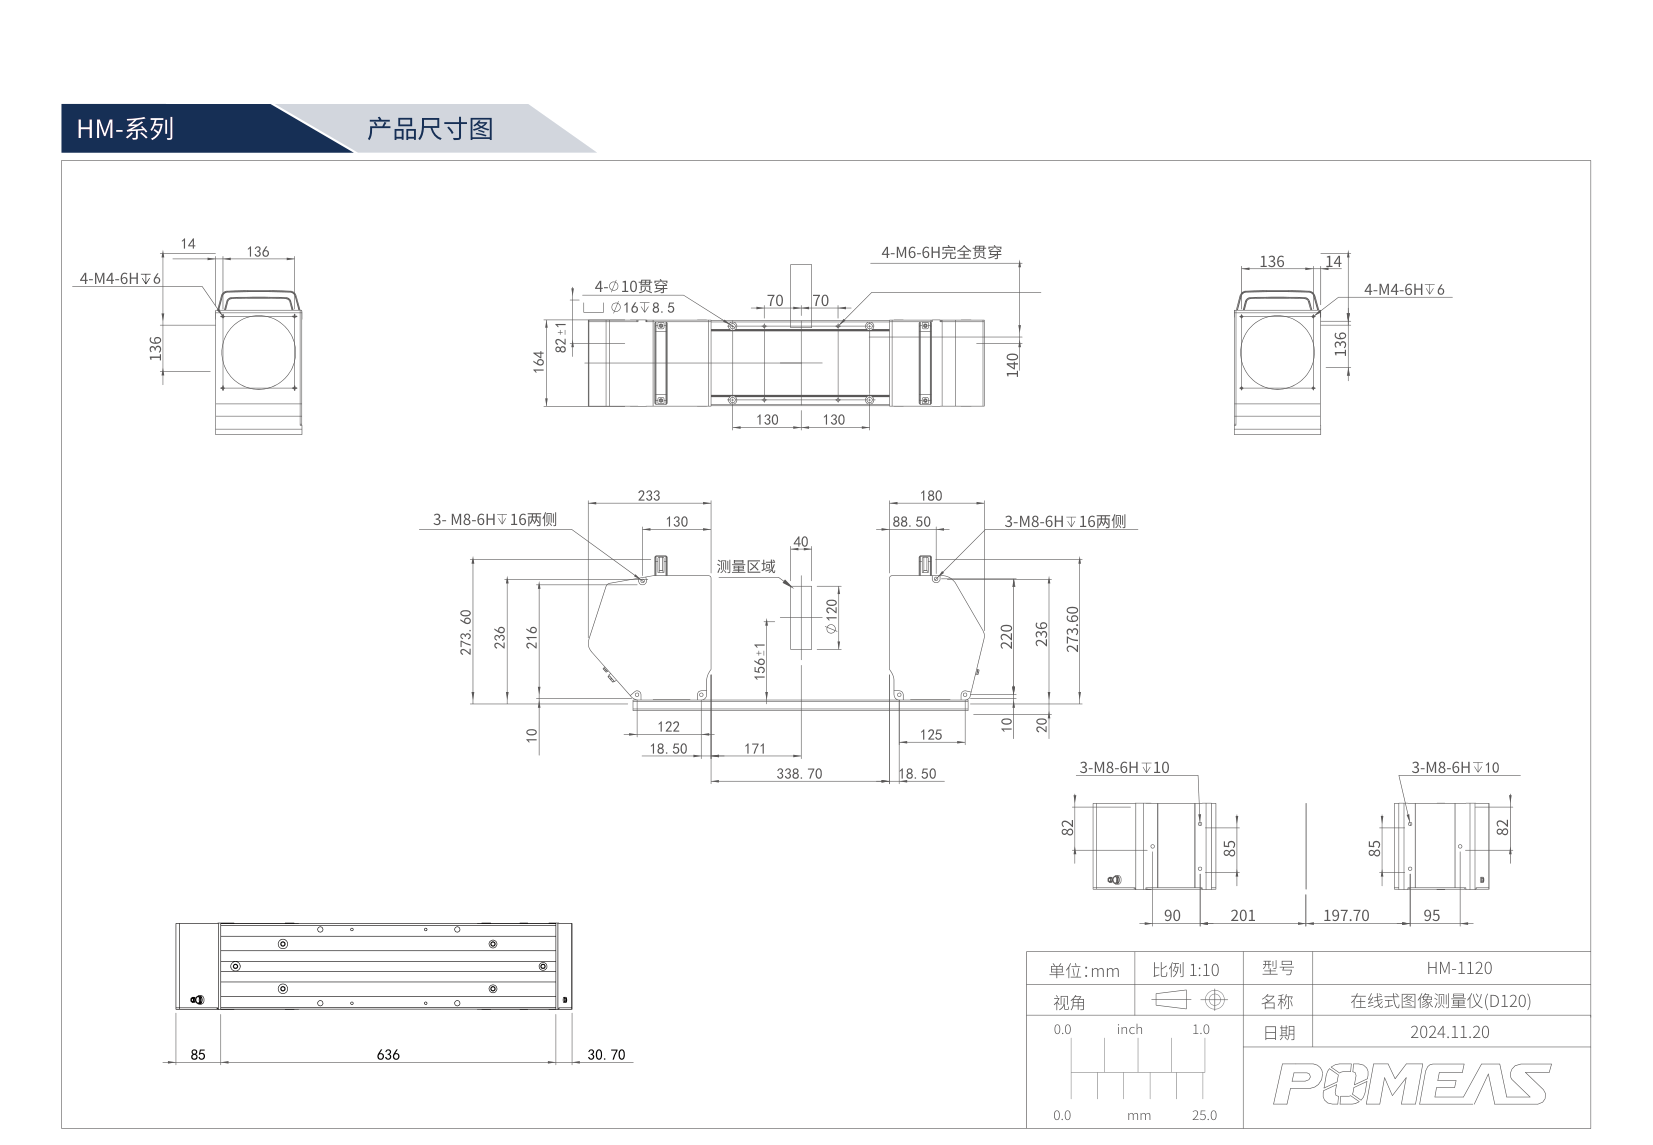
Cotes d'encombrement
Cotes d'encombrement de la tête HM-1120 (unité : mm, fiche technique HM POMEAS, 20.11.2024).
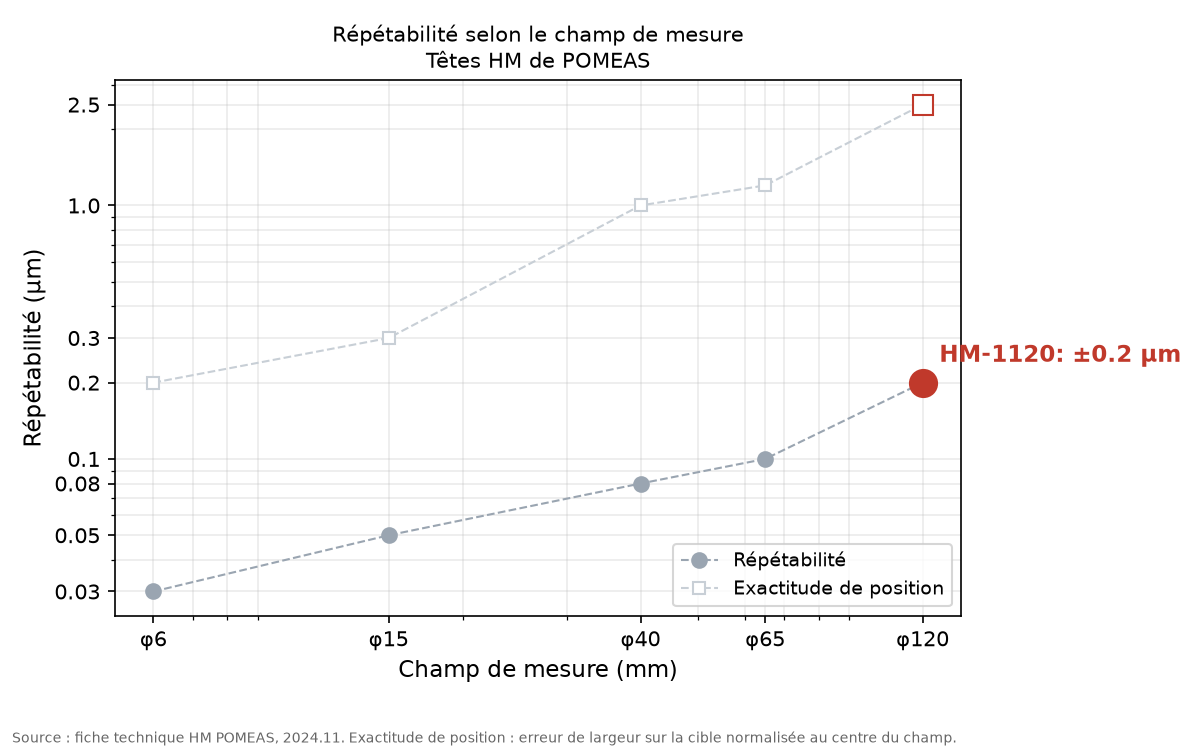
Place de la HM-1120 dans la série
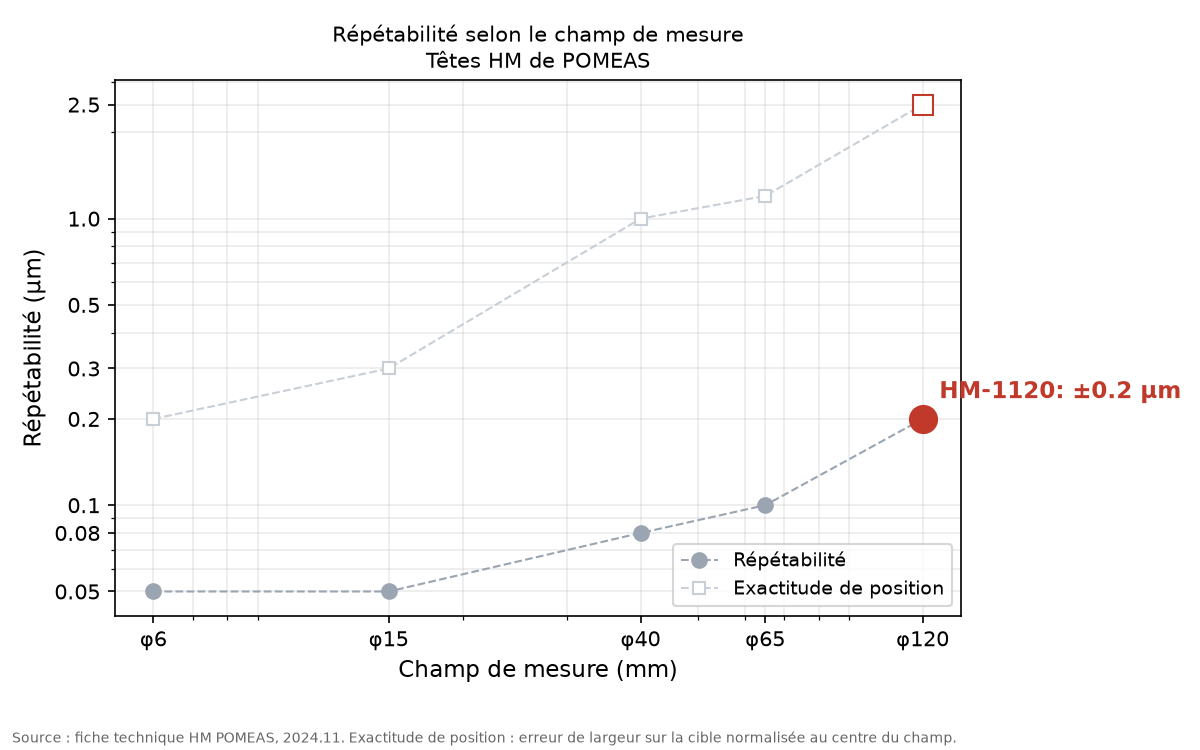
Le graphique porte la répétabilité et l'exactitude de position de la série HM en fonction du champ de mesure ; la HM-1120 y est mise en évidence. La loi est physique et non arbitraire : un champ plus grand répartit la surface du capteur sur plus de dimensions, et la répétabilité se relâche de ±0.05 µm en φ6 mm à ±0.2 µm en φ120 mm. Le choix d'une tête est donc un compromis : prenez le plus petit champ qui couvre encore votre pièce avec la marge nécessaire à la présentation. Le graphique montre des valeurs de fiche technique, pas des résultats mesurés.
Matrice de la série HM
| Modèle | Champ | Répétabilité | Exactitude de position |
|---|---|---|---|
| HM-1006 | φ6 mm | ±0.05 µm | ±0.2 µm |
| HM-1015 | φ15 mm | ±0.05 µm | ±0.3 µm |
| HM-1040 | φ40 mm | ±0.08 µm | ±1.0 µm |
| HM-1065 | φ65 mm | ±0.1 µm | ±1.2 µm |
| HM-1120 | φ120 mm | ±0.2 µm | ±2.5 µm |
Applications types
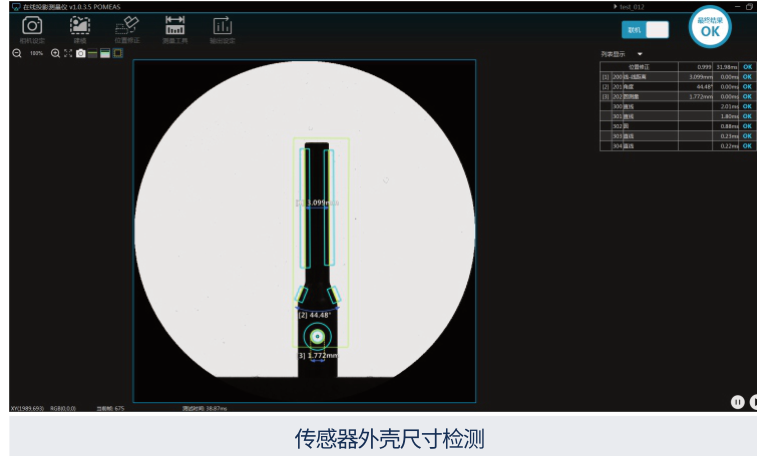
Les pièces de cette classe sont petites et denses en caractéristiques : broches de connecteurs, pièces tournées de type couronne, composants de capteurs et boîtiers électroniques dont chaque cote doit être contrôlée au rythme de la ligne. Quatre captures réelles du logiciel HM montrent le mode de travail — boîtiers de capteur, aiguilles, têtes émettrices à fibre optique et languettes de batterie, chacune mesurée automatiquement en une seule exposition.
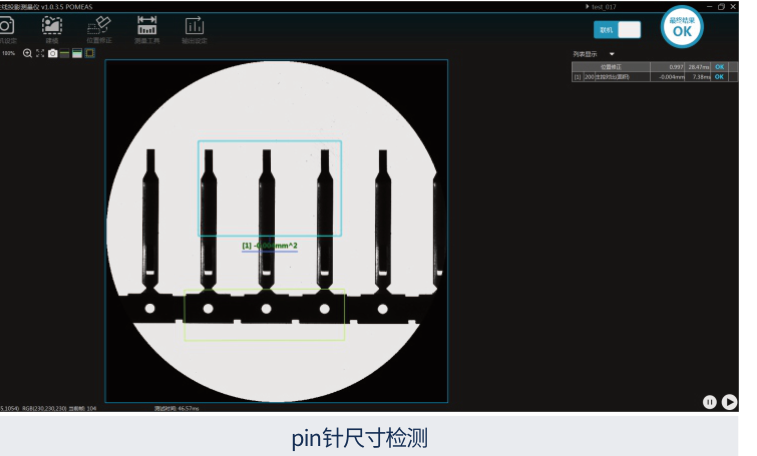
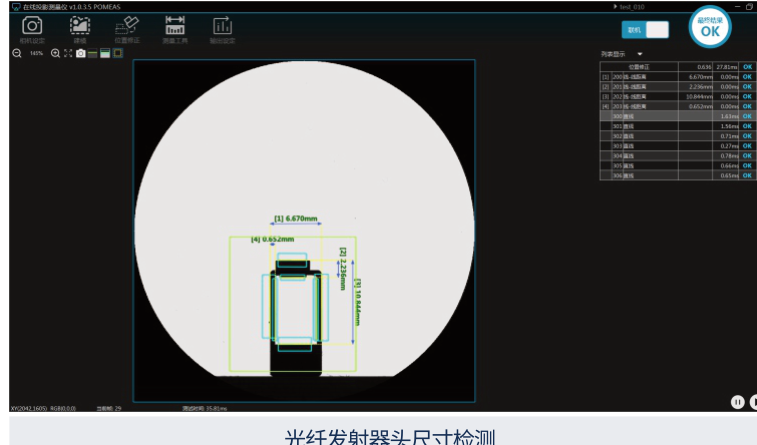
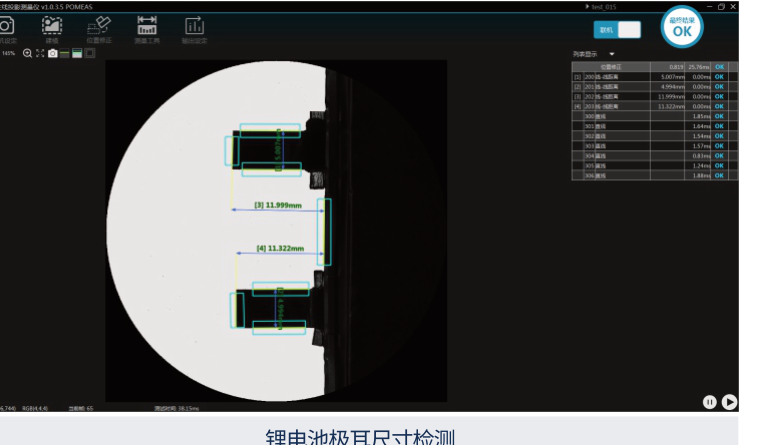
Ce que ce modèle ne peut pas faire
Les têtes HM lisent la silhouette. Les alésages internes, les épaisseurs de paroi qui n'atteignent pas le bord, et les tolérances géométriques (planéité, perpendicularité) qui dépendent de données de surface plutôt que d'arêtes dépassent ce qu'une silhouette peut rendre. La mesure en profondeur de la hauteur et de la forme 3D relève des systèmes confocaux ou interférométriques. Si la pièce doit être contrôlée au banc avec un GD&T complet, un système instantané à une touche comme le POMEAS IMAGE 3 est généralement le meilleur choix.
Envoyez-nous votre pièce
Indiquez-nous les dimensions de la pièce, la tolérance la plus serrée, la vitesse de ligne et le matériau — une photo de la pièce aide. Nous confirmerons si le champ et la classe de précision de la HM-1120 couvrent votre cas, quelles dimensions une prise rendra et lesquelles demandent un autre principe. Devis et essais sur échantillon sur demande.
Questions fréquentes
La répétabilité de ±0.2 µm est-elle celle que j'obtiendrai vraiment sur ma ligne ?
Non. ±0.2 µm est la valeur de banc du constructeur, mesurée sur une règle de verre calibrée au centre du champ et moyennée 16 fois. Sur votre ligne, la présentation, les vibrations, la dérive thermique et la qualité d'arête ajoutent leurs propres termes d'erreur : la tolérance réellement tenable est toujours plus large. Intégrez-la explicitement au plan de contrôle au lieu de recopier le chiffre de la fiche technique.
Quels types de pièces conviennent à la HM-1120 ?
Les pièces dont les cotes critiques sont définies par la silhouette : diamètres extérieurs, largeurs, écarts, angles et positions de bord dans le champ de φ120 mm. La HM-1120 convient aux pièces de grande série qui feraient autrement la queue devant un banc de mesure.
Que ne peut pas mesurer la HM-1120 ?
Les alésages internes, les épaisseurs de paroi qui n'atteignent pas le bord de la silhouette, la forme de surface et les tolérances géométriques comme la planéité. La hauteur et la topographie 3D relèvent d'un autre principe — les systèmes confocaux ou interférométriques couvrent ces besoins.
Comment la HM-1120 s'intègre-t-elle au contrôle de ligne ?
Les résultats sortent vers l'automate ou le système hôte pour l'enregistrement, l'alarme et le tri automatique. Le contrôleur de vision HM-1000 est fourni de série ; les questions d'intégration (protocole, mapping E/S, logique de tri) sont traitées à la mise en service.
Quel étalonnage et quel entretien la HM-1120 demande-t-elle ?
Des contrôles périodiques de zéro et de gain sur une cible étalon, et le maintien de la propreté de la fenêtre de rétroéclairage. L'optique télécentrique est alignée en usine — aucun réglage optique courant n'est attendu sur site.
La HM-1120 peut-elle être évaluée avec nos pièces avant achat ?
Oui. Envoyez le plan ou une photo de la pièce avec cotes et tolérances ; nous menons l'évaluation et, si utile, des essais sur échantillon, puis confirmons quelles cotes une seule prise rend avant que vous ne vous engagiez.
Pour aller plus loin
En savoir plus sur la mesure en ligne :



Abonnez-vous à notre newsletter
Saisissez simplement votre adresse e-mail pour recevoir les dernières actualités et informations de Pomeas. Restez connecté à Pomeas et soyez le premier à découvrir les innovations en matière d'excellence optique.



1 Fichiers