Produits
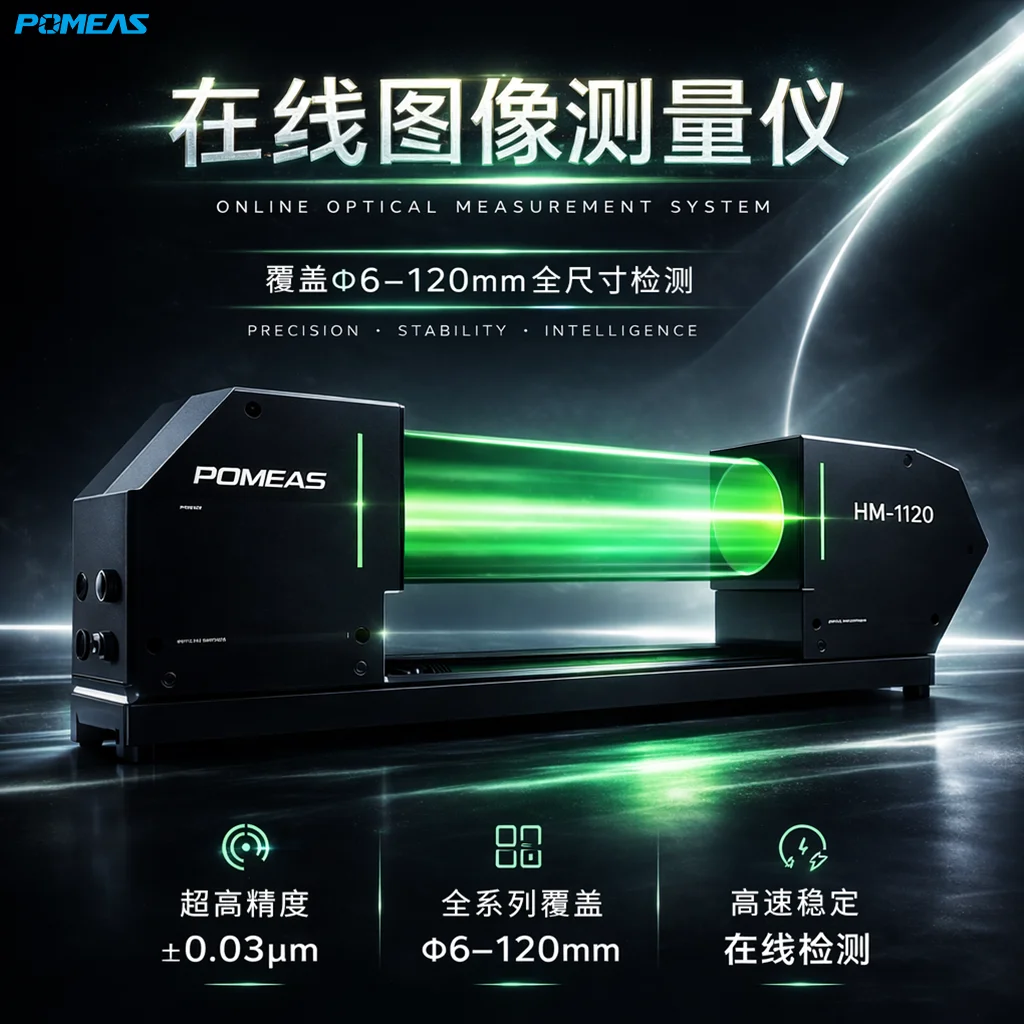
Système de mesure d'images en ligne POMEAS HM
Système de mesure d'images en ligne POMEAS HM : optique télécentrique bilatérale, LED verte InGaN, exposition de 35 µs et champs de Ø15 à Ø120 mm pour le contrôle dimensionnel sur lignes automatisées.
SKU:
Le système de mesure d'images en ligne POMEAS HM mesure dimensions, contours et défauts pendant que la pièce continue d'avancer sur la ligne, sans l'arrêter ni la manipuler. Il associe une optique télécentrique bilatérale — côté émetteur comme côté récepteur — à une LED verte InGaN : la silhouette de la pièce reste nette même lorsque la pièce n'est pas parfaitement centrée ni à la distance exacte.
Ce que mesure le système HM
Le système travaille sur silhouette : la pièce est éclairée d'un côté et son ombre est projetée sur un capteur CMOS. Une seule capture fournit simultanément plusieurs dimensions :
- Diamètre extérieur et largeur ;
- Hauteur, rayon et angles R ;
- Largeur de rainures et distances entre éléments ;
- Contour complet des pièces cylindriques ;
- Position relative entre éléments, et détection de bavures, d'entailles et de corps étrangers.
Plus de 100 outils de mesure sont disponibles dans le logiciel. Ce que la silhouette ne peut pas donner compte tout autant : caractéristiques internes, épaisseurs de paroi, filetages ou coaxialité relèvent d'autres principes de mesure, à confirmer avant de spécifier l'équipement.
Modèles et champs de mesure
Quatre modèles couvrent les besoins de champ : HM-1015, HM-1040, HM-1065 et HM-1120, correspondant à des champs de Ø15, Ø40, Ø65 et Ø120 mm. La règle pratique est de choisir le plus petit champ qui couvre la pièce : un champ plus grand répartit les mêmes pixels sur plus de millimètres et réduit la résolution effective.
| Paramètre | Spécification |
|---|---|
| Système optique | Télécentrique bilatéral (émetteur et récepteur) |
| Formation d'image | Image de silhouette CMOS |
| Source lumineuse | LED verte InGaN |
| Plages de mesure | Ø15 / Ø40 / Ø65 / Ø120 mm au choix |
| Temps d'exposition | 35 / 70 / 150 µs, trois niveaux |
| Vitesse d'inspection | ≈30 fps plein champ ; ≈200 fps sur 1/8 de champ |
| Répétabilité | jusqu'à ±0.05 µm (zone de haute précision) |
| Exactitude de position (zone de haute précision) | jusqu'à ±0.3 µm |
| Éléments mesurables | Diamètre extérieur, largeur, hauteur, rayon/R, contour, position et défauts |
| Outils de mesure | Plus de 100 |
| Indice de protection | IP64 |
| Température de service | 0–45 °C |
| Humidité de service | ≤85 % HR, sans condensation |
| Modèles disponibles | HM-1015 / HM-1040 / HM-1065 / HM-1120 |
| Mode d'utilisation | Contrôle en ligne sur lignes de production automatisées |
Pourquoi les 35 µs d'exposition comptent
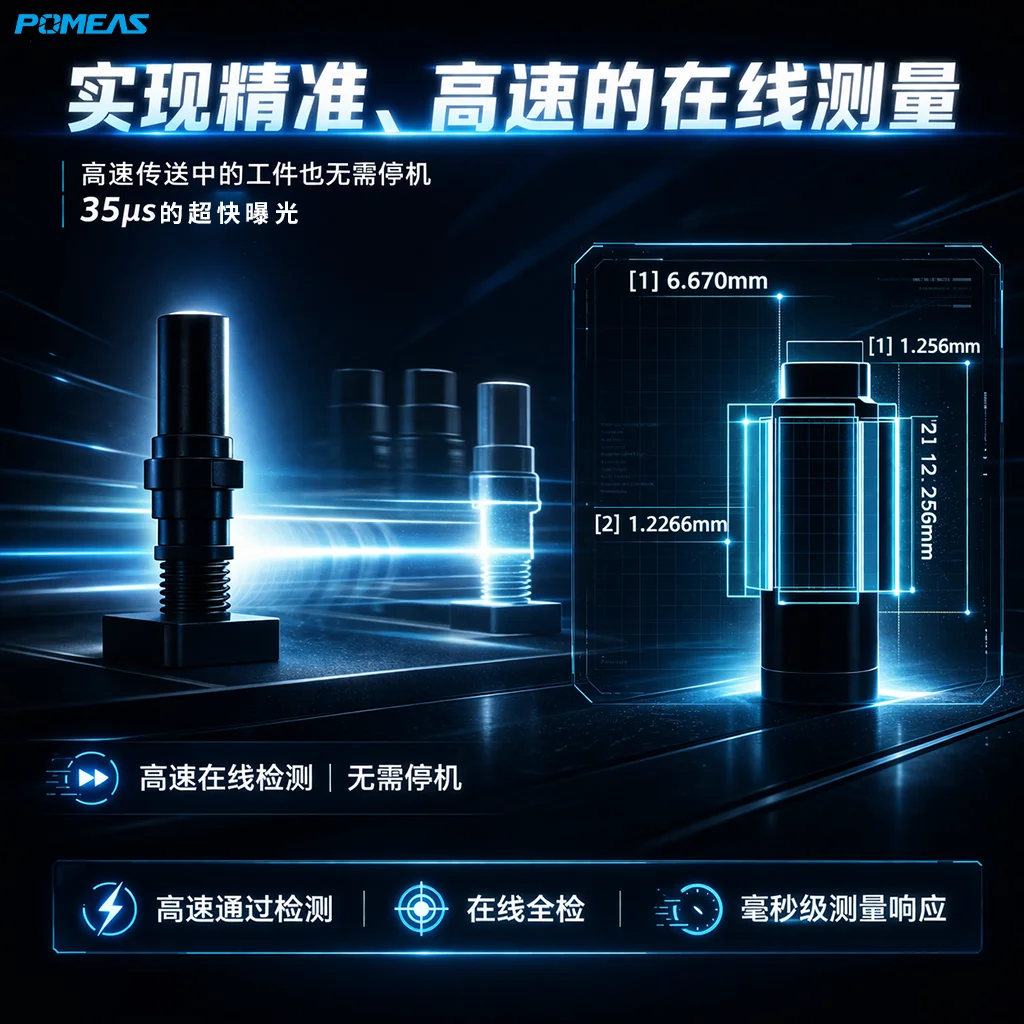
L'exposition minimale de 35 µs (avec des niveaux à 70 et 150 µs) est ce qui permet de figer le mouvement. À 1 m/s, la pièce parcourt 35 µm pendant l'exposition : c'est l'ordre de grandeur du flou de mouvement à comparer à la tolérance visée. Pour des tolérances serrées à haute cadence, ce calcul doit précéder le choix du modèle, car la limite peut venir du mouvement et non du capteur.
La contrepartie est la quantité de lumière : une exposition courte capte moins de photons, et l'éclairage comme le gain doivent être ajustés en conséquence.
Ce qu'apporte l'optique télécentrique bilatérale
Avec une optique conventionnelle, un objet qui s'approche ou s'éloigne change de taille apparente même si ses dimensions réelles ne changent pas. L'optique télécentrique réduit fortement cet effet : dans sa profondeur de champ, la taille de la silhouette varie peu avec la position. Comme le HM l'emploie des deux côtés, la position de la pièce sur la ligne influence beaucoup moins la lecture — exactement ce qu'il faut quand la pièce n'est pas positionnée avec précision.
Applications typiques
- Boîtiers de capteurs et connecteurs : dimensions et pas de broches ;
- Languettes d'électrodes de batterie au lithium ;
- Résistances à film de carbone ;
- Contour de dissipateurs thermiques ;
- Têtes d'émetteurs de fibre optique ;
- Pièces cylindriques, composants pneumatiques, forets et outils de coupe.
Le point commun : section constante, dimensions définies par le contour extérieur, et une cadence qui n'admet pas d'arrêter la pièce.
Intégration sur la ligne de production
Le HM s'installe sur la ligne et se déclenche par signal externe ou par détection de pièce. Les résultats partent vers l'API ou vers le système qualité de l'usine pour l'enregistrement et l'évacuation automatique des pièces non conformes. Il faut définir à l'avance ce qui est fait d'une pièce que le système ne peut pas évaluer — rebut, recirculation ou marquage pour revue — car c'est le cas qui génère le plus d'incidents au démarrage.
Comment lire les chiffres de précision
La répétabilité jusqu'à ±0.05 µm et l'exactitude de position jusqu'à ±0.3 µm sont des valeurs de zone de haute précision publiées par le fabricant ; les conditions d'essai ne sont pas précisées dans la documentation. Elles ne doivent pas être lues comme la tolérance que l'équipement tiendra sur votre ligne : le résultat réel dépend de la vitesse de défilement, de la stabilité de présentation, des vibrations, de la propreté des optiques et de la fréquence d'étalonnage. Demandez toujours une mesure d'essai sur votre pièce et à votre cadence réelle.
Demandez une évaluation de choix et une mesure d'essai
Indiquez-nous la plage de dimensions, la tolérance la plus serrée, la vitesse de ligne et le matériau de la pièce. Nous vous dirons quel champ parmi les quatre modèles convient, quelles dimensions une seule capture restituera et lesquelles ne sont pas atteignables par silhouette.
Demander une évaluation et une mesure d'essai
Questions fréquentes
Peut-on mesurer pendant que la pièce est en mouvement ?
Oui : l'exposition de 35 µs fige le mouvement. Le flou résiduel dépend de la vitesse : à 1 m/s la pièce parcourt 35 µm pendant l'exposition, valeur à comparer à votre tolérance.
Les 200 fps s'appliquent-ils à tous les modes ?
Non. Les ≈200 fps correspondent à une fenêtre réduite à 1/8 du champ ; en plein champ la cadence est d'environ 30 fps. La vitesse réelle dépend du modèle et du mode choisi.
Quelles dimensions le système mesure-t-il ?
Diamètre extérieur, largeur, hauteur, rayon et angles R, contour, position relative entre éléments et défauts visibles en silhouette, avec plus de 100 outils de mesure disponibles.
Détecte-t-il les bavures et les entailles ?
Oui, dans la mesure où ils modifient le contour : bavures, entailles et corps étrangers apparaissent comme des écarts de silhouette. Les défauts internes ou de surface ne sont pas détectables par ce principe.
La position de la pièce influence-t-elle le résultat ?
Moins qu'avec une optique conventionnelle, grâce à la télécentricité bilatérale, mais pas sans limite : la pièce doit toujours rester dans le champ et la profondeur de champ du modèle choisi.
Comment choisir le champ de mesure ?
Choisissez le modèle dont le champ couvre votre pièce avec la plus faible marge. Un champ plus grand répartit les pixels sur plus de millimètres et réduit la résolution effective : surdimensionner pénalise.
Pour aller plus loin : méthodes de mesure de diamètre en ligne et choix.



Abonnez-vous à notre newsletter
Saisissez simplement votre adresse e-mail pour recevoir les dernières actualités et informations de Pomeas. Restez connecté à Pomeas et soyez le premier à découvrir les innovations en matière d'excellence optique.



1 Fichiers