Comment contrôler les dimensions des vis osseuses médicales en ligne ?
Les vis osseuses médicales d’un diamètre d’environ 3 mm peuvent comporter des filetages, des épaulements, des surfaces coniques et des têtes de forme complexe. Un système de mesure télécentrique en ligne permet de contrôler sans contact leur longueur, leur diamètre, le pas du filetage, les angles et le profil.
Objet du contrôle : une petite vis osseuse à géométrie complexe
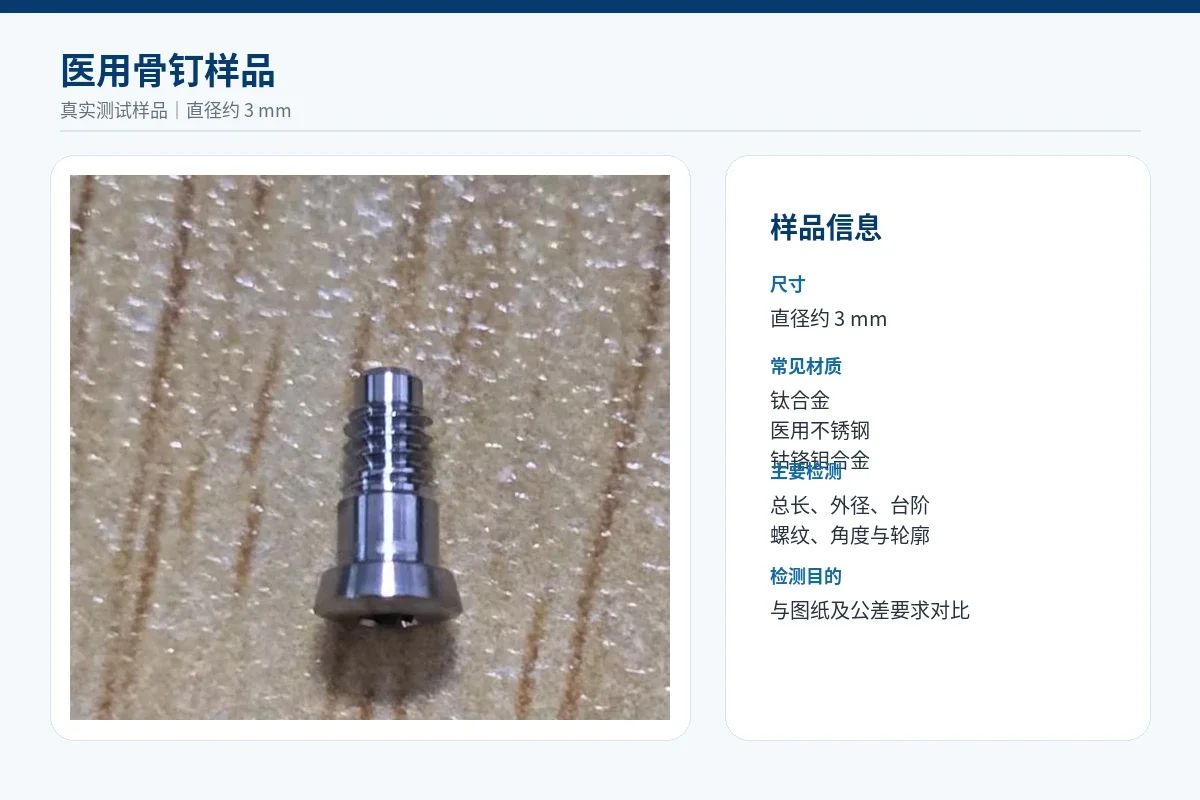
L’échantillon inspecté est une petite vis osseuse médicale d’un diamètre d’environ 3 mm. Les matériaux couramment utilisés pour ce type de produit comprennent les alliages de titane, l’acier inoxydable médical et les alliages cobalt-chrome-molybdène.
L’objectif du contrôle est de comparer les dimensions réellement usinées avec le plan technique et les tolérances définies, afin d’identifier rapidement les écarts dimensionnels.
Selon la structure de la vis et les exigences du plan, les éléments suivants peuvent être mesurés :
- Longueur totale, longueur filetée et distances entre sections ;
- Diamètre de la tige, diamètre majeur et diamètre mineur du filetage ;
- Pas du filetage, profil des filets et distance entre éléments ;
- Diamètre de la tête, hauteur de la tête et dimensions des épaulements ;
- Angles coniques, rayons et profils de forme complexe ;
- Position de la pièce, battement et défauts du contour extérieur.
Pourquoi les vis osseuses médicales sont-elles difficiles à mesurer ?
Dimensions réduites
La vis, ses filets, ses épaulements et ses rayons ne mesurent souvent que quelques millimètres. Une faible erreur de prise de points peut modifier le résultat.
Géométries multiples
Une même pièce peut comporter des lignes, des cercles, des arcs, des angles, des filetages et des contours irréguliers.
Surface métallique réfléchissante
Le titane et l’acier inoxydable peuvent générer des reflets. Un éclairage inadapté peut provoquer une surexposition, des bords flous ou une extraction instable du contour.
Variations entre opérateurs
La force de mesure, la position des points et les habitudes de travail peuvent varier d’un opérateur ou d’un lot à l’autre.
Cadence de contrôle en série
La production en volume nécessite de réduire les opérations manuelles, les repositionnements et la saisie des résultats.
Traçabilité des données
Les résultats doivent pouvoir alimenter les rapports qualité, l’analyse des tendances et la recherche des causes de non-conformité.
Comment le système de mesure en ligne contrôle-t-il une vis osseuse ?
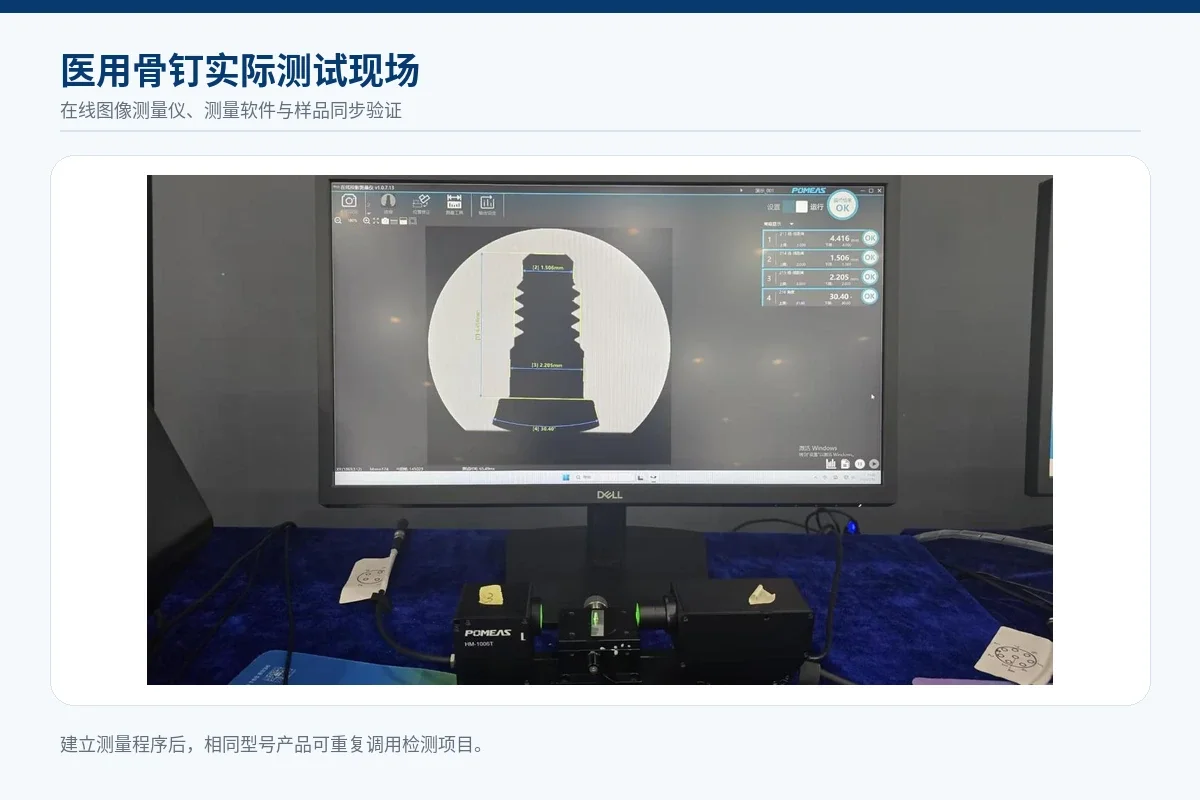
Le système de mesure télécentrique POMEAS HM associe un émetteur lumineux, un récepteur, une optique télécentrique, un capteur CMOS, un contrôleur de vision et un logiciel de mesure dimensionnelle.
L’émetteur produit un faisceau parallèle à LED verte. La vis est placée entre l’émetteur et le récepteur. En bloquant la lumière, elle forme une silhouette à fort contraste.
Le module récepteur capture cette projection au moyen du capteur CMOS. Le logiciel extrait ensuite les bords, construit les éléments géométriques et calcule les dimensions demandées.
Les côtés émetteur et récepteur utilisent tous deux une structure optique télécentrique. Lorsque la pièce se déplace légèrement vers l’avant ou vers l’arrière dans la profondeur autorisée, la variation du grossissement de l’image est réduite.
D’autres objectifs, caméras, éclairages et systèmes de mesure industrielle sont disponibles dans le catalogue français POMEAS .
Pourquoi utiliser une optique télécentrique ?
Dans un système optique classique, la taille apparente de la pièce peut changer lorsqu’elle se déplace le long de l’axe optique.
Une optique télécentrique accepte principalement des rayons proches du parallélisme et réduit ainsi la variation de grossissement provoquée par un léger déplacement.
Pour une vis comportant des filetages fins, des épaulements et de petits contours, la stabilité des bords est essentielle pour obtenir des mesures répétables.
Processus de mesure d’une vis osseuse médicale
Quels résultats le logiciel de mesure peut-il afficher ?
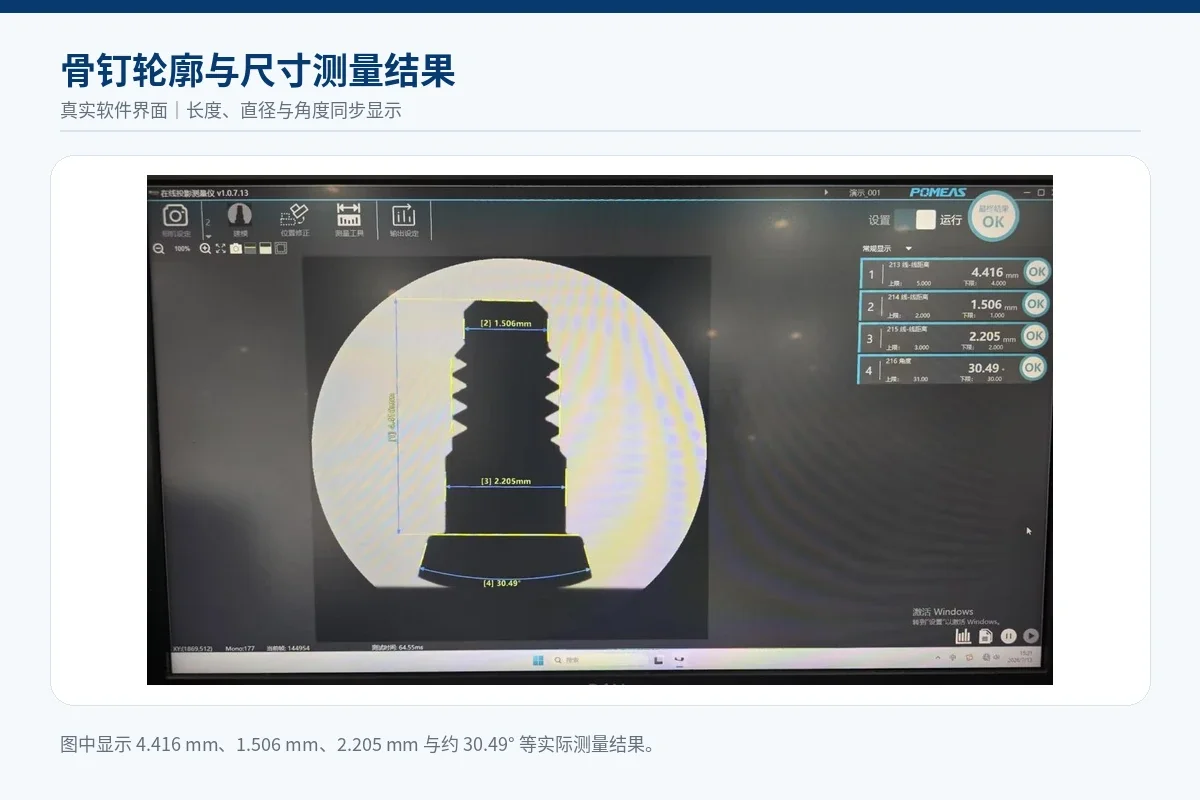
Plusieurs outils peuvent être créés dans le logiciel pour mesurer différentes zones de la vis. Les dimensions visibles dans la même direction et situées dans le même champ peuvent être calculées à partir d’une seule acquisition.
- Distance entre deux lignes détectées ;
- Diamètre de la tige et diamètre de la partie filetée ;
- Largeur de la tête et hauteur d’un épaulement ;
- Pas du filetage et longueur des différentes sections ;
- Angles, rayons et écarts de profil ;
- Bavures, corps étrangers et défauts du contour.
Une fois le programme créé pour un modèle de vis, il peut être réutilisé pour les pièces identiques, ce qui réduit la prise de points manuelle et la saisie répétitive des résultats.
Principales caractéristiques du HM-1120
Le HM-1120 est le modèle à grand champ de la série HM. Sa plage complète de mesure atteint φ120 mm. Il convient davantage aux pièces longues, au contrôle simultané de plusieurs composants ou à la mesure d’un profil complet dans un champ étendu.
| Modèle | HM-1120 |
|---|---|
| Type de produit | Système télécentrique de mesure d’image en ligne à grand champ |
| Distance entre l’émetteur et le récepteur | 436,7 mm |
| Plage complète de mesure | φ120 mm |
| Zone de mesure haute précision | φ60 mm |
| Profondeur de champ dans la zone complète | 40 mm |
| Profondeur de champ dans la zone haute précision | 20 mm |
| Temps d’exposition | 35 / 70 / 150 µs, trois niveaux sélectionnables |
| Temps de capture / intervalle de déclenchement | Mode FULL : environ 34 ms (environ 30 images/s) ; mode 1/4 en largeur et en hauteur : environ 5 ms (environ 200 images/s) |
| Source lumineuse | LED verte InGaN |
| Précision de position dans la zone haute précision | ±2,5 µm |
| Précision de position dans la zone complète | ±3,5 µm |
| Répétabilité | ±0,2 µm |
| Indice de protection | IP64 |
| Température de fonctionnement | De 0 à 45°C |
| Humidité de fonctionnement | Jusqu’à 85 % HR, sans condensation |
| Matériaux principaux | Aluminium / PBT |
| Masse | Émetteur : environ 5 900 g ; Récepteur : environ 7 900 g ; Base : environ 4 300 g |
Remarque : les valeurs de précision ci-dessus proviennent des conditions d’essai standard indiquées dans la documentation de la série HM. Les performances réelles peuvent être influencées par le contraste du profil, le positionnement de la pièce, les vibrations, l’étalonnage, les algorithmes de mesure et les conditions ambiantes. Un test sur échantillon est recommandé avant le choix définitif du modèle.
Une vis de 3 mm nécessite-t-elle toujours le HM-1120 ?
Le rapport d’application original présente une configuration HM haute précision à petit champ. L’image du HM-1120 est utilisée sur cette page pour illustrer les possibilités de la série HM dans les applications à grand champ.
Le modèle final doit donc être choisi selon le plan, les tolérances et les résultats d’un test sur échantillon, et non uniquement selon le nom ou le diamètre du produit. Les autres solutions sont présentées dans le catalogue français POMEAS .
Quels avantages le système peut-il apporter ?
Réduction des erreurs opérateur
Un programme fixe et des règles identiques de détection des bords réduisent les variations liées à la prise de points manuelle.
Plusieurs dimensions sur une image
Des outils de longueur, diamètre, distance, angle, rayon et profil peuvent être utilisés simultanément.
Meilleure régularité en production
Le même programme peut être réutilisé pour les pièces identiques, avec des positions et des critères de jugement standardisés.
Mesure sans contact
La pièce n’est pas serrée en permanence par un instrument de mesure mécanique, ce qui convient aux petits composants de précision.
Dimensions et défauts de profil
Outre les dimensions, les différences de contour peuvent aider à détecter les bavures, les corps étrangers et certains défauts extérieurs.
Enregistrement des données
Les résultats peuvent être utilisés pour les rapports qualité, l’analyse des tendances et le suivi des lots anormaux.
Quelles informations fournir avant de choisir le système ?
Pour déterminer le champ de mesure, la précision nécessaire, la configuration optique et le niveau d’automatisation, il est recommandé de fournir les informations suivantes :
- Une photographie du produit ou un plan 2D ;
- Les dimensions maximales et la longueur totale de la pièce ;
- Les zones et dimensions exactes à contrôler ;
- La tolérance correspondant à chaque dimension ;
- La taille du plus petit filet, rayon ou épaulement ;
- Le nombre de pièces à contrôler par minute ou par heure ;
- Le mode de contrôle : statique, convoyeur ou chargement automatique ;
- Les besoins de stockage, de communication et d’intégration à la ligne.
Vous pouvez également consulter le centre de produits POMEAS pour découvrir d’autres solutions optiques et dimensionnelles.
Questions fréquentes sur le contrôle des vis osseuses
Le système peut-il mesurer le pas du filetage ?
Oui, si le profil du filetage est suffisamment net et si les filets adjacents peuvent être détectés de manière stable. La performance réelle dépend du pas, du champ de mesure, de la résolution du système et du test effectué sur l’échantillon.
Les reflets du métal affectent-ils la mesure ?
La mesure du profil extérieur utilise principalement une lumière parallèle transmise afin de créer une silhouette. Elle est donc moins sensible aux réflexions directes de la surface. Un éclairage supplémentaire peut être nécessaire pour les rainures supérieures, les rayures ou les défauts de surface.
Plusieurs dimensions peuvent-elles être mesurées simultanément ?
Oui. Plusieurs outils peuvent être créés pour les dimensions visibles depuis la même direction et situées dans le même champ. Les résultats peuvent être calculés à partir d’une seule image.
Le HM-1120 convient-il à toutes les vis osseuses médicales ?
Non. Le HM-1120 privilégie un grand champ et la couverture complète du profil. Les petits détails locaux ou les tolérances plus strictes peuvent nécessiter un modèle HM à champ réduit et à précision plus élevée.
Une première évaluation est-elle possible à partir d’un plan ?
Une évaluation initiale peut être réalisée à partir d’une photographie, d’un plan, des dimensions et des tolérances. Pour un profil complexe ou des exigences de précision élevées, un test sur échantillon réel est recommandé. Vous pouvez contacter POMEAS pour transmettre les informations du projet.
Évaluez votre application de contrôle de vis osseuses
Envoyez une photographie de l’échantillon, un plan technique ou les zones de mesure concernées. POMEAS pourra évaluer le champ, le niveau de précision, la configuration optique et le modèle de système adaptés.



