产品中心
普密斯 HM-1015 在线图像测量头
普密斯 HM-1015 在线图像测量头:φ15 mm 测量视野,重复精度 ±0.05 µm、位置测量精度 ±0.3 µm,双远心光学配 35µs 曝光,一次成像返回轮廓内全部尺寸,用于产线在线全检与自动分选。
SKU:
普密斯 HM-1015 覆盖 φ15 毫米测量视野,重复精度 ±0.05 微米、位置测量精度 ±0.3 微米,是小型连接器、pin 针与机加工件在线全检的高精度机型。
工作原理
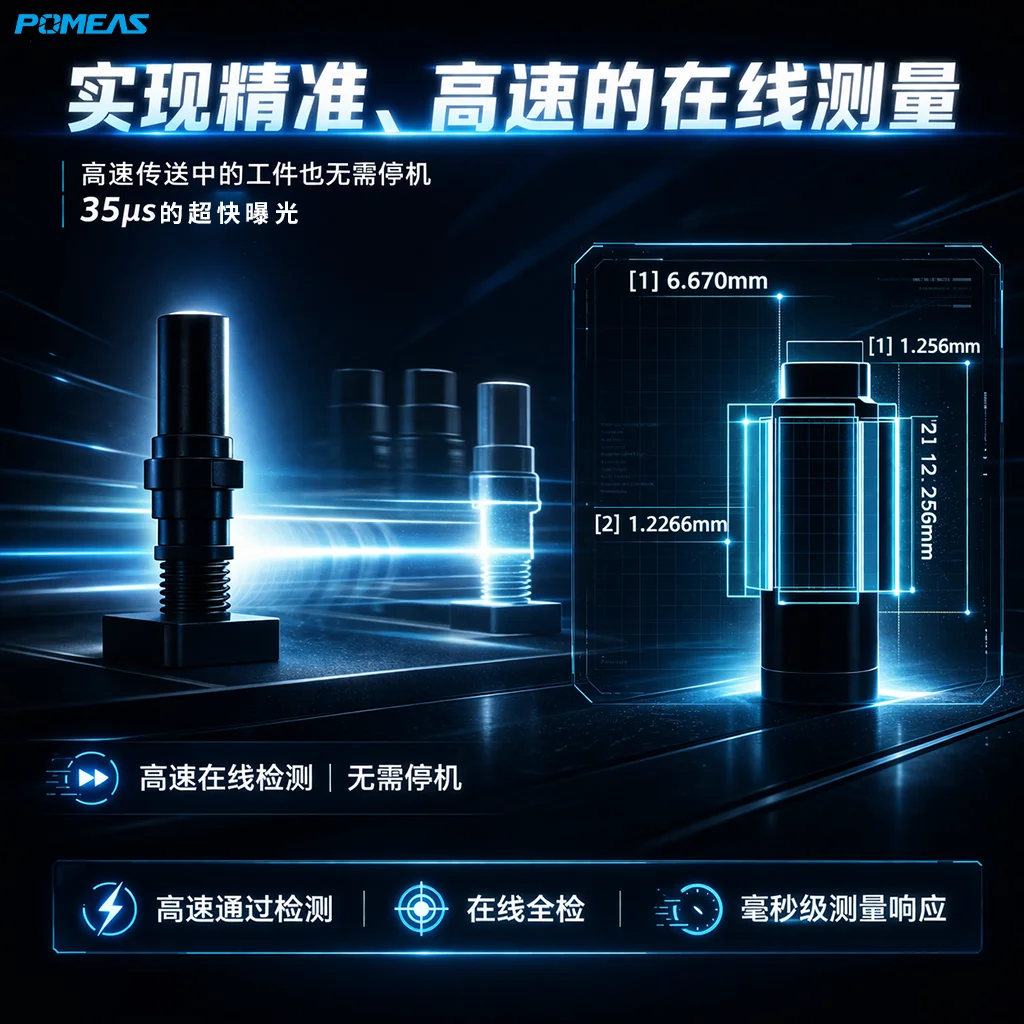
HM 系列测量头通过双远心光学系统把零件轮廓投影到高分辨率传感器上,InGaN 绿色 LED 背光照明。双远心的意义在于:零件的摆放位置与小幅高度变化不会改变测量结果,35 微秒的单次曝光足以在产线运动中冻结影像。一次成像即可返回轮廓内包含的全部尺寸——直径、宽度、间距、角度与边缘位置,并汇总在一条记录里。
规格参数
| 项目 | 数值 |
|---|---|
| 测量范围 | φ15 mm |
| 重复精度 | ±0.05 µm |
| 位置测量精度 | ±0.3 µm |
| 光学系统 | 双远心(发射端与接收端) |
| 成像方式 | CMOS 轮廓成像 |
| 光源 | InGaN 绿色 LED |
| 最短曝光 | 35 / 70 / 150 µs |
| 检测速度 | 全视野约 30 fps;1/8 视野约 200 fps |
| 可测要素 | 外径、宽度、高度、半径/R、轮廓、位置与缺陷 |
| 测量工具 | 100 种以上 |
| 防护等级 | IP64 |
| 工作温度 | 0–45 °C |
| 视觉控制器 | HM-1000(标配) |
精度数值是如何定义的
重复精度(±0.05 µm)是对测量区域中心的 POMEAS 标准目标物(校正玻璃刻度尺)宽度做 16 次平均后的 ±2σ 值;位置测量精度(±0.3 µm)是对同一标准目标物宽度的误差。两者都是厂商在规定条件下的台架值——不是您的产线能直接保持的公差。零件的送进方式、振动、温度漂移与边缘质量各自贡献自己的误差项。
工程尺寸图
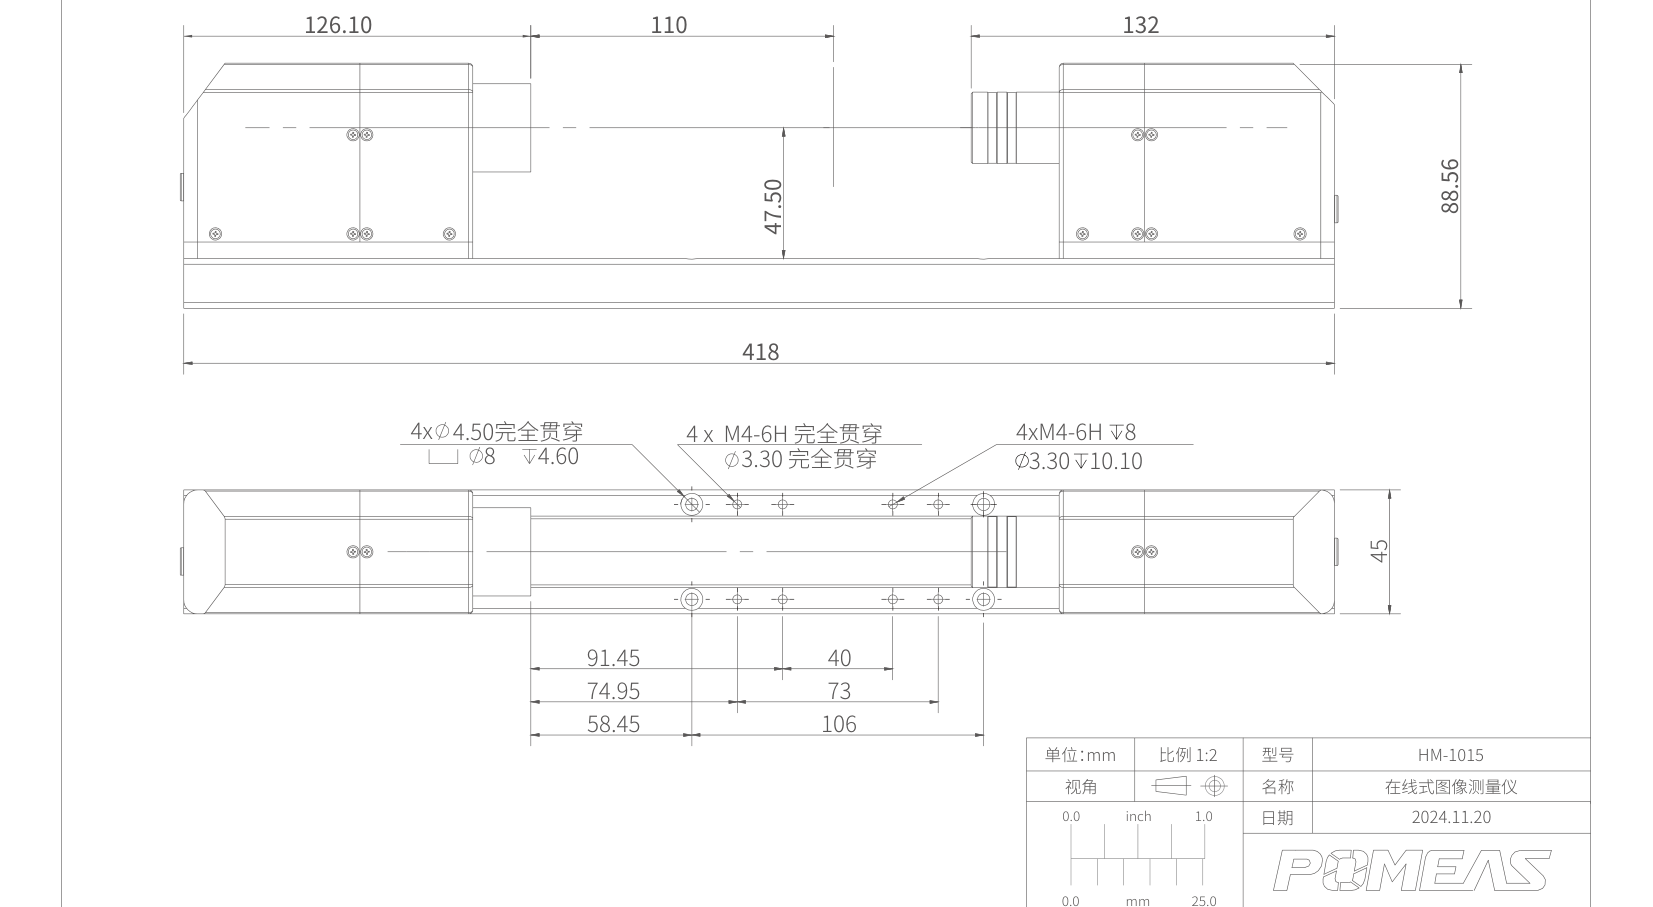
HM-1015 工程尺寸图(单位:mm,取自 POMEAS HM 规格书 2024.11.20)。
HM-1015 在系列中的位置
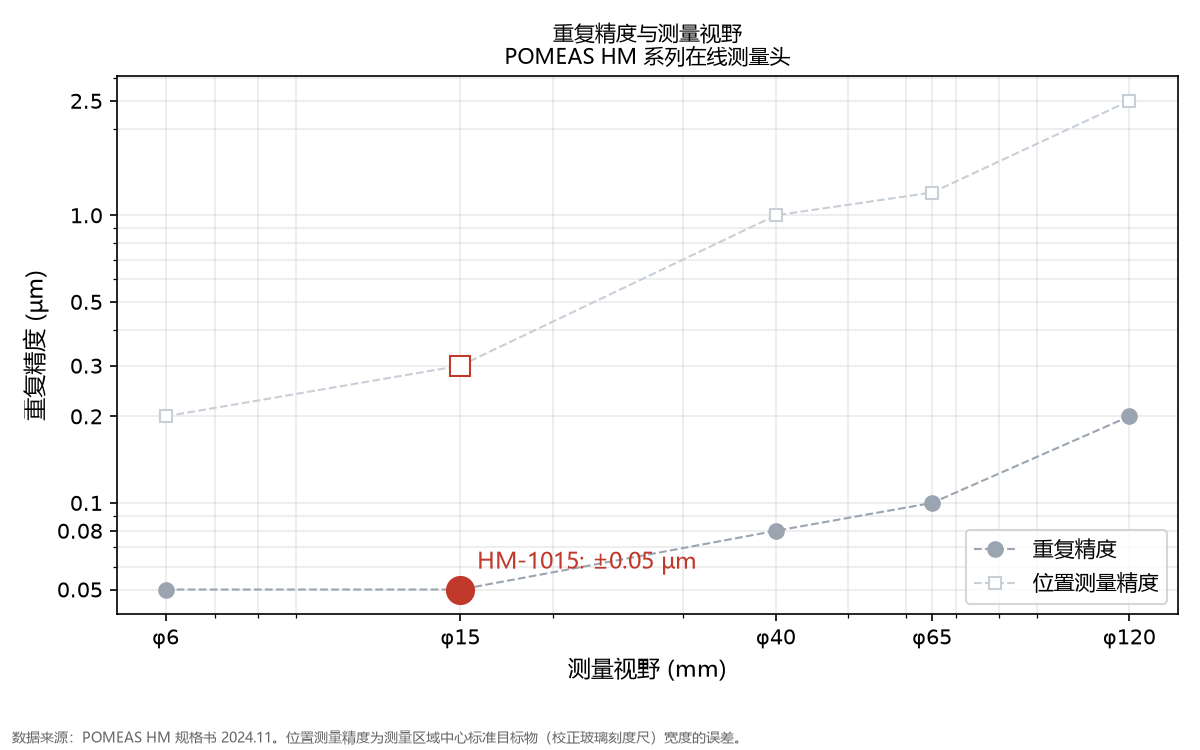
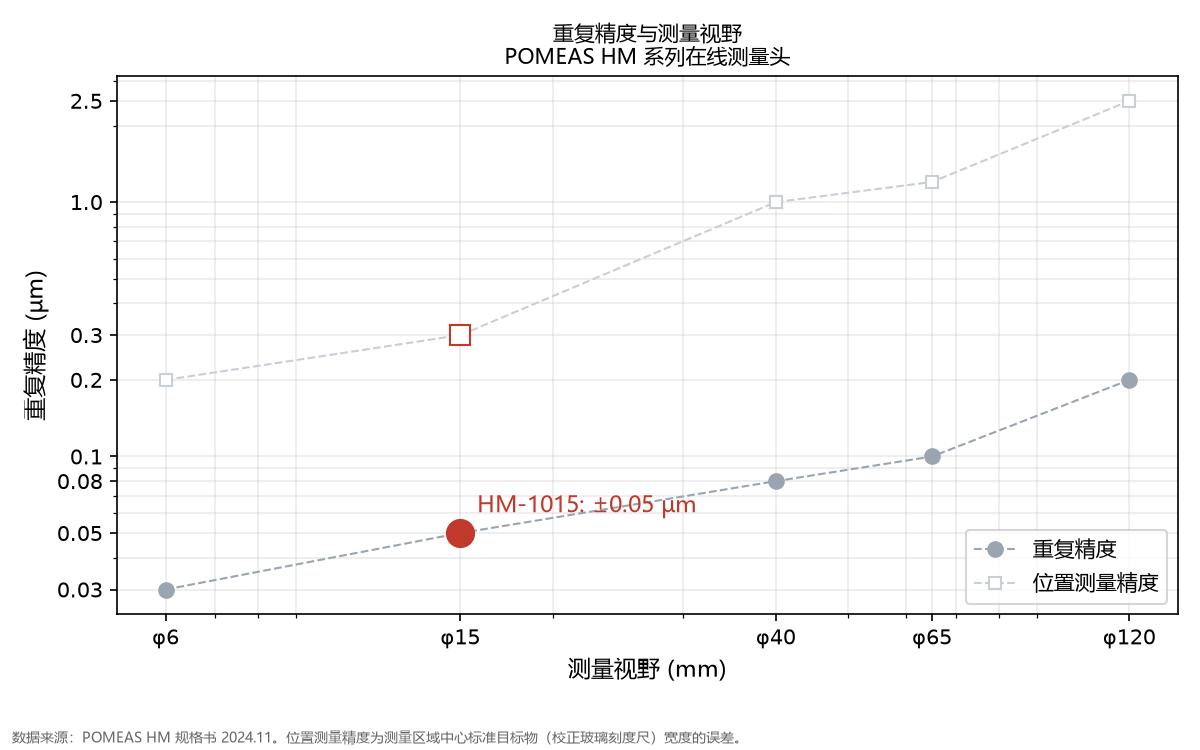
下图把 HM 系列各型号的重复精度与位置测量精度对测量视野作图,当前型号已高亮。规律是物理性的:视野越大,同一维度分到的传感器面积越多,重复精度从 φ6 mm 的 ±0.05 µm 放宽到 φ120 mm 的 ±0.2 µm。选型因此是一个取舍——在覆盖零件并留出送进公差余量的前提下,选视野最小的型号。图中为规格表数值,非实测数据。
HM 系列型号矩阵
| 型号 | 测量范围 | 重复精度 | 位置测量精度 |
|---|---|---|---|
| HM-1006 | φ6 mm | ±0.05 µm | ±0.2 µm |
| HM-1015 | φ15 mm | ±0.05 µm | ±0.3 µm |
| HM-1040 | φ40 mm | ±0.08 µm | ±1.0 µm |
| HM-1065 | φ65 mm | ±0.1 µm | ±1.2 µm |
| HM-1120 | φ120 mm | ±0.2 µm | ±2.5 µm |
典型应用
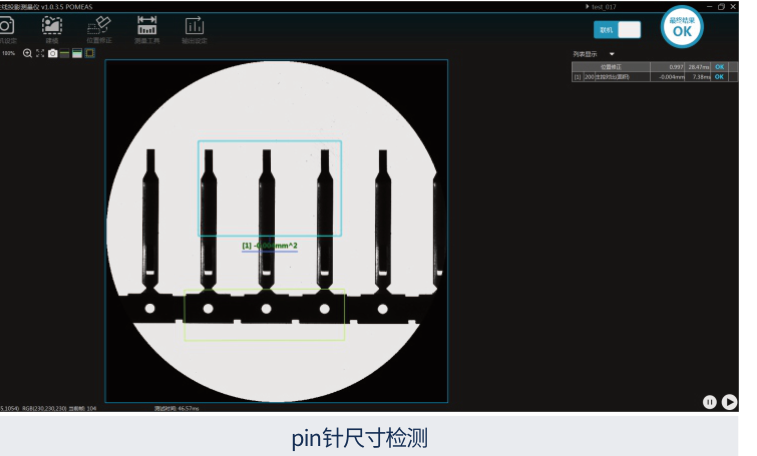
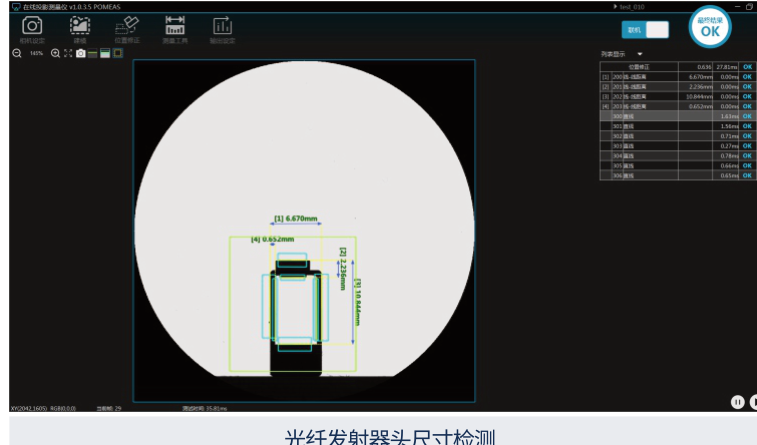
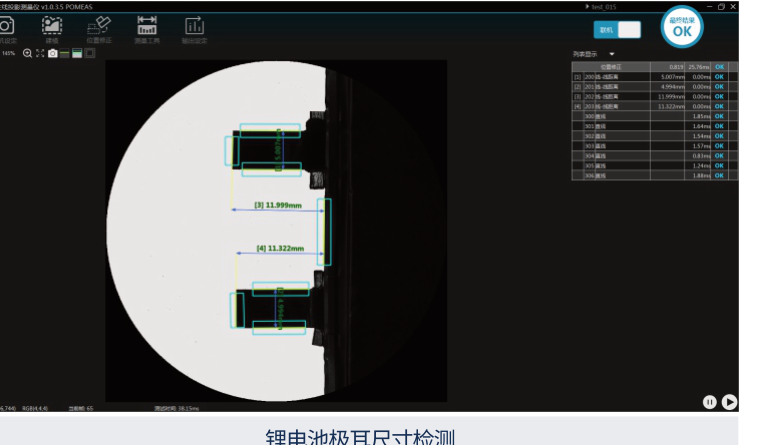
HM-1006 一类零件小而特征密集:连接器 pin 针、表冠类车削件、传感器元件与电子封装,每个尺寸都要在产线节拍内完成检验。下面四张来自 HM 平台的真实软件截图展示了工作方式——传感器外壳、pin 针、光纤发射器头与锂电池极耳,各自在单次曝光中自动完成测量。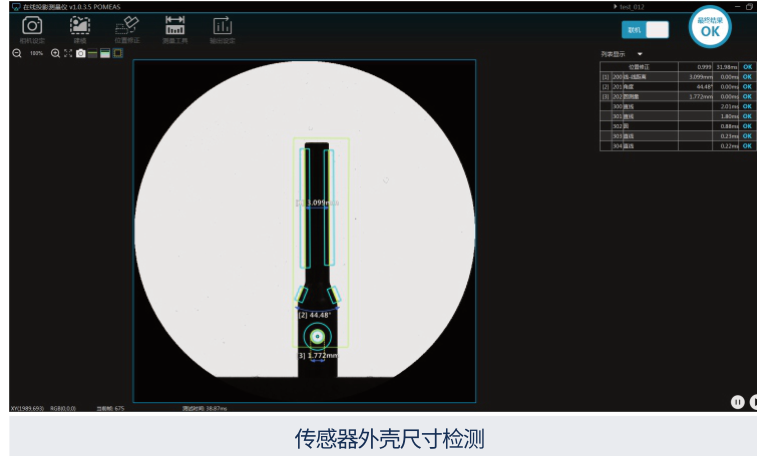
本型号不能测什么
HM 测量头读的是轮廓。内孔、不到达轮廓边缘的壁厚,以及依赖表面数据而非边缘的形位公差(平面度、垂直度),都超出单次轮廓所能返回的范围。高度与三维形貌的深度测量属于光谱共焦或干涉类系统。如果零件需要在台架上做带完整形位公差的离线检验,普密斯 IMAGE 3 一键式测量系统通常是更合适的工具。把零件发给我们
告诉我们零件尺寸、最紧公差、线速度与材料——最好附一张样品照片。我们会确认 HM-1015 的视野与精度等级是否覆盖您的场景、一次成像能返回哪些尺寸、哪些需要别的原理。支持报价与测样。
常见问题
±0.05 µm 的重复精度是产线上实际能拿到的吗?
不是。±0.05 µm 是厂商在规定条件下对校正玻璃刻度尺、于视野中心做 16 次平均得到的台架值。在您的产线上,送进、振动、温度漂移与零件边缘质量各自叠加误差项,实际能保持的公差总是更宽。应把这笔账显式列入控制计划,而不是照抄规格书数值。
HM-1015 适合测哪类零件?
关键尺寸由轮廓定义的零件:φ15 mm 视野内的外径、宽度、间距、角度与边缘位置。HM-1015 适合本应排队等台架测量的大批量零件的在线全检。
HM-1015 不能测什么?
内孔、不到达轮廓边缘的壁厚、表面形貌与平面度等形位公差。高度与三维形貌需要别的原理——光谱共焦或干涉类系统覆盖这些需求。
HM-1015 如何接入产线控制?
测量结果输出到产线 PLC 或上位机,用于记录、报警与自动分选。HM-1000 视觉控制器为标配;协议、I/O 映射与分选逻辑等集成问题在调试阶段落实。
HM-1015 的标定与维护要求是什么?
按周期用标准目标物做零位与增益核查,并保持背光窗口清洁。远心光学出厂已校准,现场不需要例行光学调整。
采购前能否用我们自己的零件评估 HM-1015?
可以。提供零件图纸或样品照片及尺寸公差,我们先做评估,必要时安排测样,在您决策前确认一次成像能返回哪些尺寸。
延伸阅读
在线测量的更多内容:

邮件订阅
您将收到我们最新的动态资讯



1 Files