机器视觉知识库:镜头选型与应用指南
知识库
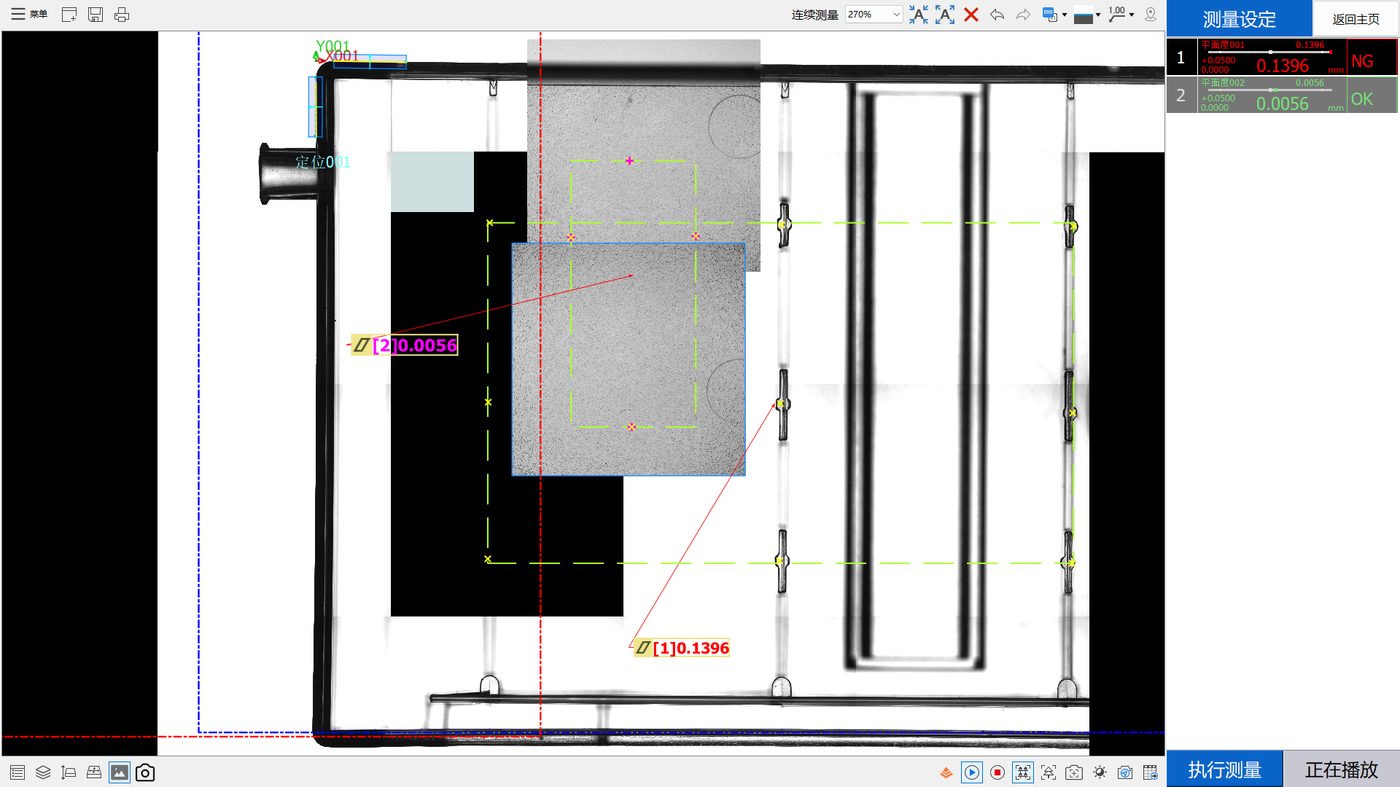
平面度检测设备怎么选:从公差带、材质到节拍的五步反推法
不要用设备的技术指标去反推能不能测,而是从公差带、工件材质、评价区域、节拍与数据闭环五个条件反推所需配置。本文给出一套可执行的选型流程与常见误配清单。
重复性与准确度为什么不能画等号:读懂 σ、极差与 CPK 的边界
用一组真实的六次重复测量数据,说明极差、标准差描述的是什么,重复性好为什么不代表测得准,以及为什么样本量为六时算出的 CPK 只能当作参考而不能当作过程能力结论。
平面度测量方法对比:平台塞尺、三坐标、影像闪测、光谱共焦怎么选
从公差带宽、工件材质、节拍要求三个维度,对比五种常见平面度测量路线的适用边界:平台与塞尺、指示器扫描、三坐标、影像闪测、光谱共焦与非接触位移传感。附选型对照表与典型误用提醒。
什么是平面度:定义、评价方法与四个最易混淆的概念
平面度的公差带如何定义,为什么要先拟合基准面才能得到数值,它与平行度、共面度、翘曲、轮廓度有什么区别。本文用一套清晰的概念框架,解释为什么「平面度一个数字」常常引发跨部门争执。
平面度 NG 之后怎么排查:从软件判定到工艺归因的完整路径
软件给出 NG 只是起点而不是结论。本文给出一条可执行的排查顺序:先锁定几何位置、再判断变形来源、最后调整测量方案,并明确每个环节会用到什么样的数据与证据。
同一工件两个平面度评价项为何结论相反|真实数据拆解
同一次装夹、同一套程序,一个平面度评价项六次全NG,另一个六次全OK,平均值相差超过二十倍。本文基于真实检测数据表,解释多评价区域为什么会给出相反结论,以及在什么情况下必须把平面度拆成多个评价项来做。
透明塑胶件平面度检测案例实录:两套数据讲清了什么
一份透明塑胶件的平面度实测记录:同一工件设置两个平面度评价项、各重复测量6次,得到完全相反的判定结论。本文完整还原数据表结构与每项数值的含义,并明确哪些结论可以从数据推出、哪些不能。
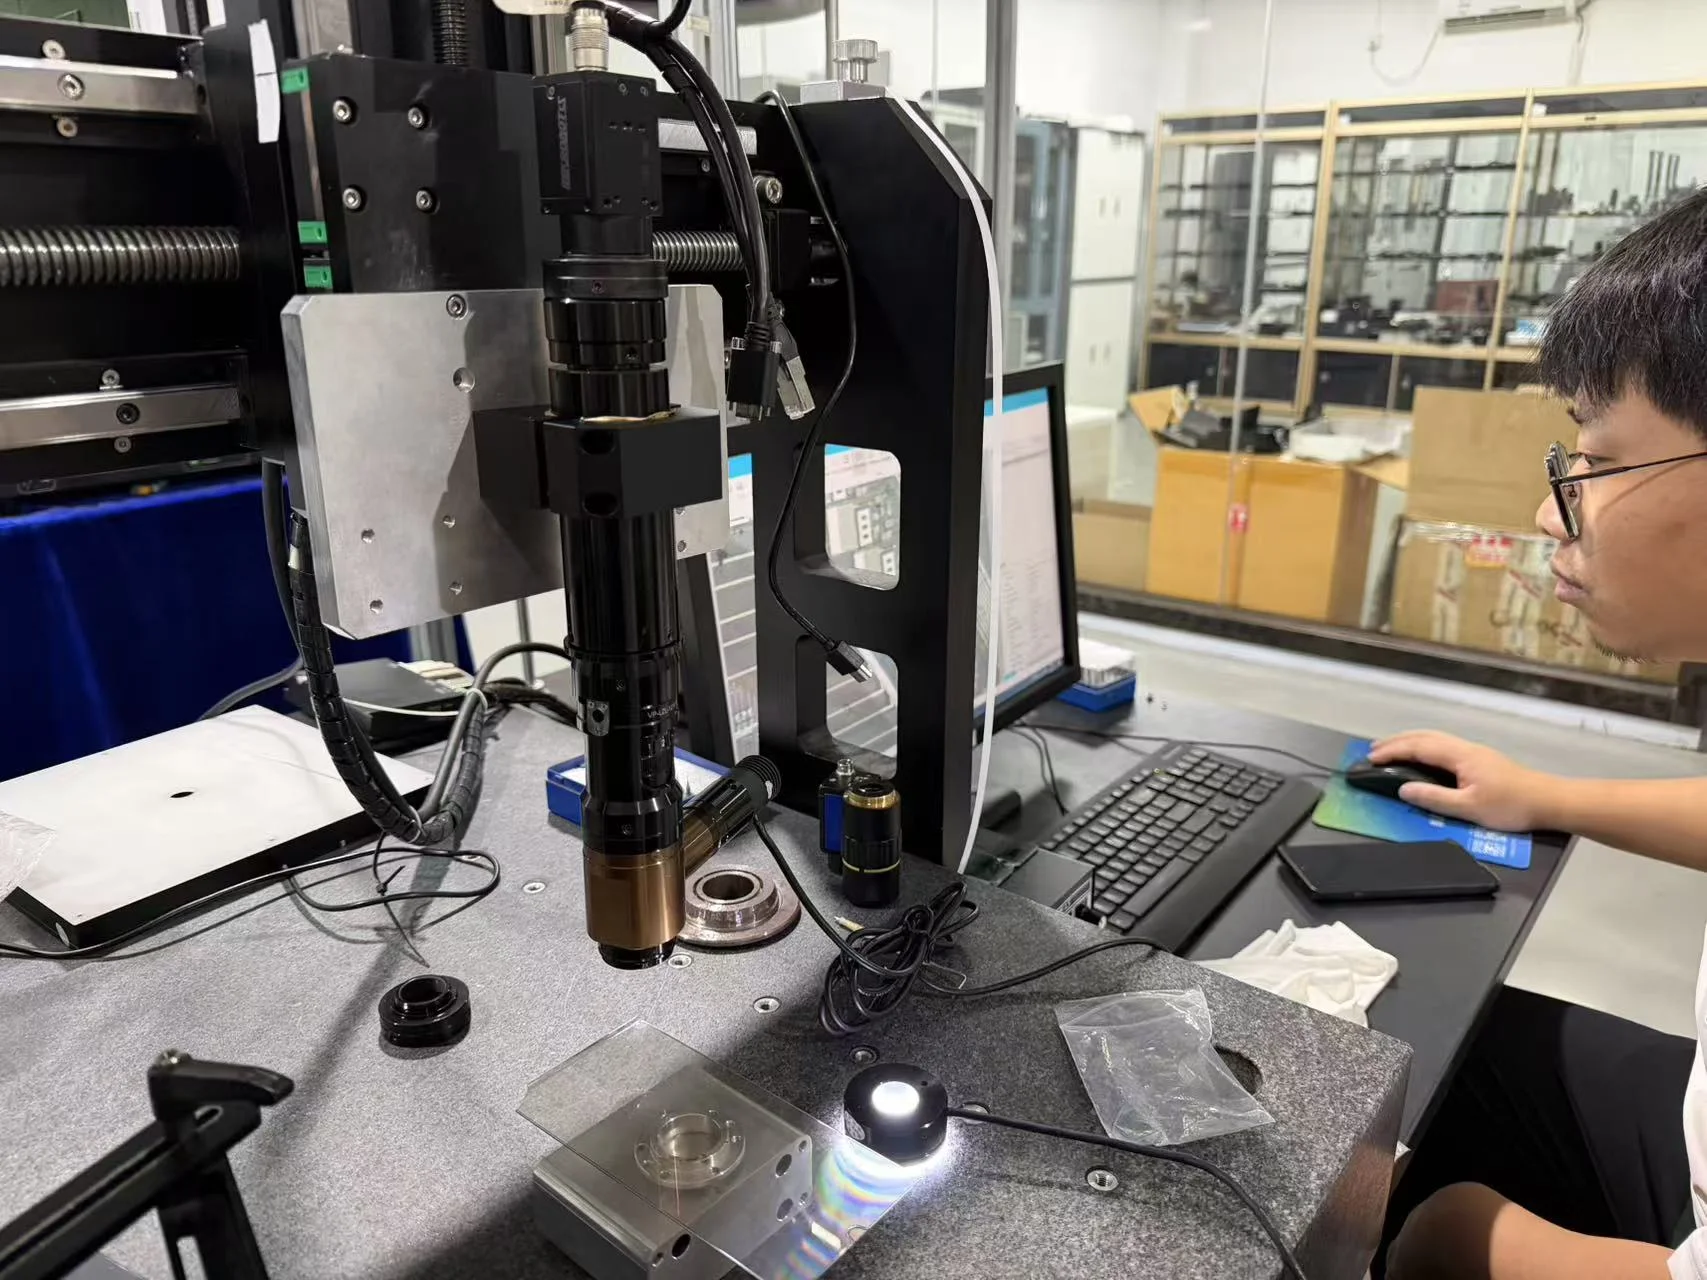
影像测量仪常见误差来源与排查顺序:从对焦到标定
影像仪测不准通常不是单一原因,而是对焦、阈值、光照、畸变、温度、装夹几项叠加。给出按影响权重排列的排查顺序,以及每一项能观察到的典型症状。按影响权重给出排查顺序,并说明每一项能观察到的具体症状。从对焦、阈值、光照、畸变一直到标定状态逐层收敛,避免无方向的试错。
影像测量仪行程与视野怎么选:先量工件再倒推配置
行程是平台能走多远,视野是一次能看多大,两者不是一回事。说明怎么按工件尺寸倒推行程与视野、大工件拼接的代价,以及高度方向为什么常被忽略。说明怎么按工件尺寸倒推行程与视野,以及拼接测量会带来什么代价。高度方向、承重能力、结构形式与现场安装条件也一并列出。

邮件订阅
您将收到我们最新的动态资讯


