Услуги
Как контролировать переднюю и заднюю поверхности держателя лампы лазерным сканером?
Как бесконтактно контролировать переднюю и заднюю поверхности держателя лампы трёхмерным лазерным сканером с базовой плоскостью и 3840 точками на линию.
Как контролировать переднюю и заднюю поверхности держателя лампы лазерным профильным сканером?
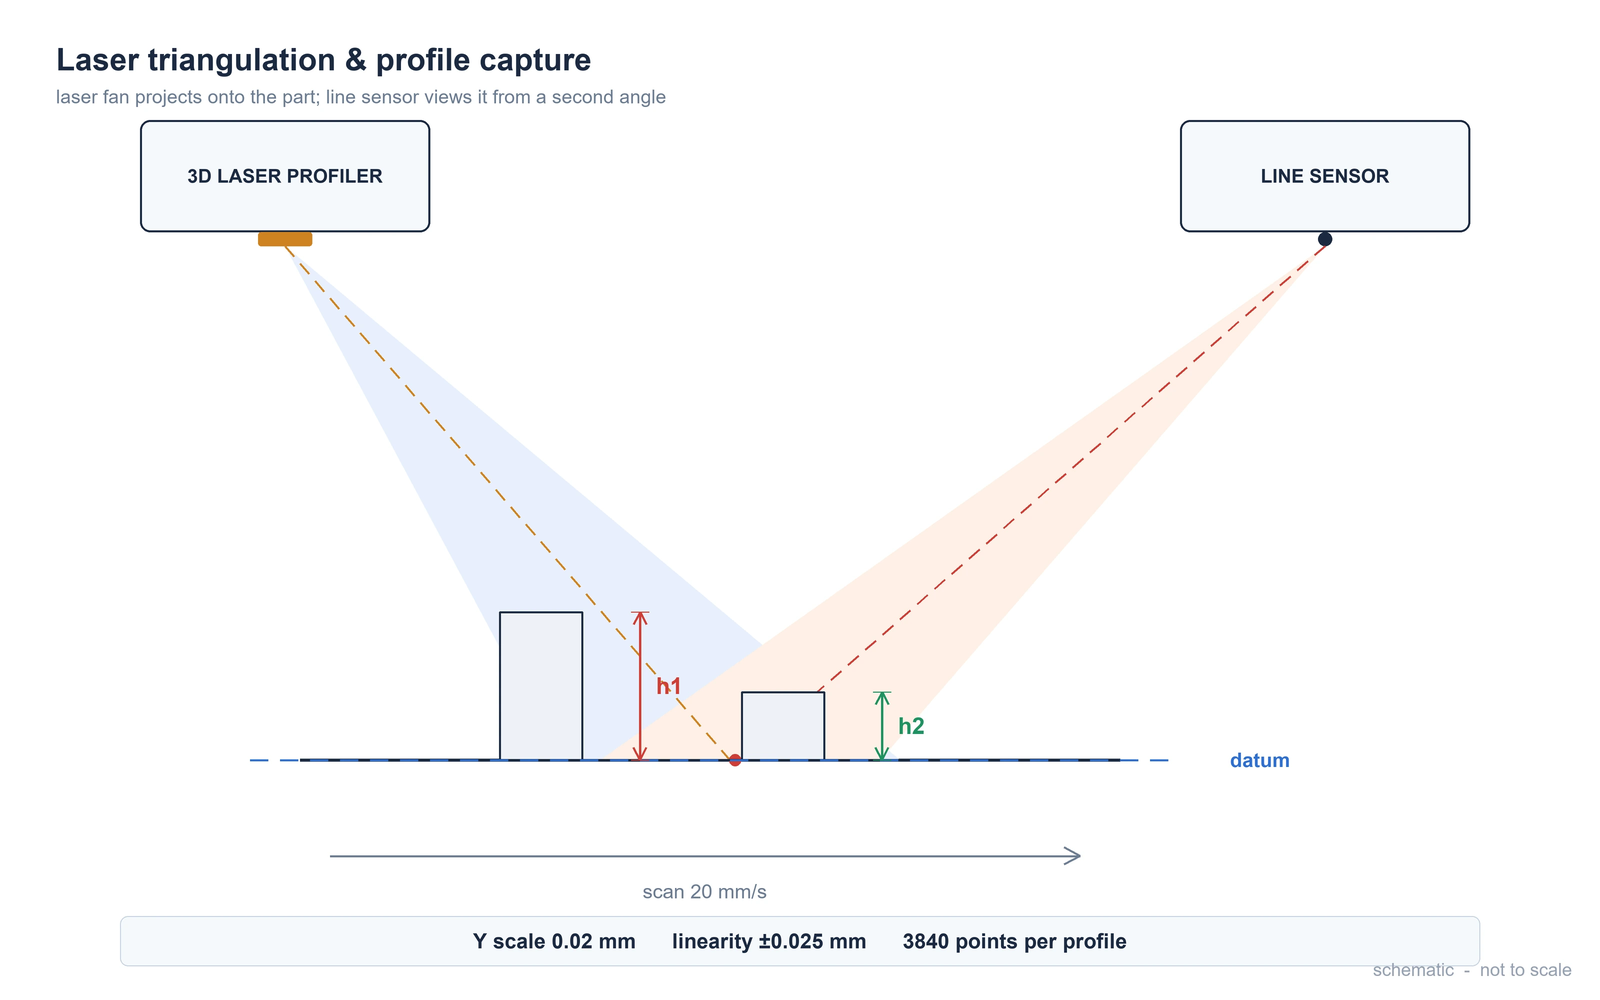
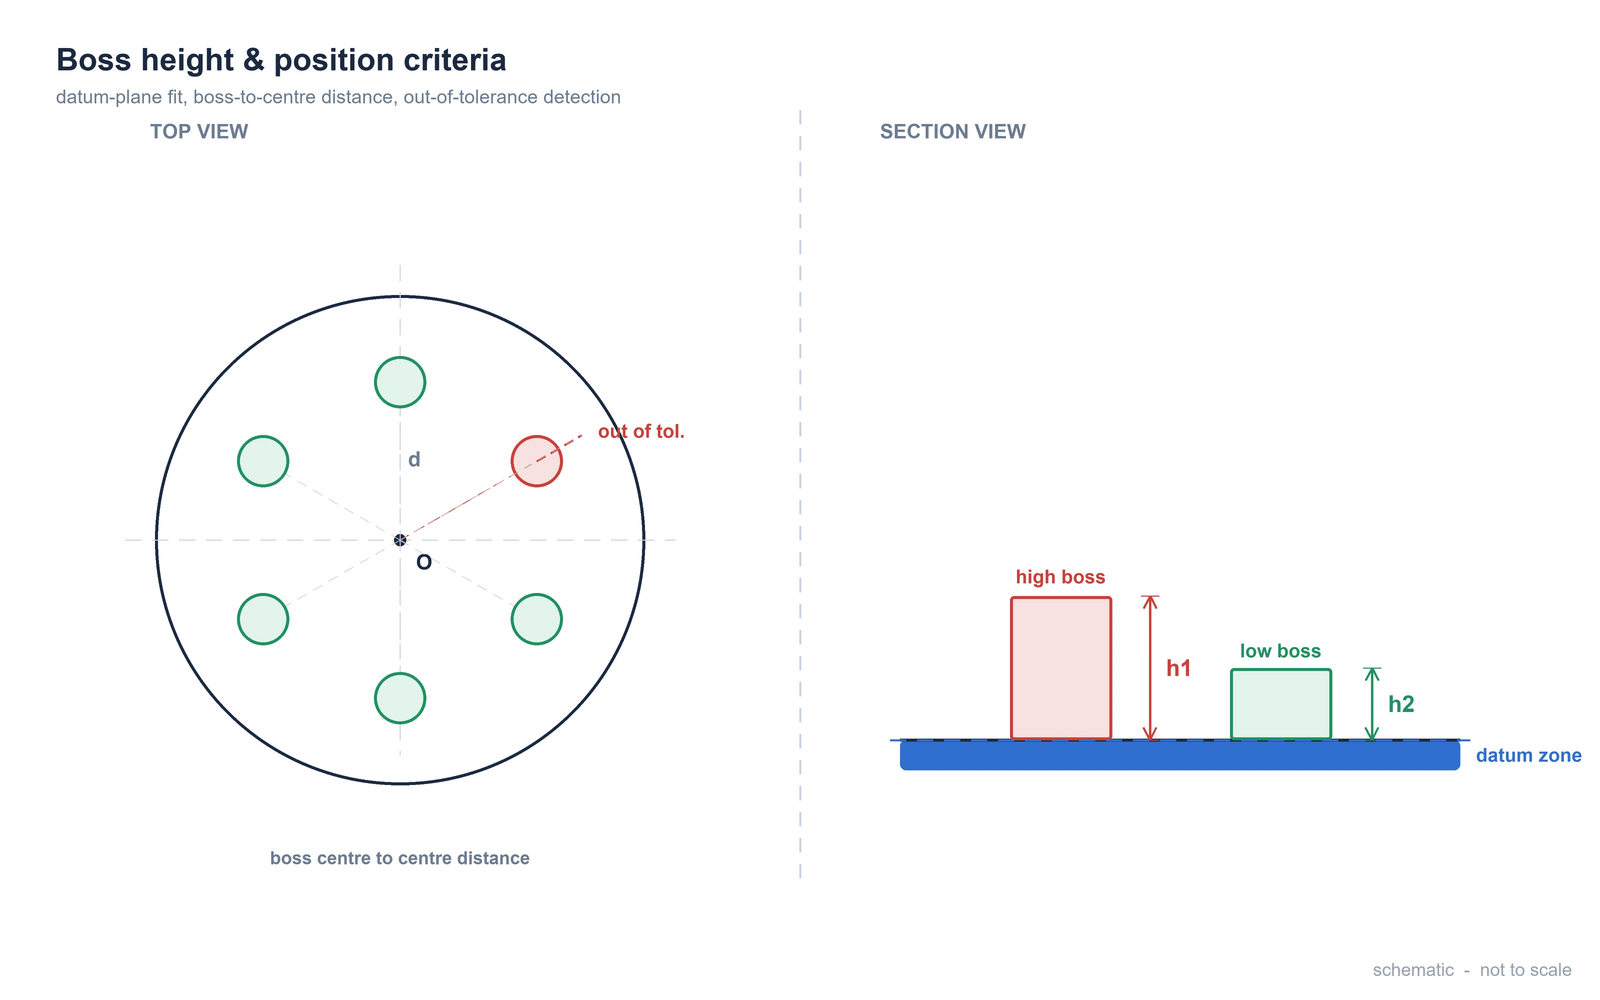
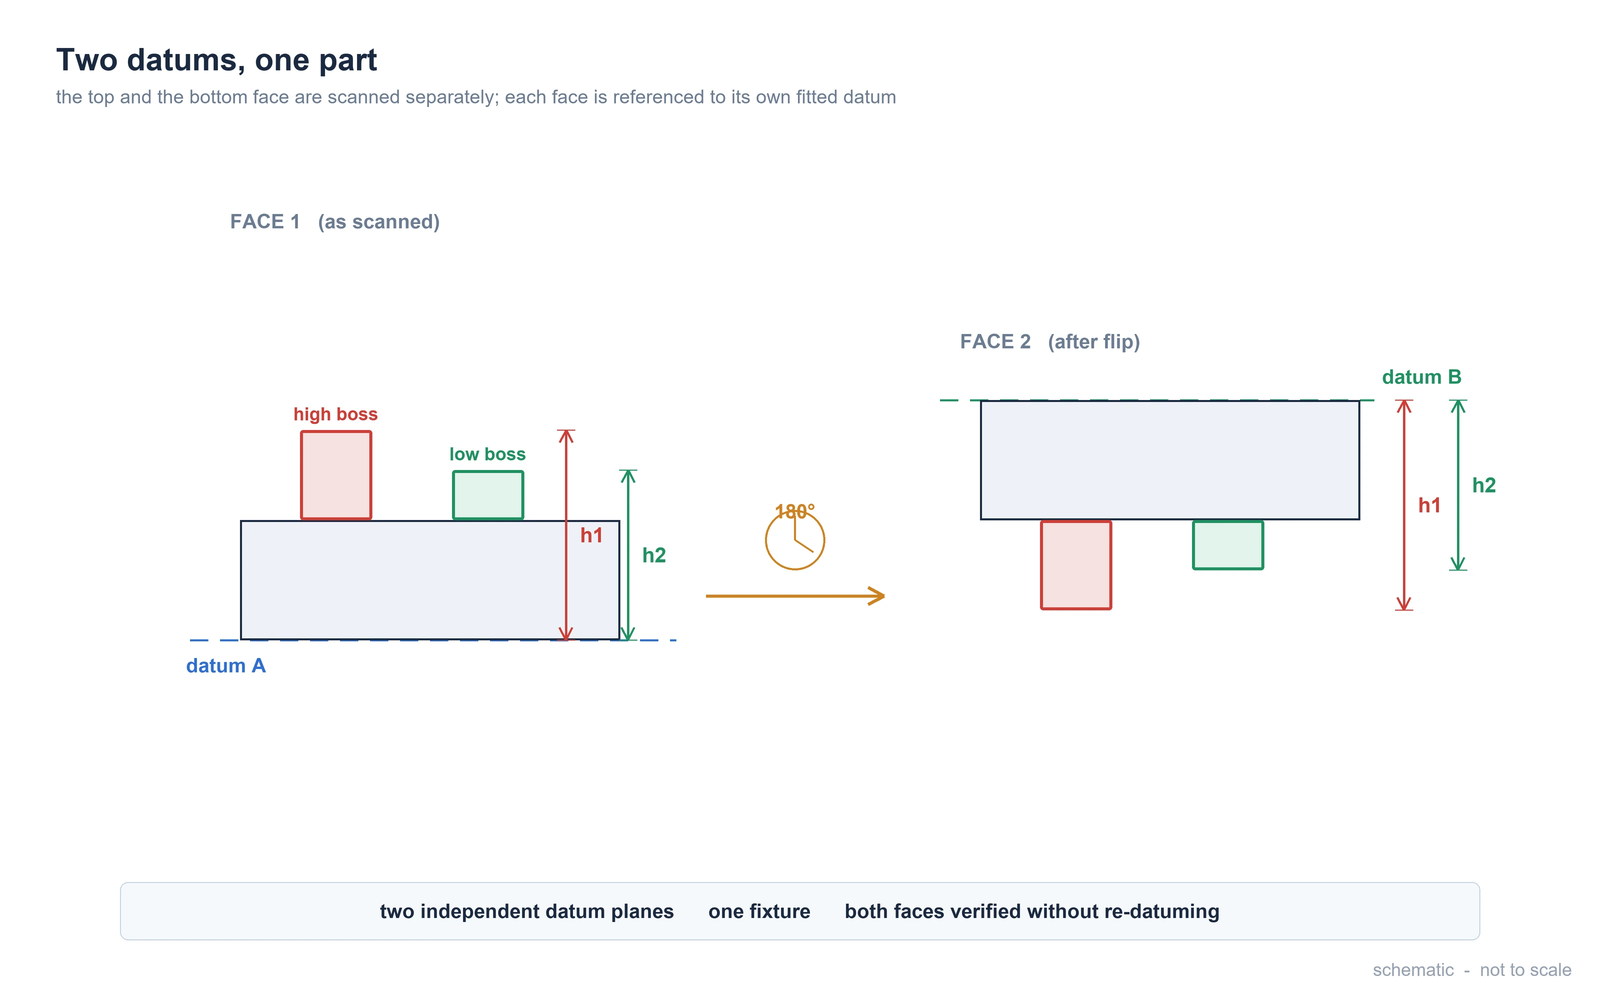
Кратко: Передняя и задняя поверхности держателя лампы контролируются бесконтактным трёхмерным сканированием лазерным профильным сканером: деталь фиксируется в заданном положении и перемещается с равномерной подачей, по нижней зоне строится базовая плоскость, затем измеряются высоты выступов относительно этой плоскости и расстояние от центра каждого выступа до центра наружной окружности для выявления перекоса. Ключ не только в точности, но и в стабильной базовой плоскости и в том, чтобы один проход покрывал всю поверхность детали.
Основные параметры проекта
| Параметр | Значение | Источник |
|---|---|---|
| Деталь | Держатель лампы (несущая деталь) | Проектные данные |
| Скорость сканирования | 20 мм/с | Проектные данные |
| Масштаб по оси Y | 0,02 мм | Проектные данные |
| Линейность | в пределах ±0,025 мм | Проектные данные |
| Точек на одну лазерную линию | 3840 точек | Проектные данные |
| Режим измерения | Бесконтактный, равномерное сканирование | Проектные данные |
Контекст: почему контроль обеих поверхностей — сложная задача
В светотехнической отрасли качество держателя лампы напрямую связано с работой и безопасностью светильника; точный контроль передней и задней поверхностей — ключевое звено обеспечения качества детали. Однако традиционные методы страдают низкой производительностью и ограниченной точностью и не отвечают требованиям современного производства. Задачу усложняет и то, что обе поверхности несут похожие геометрические элементы, но с разными базами, поэтому каждую поверхность приходится сканировать отдельно со своей базовой плоскостью.
Почему традиционные методы не справляются
Три причины объясняют, почему традиционные методы не достигают нужной точности и производительности:
- Контакт деформирует деталь. Контактное измерение может повредить внешний вид и целостность детали, чего нельзя допускать у готового к сборке держателя лампы.
- Одной точки недостаточно. Измерения высоты одной точки мало; суждение о выступе требует полного массива данных поверхности для построения надёжной базовой плоскости.
- Перекос не виден в измерении высоты. Высота выступа может быть в допуске, и при этом выступ может быть перекошен; для выявления перекоса нужна дополнительная круглая база — центр наружной окружности.
Состав системы
| Компонент | Используемые характеристики | Источник |
|---|---|---|
| Датчик | Трёхмерный лазерный профильный сканер | Проектные данные |
| Крепление | Специальное приспособление для стабильности детали при сканировании | Проектные данные |
| Перемещение | Равномерная подача со скоростью 20 мм/с | Проектные данные |
| Обработка | Построение базовой плоскости и расчёт высоты выступа и расстояния до центра | Проектные данные |
Логика, определяющая конструкцию
Точность суждения о выступе зависит от двух вещей: стабильности базовой плоскости, относительно которой измеряются высоты, и числа точек, покрывающих этот выступ. Соотношение геометрическое и применимо к любой системе:
Неопределённость высоты выступа ≈ неопределённость базовой плоскости + неопределённость определения вершины выступа — общее геометрическое соотношение, а не проектные данные.
Отсюда два практических вывода. Во-первых, чем больше точек на выступе (3840 точек на линию), тем надёжнее оценка его вершины и тем меньше влияние единичной выбросовой точки. Во-вторых, чем по большей площади поверхности строится базовая плоскость, тем меньше подгонка подвержена локальным отклонениям. Поэтому базовая плоскость строится по широкой нижней зоне, а не по нескольким разрозненным точкам.
Результат проекта
Лазерный профильный сканер показал стабильную работу при контроле передней и задней поверхностей держателя лампы; благодаря высокой точности, скорости и бесконтактности он отвечает требованиям заказчика и повышает качество продукции и производительность. Техническая команда обеспечивает оперативную поддержку на месте для решения любых вопросов при контроле и непрерывности производства.
Цепочка решений для вашей задачи
- Размер детали → определяет диапазон сканирования и базовое расстояние: проверьте ширину детали до выбора датчика.
- Элементы, подлежащие оценке → высота выступов? перекос? каждое требует своей базы: плоскость для первого и круглая база для второго.
- Тип поверхности → блестящая поверхность рассеивает лазер; проверьте отражательную способность до настройки мощности, возможно, потребуется изменить угол датчика.
- Требуемое число точек → чем меньше элемент, тем больше точек на нём нужно; не полагайтесь на разрозненные точки для оценки выступа.
- Интеграция → проверьте специальное приспособление и стабильность перемещения до установки датчика, особенно если станция уже существует.
Часто задаваемые вопросы
Можно ли контролировать обе поверхности без повреждения детали?
Да. Измерение полностью бесконтактное: лазерный луч сканирует поверхность без какого-либо механического касания, не оставляя следов на внешнем виде детали и не влияя на её целостность.
Как выявить перекошенные выступы, если их высота в допуске?
Выявление не опирается только на высоту: после определения центра наружной окружности измеряется расстояние от центра каждого выступа до этого центра. Любое отклонение этого расстояния указывает на перекос выступа, даже если его высота в пределах допуска.
Как строится базовая плоскость?
Базовая плоскость строится подгонкой по поверхности в широкой зоне в нижней части, затем высоты выступов измеряются относительно неё. Это снижает влияние единичных выбросовых точек и повышает стабильность результата. Для оценки именно вашей детали свяжитесь с нашей технической командой.
Сопутствующие продукты
- Лазерные сканеры профиля — профильные лазерные датчики для измерения трёхмерных сечений.
- Системы машинного зрения — решения оптического контроля и измерения на линии.
- Промышленные камеры — камеры высокого разрешения для систем машинного зрения.
- Освещение для машинного зрения — светодиодное освещение для промышленного контроля.
📖 Эта заметка также доступна на арабском языке: Контроль передней и задней сторон держателя лампы

Подписаться на нашу рассылку
Введите свой адрес электронной почты, чтобы получать свежие новости и эксклюзивные обновления от Pomeas. Оставайтесь на связи с Pomeas и будьте в курсе новейших оптических решений.


