Продукция
Поточная система измерения изображений POMEAS HM
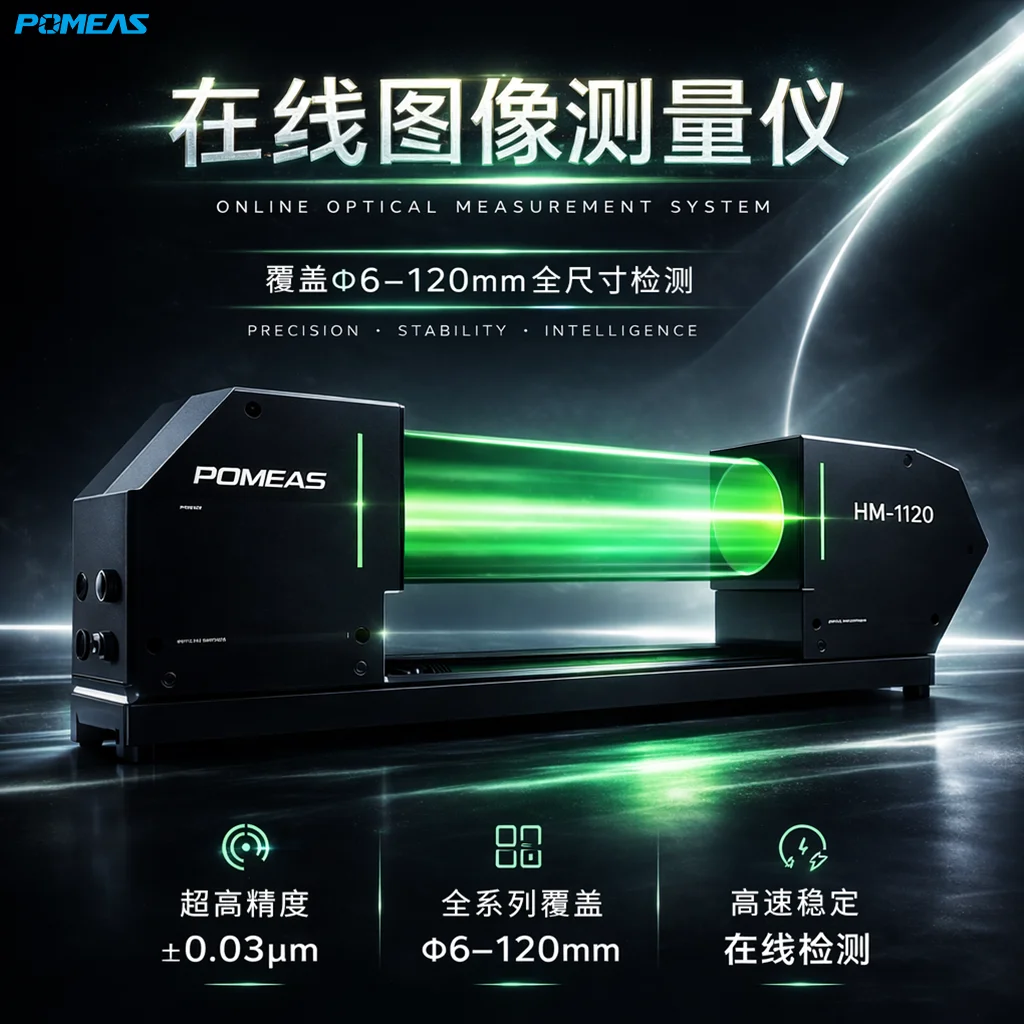
Поточная система измерения изображений POMEAS HM: двусторонняя телецентрическая оптика, зелёный светодиод InGaN, выдержка 35 мкс и поля Ø15–Ø120 мм для контроля размеров на автоматизированных линиях.
SKU:
Поточная система измерения изображений POMEAS HM измеряет размеры, контуры и дефекты, пока деталь продолжает двигаться по линии — без остановки и без перекладки. Система сочетает двустороннюю телецентрическую оптику (и у излучателя, и у приёмника) с зелёным светодиодом InGaN, поэтому силуэт детали остаётся резким даже когда деталь не отцентрована и не находится на точном расстоянии.
Что измеряет система HM
Система работает по силуэту: деталь подсвечивается с одной стороны, а её тень проецируется на CMOS-датчик. За одну съёмку одновременно получают несколько размеров:
- наружный диаметр и ширину;
- высоту, радиус и углы R;
- ширину пазов и расстояния между элементами;
- полный контур цилиндрических деталей;
- взаимное положение элементов, а также заусенцы, надрывы и посторонние включения.
В ПО доступно более 100 измерительных инструментов. То, что силуэт не может дать, не менее важно: внутренние признаки, толщина стенки, резьба и соосность требуют других принципов измерения — это надо подтвердить до заказа оборудования.
Модели и поля измерения
Четыре модели перекрывают разные поля: HM-1015, HM-1040, HM-1065 и HM-1120 — это поля Ø15, Ø40, Ø65 и Ø120 мм. Практическое правило: выбирать наименьшее поле, которое накрывает деталь. Большее поле распределяет те же пиксели на большее число миллиметров и снижает эффективное разрешение.
| Параметр | Характеристика |
|---|---|
| Оптическая система | Двусторонняя телецентрическая (излучатель и приёмник) |
| Формирование изображения | Силуэтное изображение CMOS |
| Источник света | Зелёный светодиод InGaN |
| Диапазоны измерения | Ø15 / Ø40 / Ø65 / Ø120 мм на выбор |
| Выдержка | 35 / 70 / 150 мкс, три уровня |
| Скорость контроля | ≈30 кадр/с на полном поле; ≈200 кадр/с на 1/8 поля |
| Повторяемость | до ±0.05 мкм (зона высокой точности) |
| Точность позиционирования (зона высокой точности) | до ±0.3 мкм |
| Измеряемые элементы | Наружный диаметр, ширина, высота, радиус/R, контур, положение и дефекты |
| Измерительные инструменты | Более 100 |
| Степень защиты | IP64 |
| Рабочая температура | 0–45 °C |
| Рабочая влажность | ≤85 % отн. влажн., без конденсата |
| Доступные модели | HM-1015 / HM-1040 / HM-1065 / HM-1120 |
| Способ применения | Поточный контроль на автоматизированных линиях |
Почему важна выдержка 35 мкс
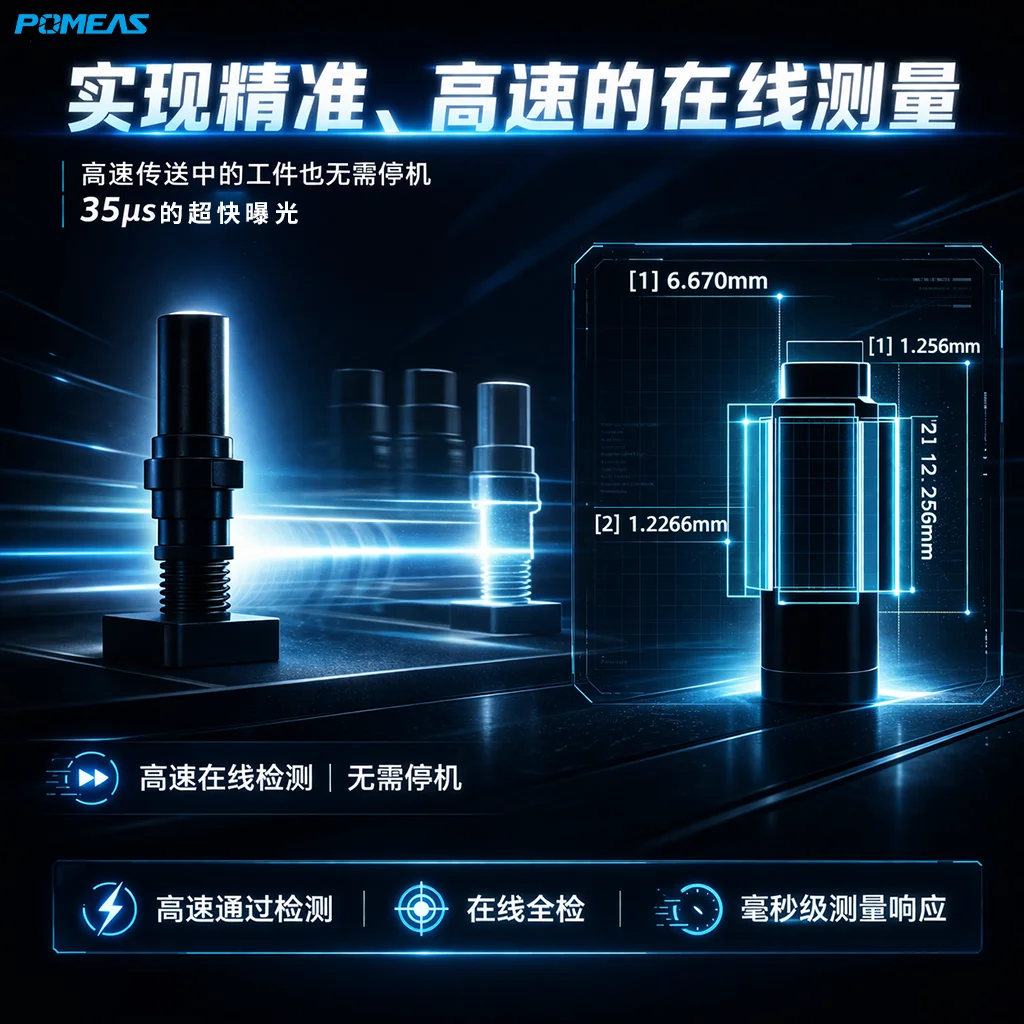
Минимальная выдержка 35 мкс (есть уровни 70 и 150 мкс) — это то, что позволяет «заморозить» движение. При скорости 1 м/с деталь проходит за выдержку 35 мкм: именно эту величину смаза надо сравнивать с допуском, который требуется удержать. Для жёстких допусков на высокой скорости расчёт делают до выбора модели, потому что предел может идти от движения, а не от датчика.
Обратная сторона — количество света: короткая выдержка собирает меньше фотонов, поэтому освещение и усиление подбирают соответствующим образом.
Что даёт двусторонняя телецентрическая оптика
В обычной оптике предмет, приближаясь или удаляясь, меняет кажущийся размер, хотя его реальные размеры не меняются. Телецентрическая оптика резко ослабляет этот эффект: в пределах глубины резкости размер силуэта почти не зависит от положения. Поскольку HM применяет её с обеих сторон, положение детали на линии гораздо меньше влияет на отсчёт — именно это нужно, когда деталь не зафиксирована точно.
Типичные применения
- корпуса датчиков и соединители: размеры и шаг выводов;
- токоотводы литиевых аккумуляторов;
- углеродистые плёночные резисторы;
- контур теплоотводов;
- головки передатчиков оптического волокна;
- цилиндрические детали, пневмокомпоненты, свёрла и режущий инструмент.
Общее у них: постоянное сечение, размеры задаются наружным контуром и такой темп производства, который не допускает остановки детали.
Встраивание в производственную линию
HM устанавливается на линию и запускается по внешнему сигналу или по появлению детали. Результаты уходят в ПЛК или в заводскую систему качества для регистрации и автоматического отвода негодных деталей. Заранее надо определить, что делать с деталью, которую система не смогла оценить — брак, возврат в поток или маркировка для пересмотра: именно этот случай даёт больше всего проблем при пуске.
Как читать цифры точности
Повторяемость до ±0.05 мкм и точность позиционирования до ±0.3 мкм — это значения для зоны высокой точности, опубликованные изготовителем; условия испытаний в документации не указаны. Их нельзя понимать как допуск, который оборудование удержит на вашей линии: реальный результат зависит от скорости движения, стабильности подачи детали, вибрации, чистоты оптики и частоты калибровки. Всегда запрашивайте пробное измерение на вашей детали и на реальном темпе.
Запросите подбор и пробное измерение
Сообщите нам диапазон размеров, самый жёсткий допуск, скорость линии и материал детали. Мы скажем, какое из четырёх полей подходит, какие размеры даст одна съёмка, а какие по силуэту недостижимы.
Запросить подбор и пробное измерение
Часто задаваемые вопросы
Можно ли измерять при движении детали?
Да: выдержка 35 мкс «замораживает» движение. Остаточный смаз зависит от скорости: при 1 м/с деталь проходит за выдержку 35 мкм — эту величину и надо сравнить с вашим допуском.
Относятся ли 200 кадр/с ко всем режимам?
Нет. ≈200 кадр/с относятся к уменьшенному окну в 1/8 поля; на полном поле темп около 30 кадр/с. Реальная скорость зависит от модели и выбранного режима.
Какие размеры измеряет система?
Наружный диаметр, ширина, высота, радиус и углы R, контур, взаимное положение элементов и дефекты, видимые в силуэте; доступно более 100 измерительных инструментов.
Обнаруживает ли она заусенцы и надрывы?
Да, в той мере, в какой они меняют контур: заусенцы, надрывы и посторонние включения проявляются как отклонения силуэта. Внутренние и поверхностные дефекты этим принципом не обнаруживаются.
Влияет ли положение детали на результат?
Меньше, чем при обычной оптике, благодаря двусторонней телецентричности, но не безгранично: деталь всё равно должна оставаться в поле и в глубине резкости выбранной модели.
Как выбрать поле измерения?
Выбирайте модель, поле которой накрывает деталь с наименьшим запасом. Большее поле распределяет пиксели на большее число миллиметров и снижает эффективное разрешение — запас по полю наказывает.



Подписаться на нашу рассылку
Введите свой адрес электронной почты, чтобы получать свежие новости и эксклюзивные обновления от Pomeas. Оставайтесь на связи с Pomeas и будьте в курсе новейших оптических решений.



1 Файлы