Продукция
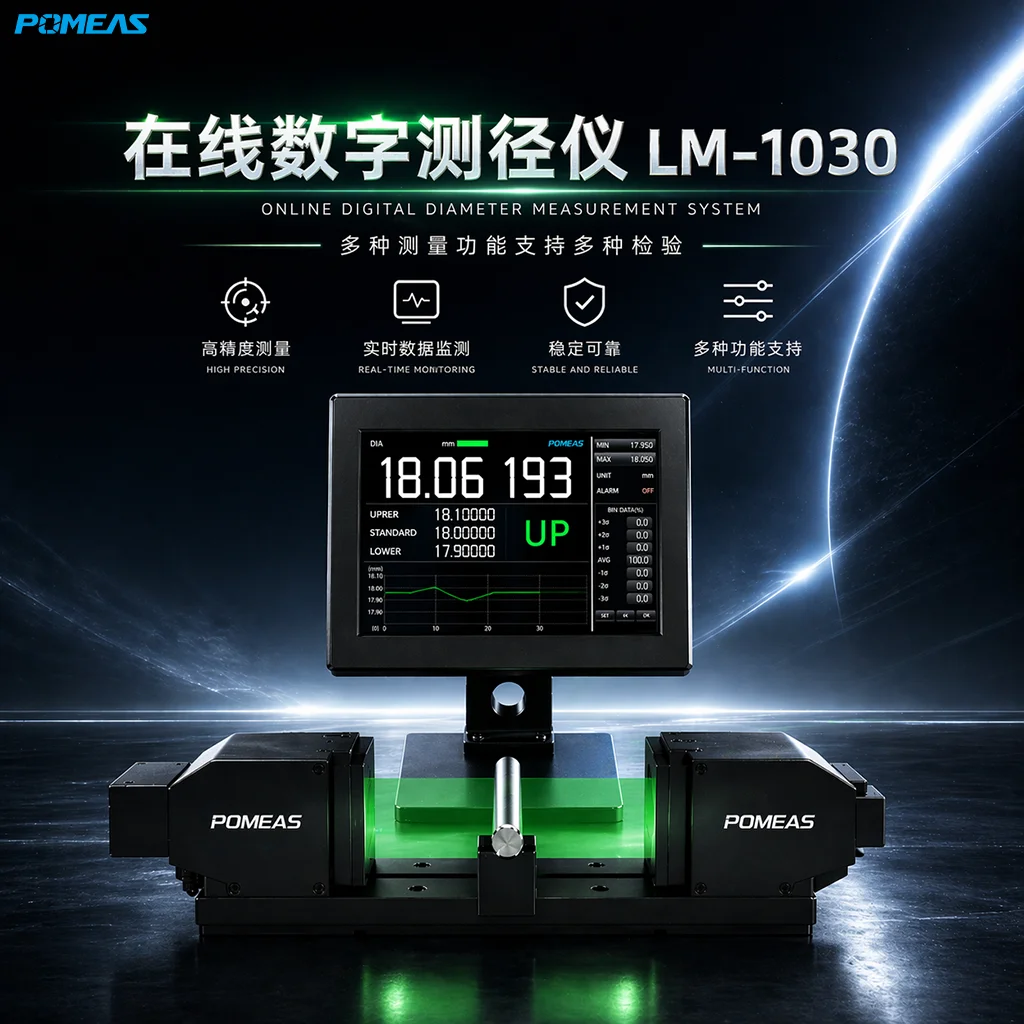
Лазерный измеритель диаметра POMEAS LM-1030 для линии
Лазерный измеритель диаметра POMEAS LM-1030: диапазон 0.3–30 мм, точность ±2 мкм и повторяемость ±0.15 мкм при 2400 измерениях в секунду.
SKU:
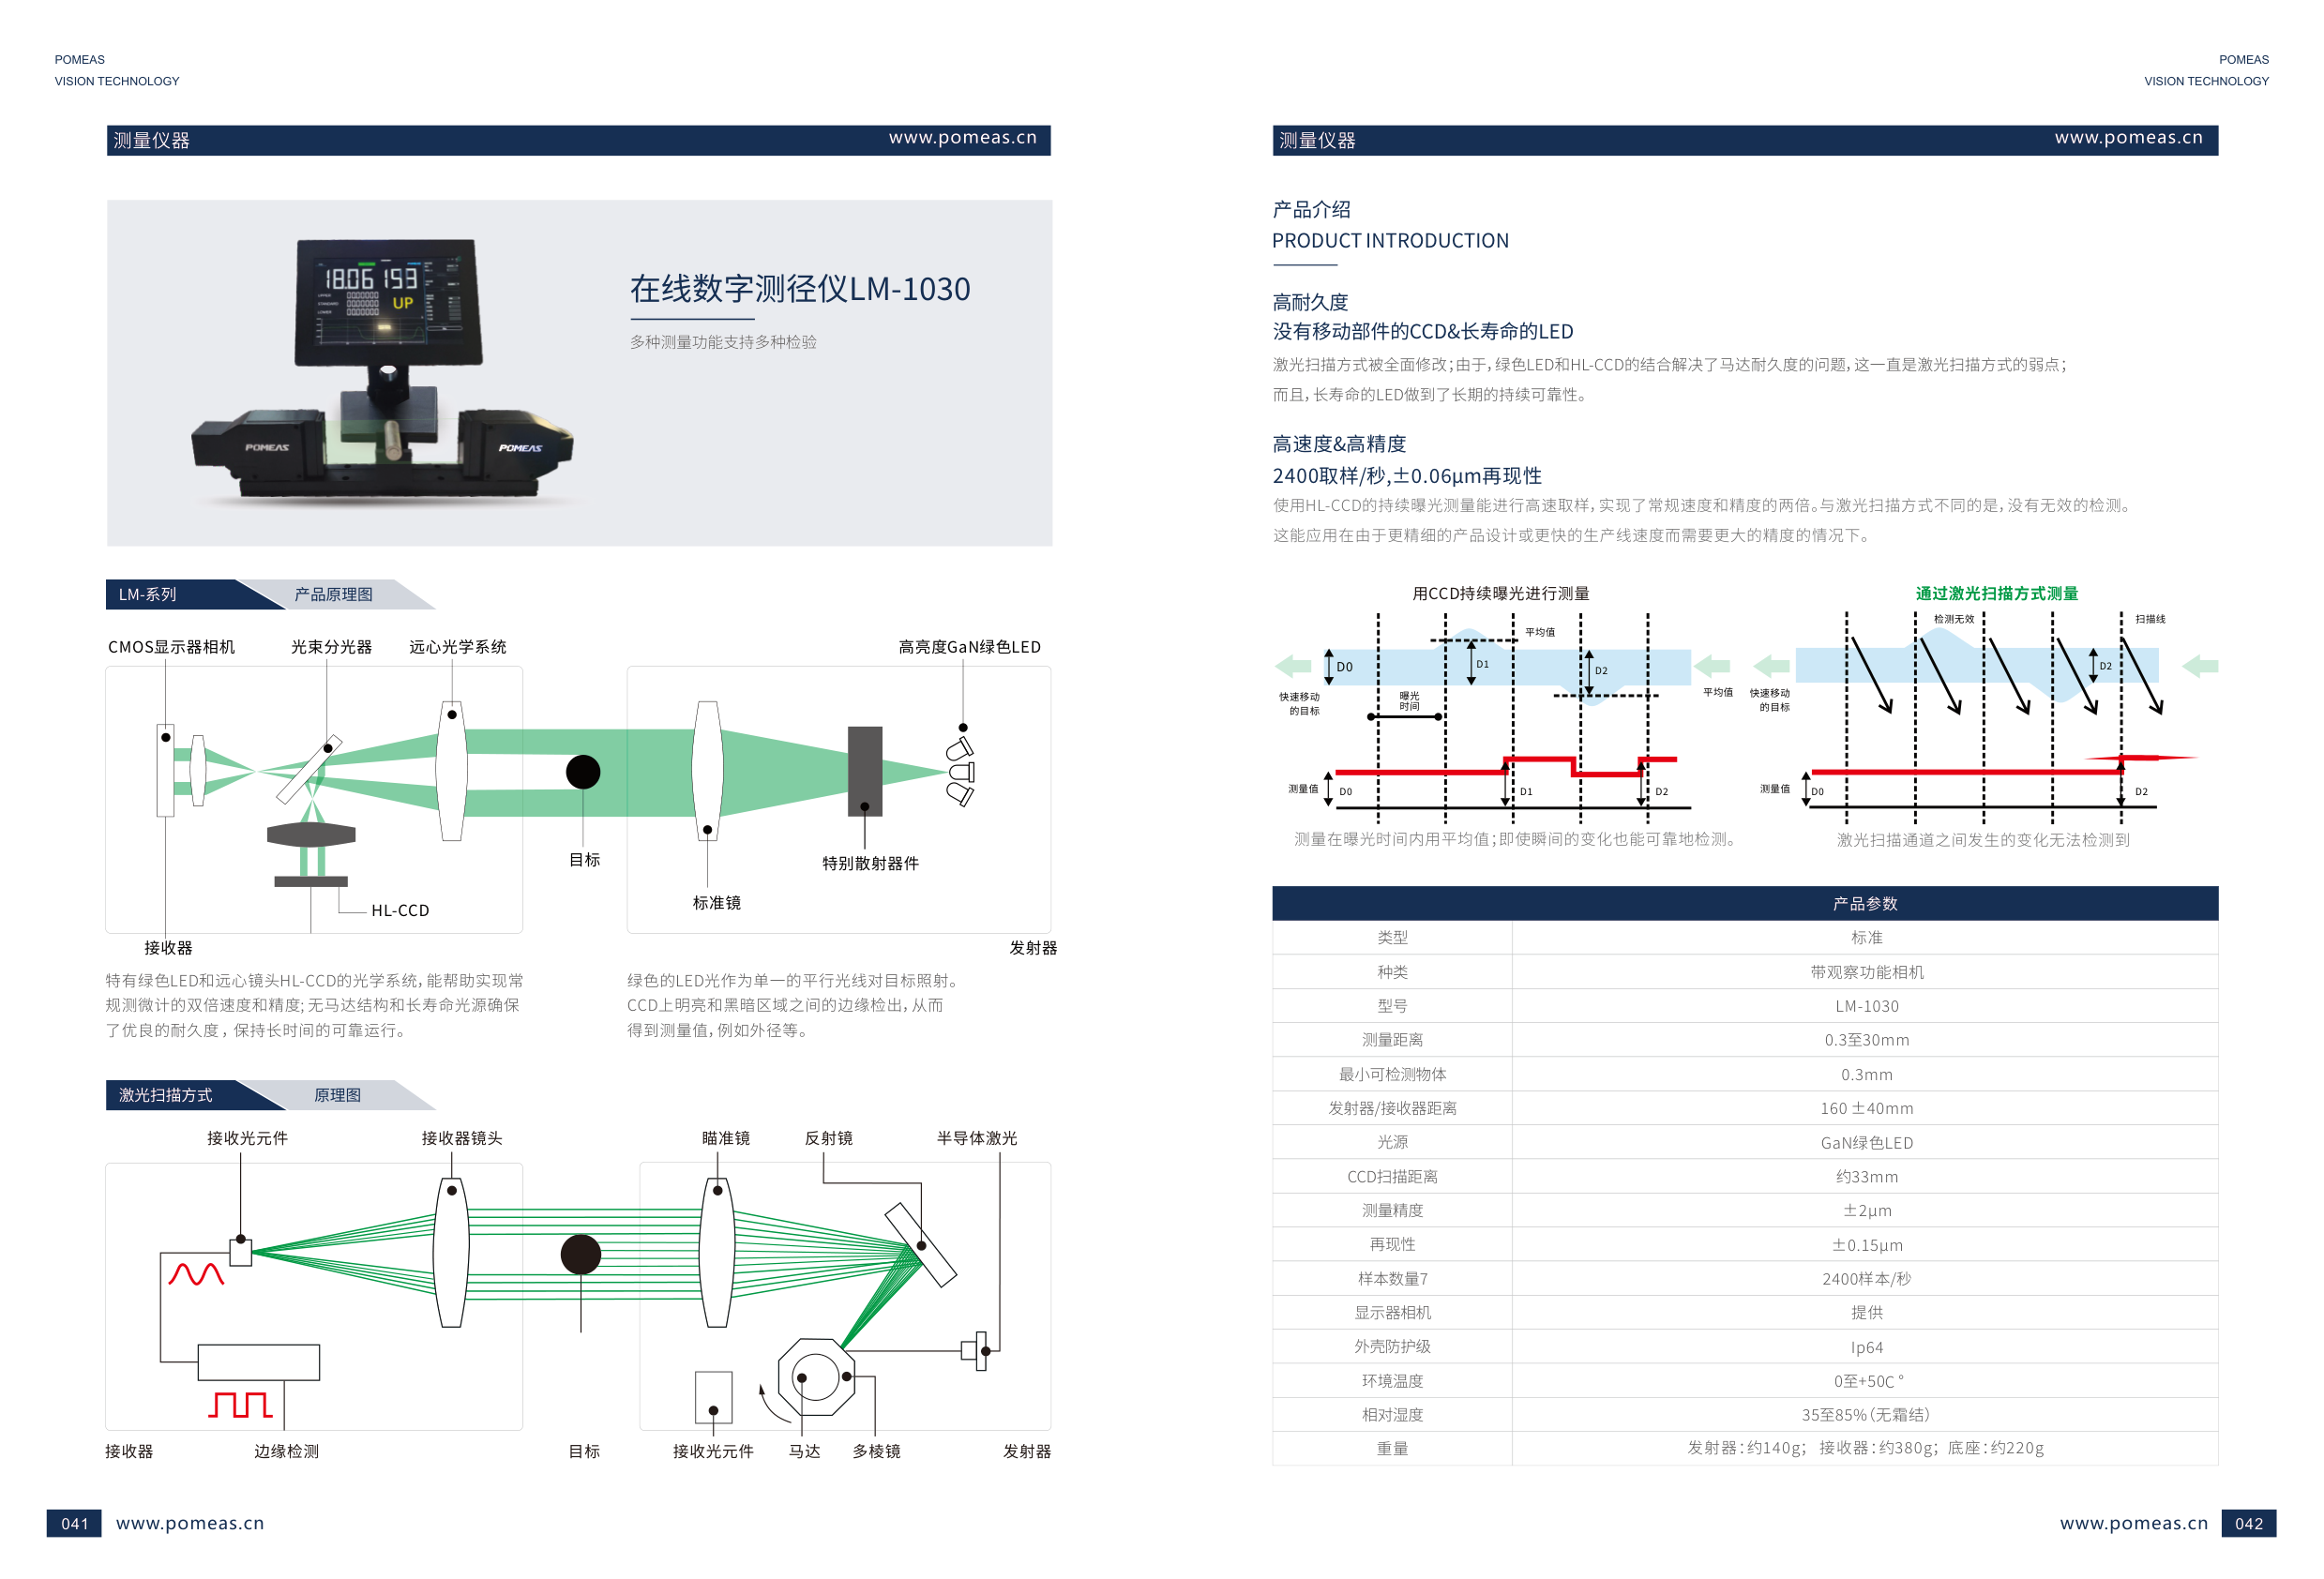
POMEAS LM-1030 — лазерный цифровой измеритель диаметра для непрерывного продукта: диапазон 0.3–30 мм, точность ±2 мкм, повторяемость ±0.15 мкм и 2400 измерений в секунду, без остановки линии.
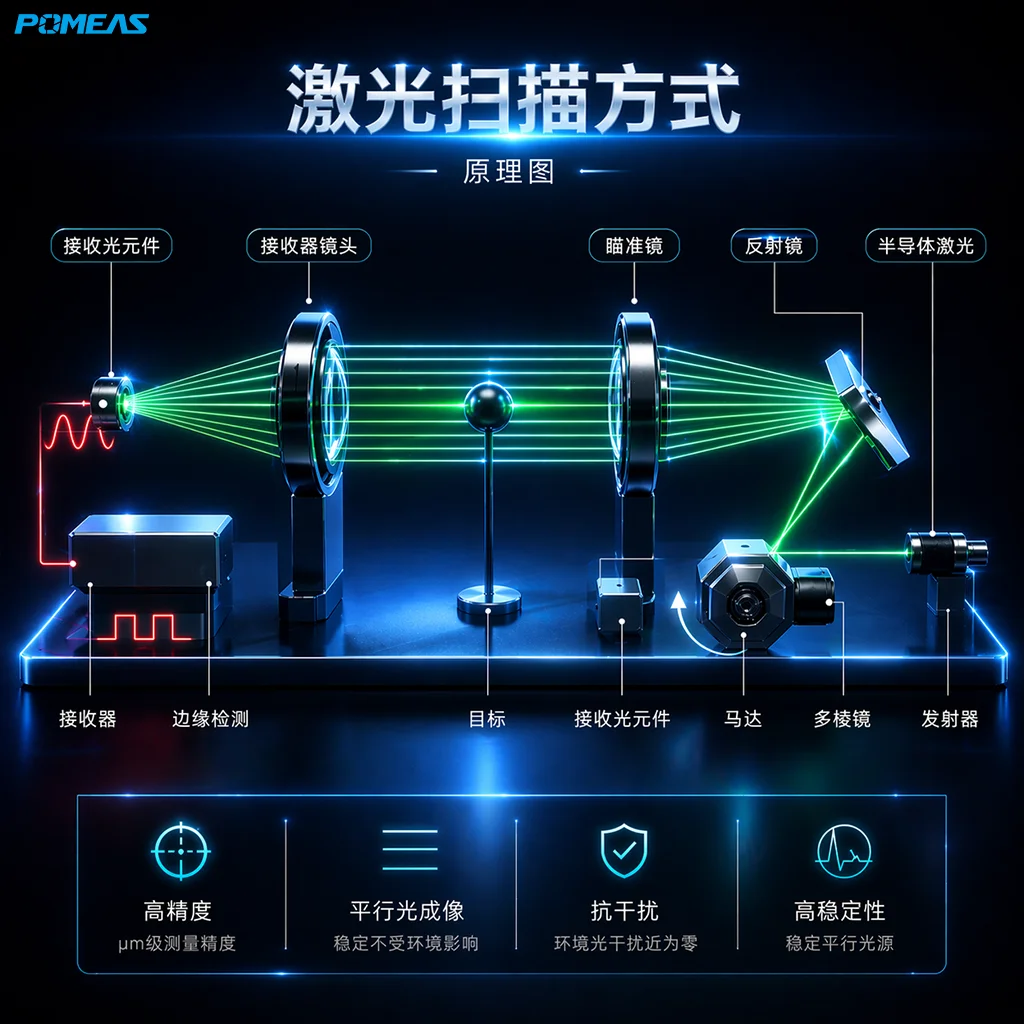
Принцип работы
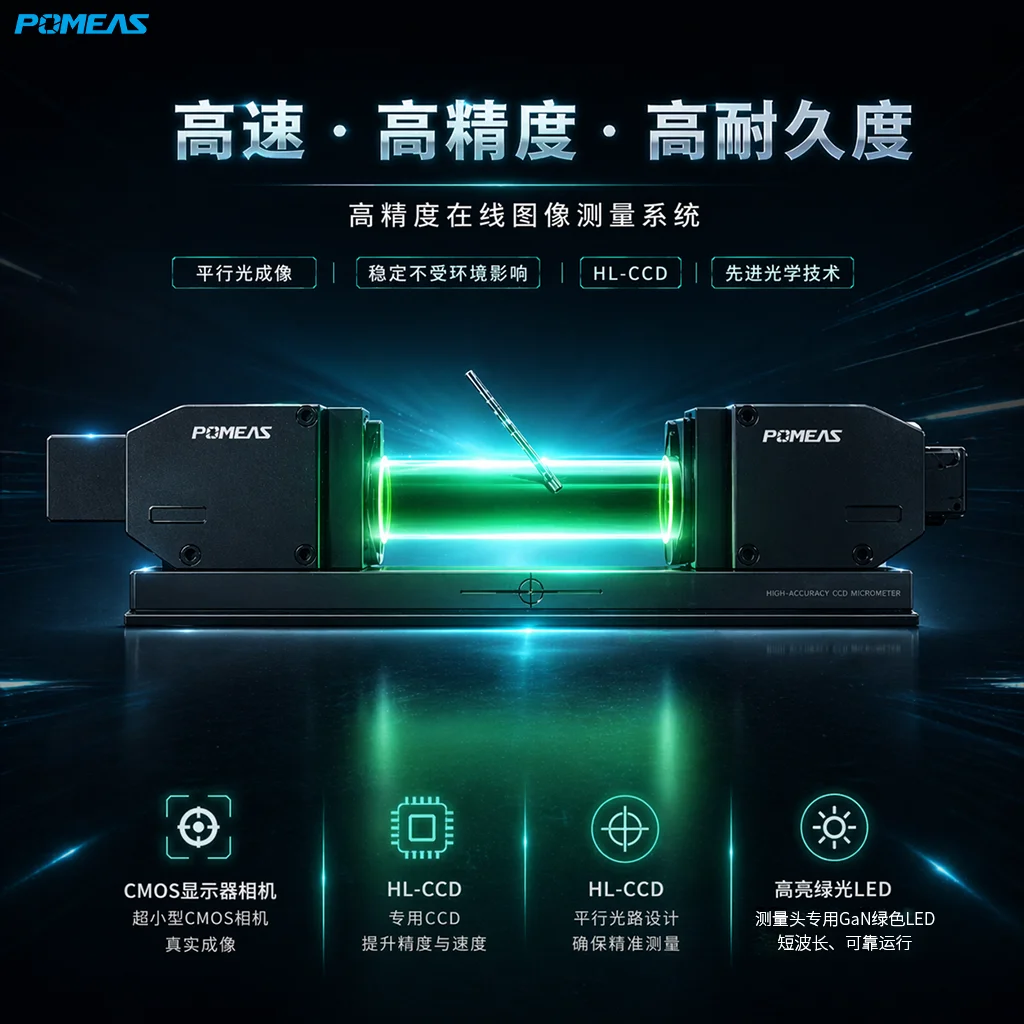
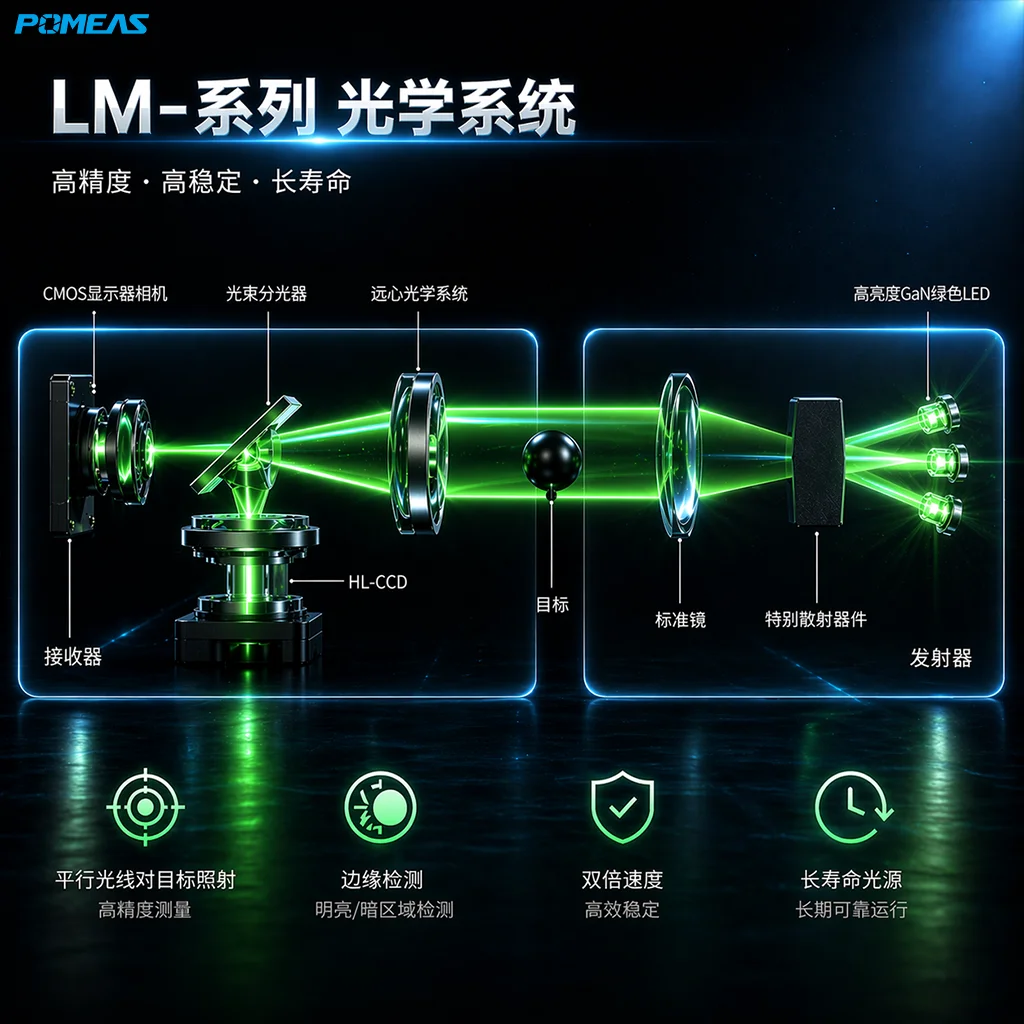
LM-1030 проецирует луч зелёного светодиода GaN через изделие и считывает тень линейным сенсором HL-CCD. При расстоянии между излучателем и приёмником 160 ± 40 мм и ширине сканирования около 33 мм прибор измеряет наружный диаметр от 0,3 до 30 мм с частотой 2400 измерений в секунду, пока изделие проходит через зазор — без остановки, без контакта, без следов.
Технические характеристики
| Параметр | Значение |
|---|---|
| Поле / диапазон измерения | 0.3–30 mm |
| Минимальный объект обнаружения | 0.3 mm |
| Точность измерения | ±2 µm |
| Повторяемость | ±0.15 µm |
| Частота выборки | 2400 /s |
| Источник света | Зелёный светодиод GaN |
| Детектор | HL-CCD |
| Оптическая система | Телецентрическая оптическая система |
| Ширина сканирования CCD | ≈33 mm |
| Расстояние излучатель–приёмник | 160 ±40 mm |
| Камера визуализации | В комплекте |
| Степень защиты | IP64 |
| Рабочая температура | 0–+50 °C |
| Масса | Излучатель ≈140 г; приёмник ≈380 г; основание ≈220 г |
Как определены цифры точности
Повторяемость (±0.15 µm) — это значение ±2σ при измерении ширины эталонной миры POMEAS (калиброванной стеклянной шкалы) в центре поля, усреднённое по 16 измерениям. Точность позиционирования (±2 µm) — погрешность ширины на той же мире. Оба показателя — стендовые значения изготовителя при заданных условиях, а не допуск, который выдержит ваша линия. Подача детали, вибрации, температурный дрейф и качество кромки вносят собственные погрешности.
Габаритные размеры
Габаритные размеры головки LM-1030 (единица: мм, спецификация HM компании POMEAS, 20.11.2024).
Место LM-1030 в серии
На графике показаны повторяемость и точность позиционирования моделей серии HM в зависимости от поля измерения; модель LM-1030 выделена. Закономерность физическая, а не произвольная: чем больше поле, тем больше площадь сенсора приходится на единицу размера, и повторяемость ослабевает от ±0.05 мкм при φ6 мм до ±0.2 мкм при φ120 мм. Выбор головки — это компромисс: берите наименьшее поле, которое ещё перекрывает деталь с запасом на погрешность подачи. На графике приведены значения спецификации, а не результаты измерений.
Матрица моделей серии HM
| Модель | Поле | Повторяемость | Точность позиционирования |
|---|---|---|---|
| HM-1006 | φ6 mm | ±0.05 µm | ±0.2 µm |
| HM-1015 | φ15 mm | ±0.05 µm | ±0.3 µm |
| HM-1040 | φ40 mm | ±0.08 µm | ±1.0 µm |
| HM-1065 | φ65 mm | ±0.1 µm | ±1.2 µm |
| HM-1120 | φ120 mm | ±0.2 µm | ±2.5 µm |
Типовые применения
LM-1030 предназначен для непрерывной продукции: экструзия провода и кабеля, протяжка труб и шлангов, линии волокна и нити, а также валоподобные детали на транспортных линиях. Везде, где вопрос звучит как «каков диаметр сейчас и не ушёл ли он?» на производственной скорости, этот класс измерителей — стандартный ответ.
Что эта модель не может измерять
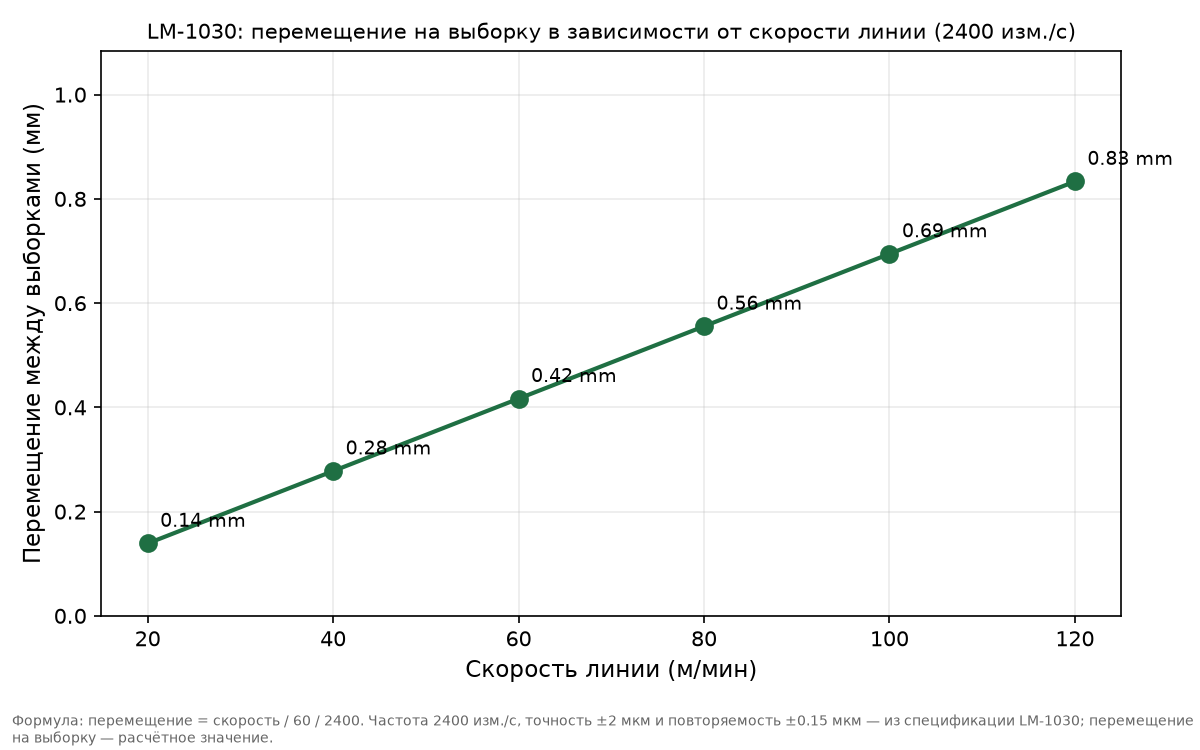
LM-1030 измеряет наружный диаметр видимой тени. Он не измеряет толщину стенки непрозрачной трубы, внутренние элементы и форму поверхности. Непрозрачные изделия вне диапазона 0,3–30 мм и скорости линии, при которых перемещение между выборками меньше размера выявляемого дефекта, требуют другой конфигурации — сообщите нам скорость, и мы рассчитаем её вместе с вами.
Пришлите нам вашу деталь
Сообщите размеры детали, самый жёсткий допуск, скорость линии и материал — фотография образца поможет. Мы подтвердим, покрывают ли поле и класс точности LM-1030 вашу задачу, какие размеры вернёт один снимок, а какие потребуют другого принципа. Расчёт стоимости и испытания образцов — по запросу.
Часто задаваемые вопросы
Повторяемость ±0.15 µm — это то, что я реально получу на линии?
Нет. ±0.15 µm — стендовое значение изготовителя, полученное на калиброванной стеклянной шкале в центре поля и усреднённое по 16 измерениям. На вашей линии подача, вибрации, температурный дрейф и качество кромки детали добавляют собственные погрешности, поэтому реально удерживаемый допуск всегда шире. Заложите это в план контроля явно, а не копируйте цифру из спецификации.
Какие детали подходят для LM-1030?
Детали, критические размеры которых задаются силуэтом: наружные диаметры, ширины, зазоры, углы и положения кромок в пределах поля 0.3–30 mm. LM-1030 подходит для крупносерийных деталей, которым иначе пришлось бы стоять в очереди к настольному контролю.
Что LM-1030 не может измерить?
Внутренние отверстия, толщину стенки, не выходящую к краю силуэта, форму поверхности и геометрические допуски вроде плоскостности. Высота и 3D-топография требуют другого принципа — их покрывают конфокальные или интерферометрические системы.
Как LM-1030 подключается к управлению линией?
Результаты передаются в ПЛК линии или на верхний уровень для регистрации, аварийной сигнализации и автоматической сортировки. Контроллер машинного зрения HM-1000 входит в комплект; вопросы интеграции (протокол, привязка входов-выходов, логика сортировки) решаются при вводе в эксплуатацию.
Какая калибровка и обслуживание нужны LM-1030?
Периодические проверки нуля и усиления по эталонной мире и поддержание чистоты окна подсветки. Телецентрическая оптика выставлена на заводе — регулярная оптическая регулировка на месте не предполагается.
Можно ли оценить LM-1030 на наших деталях до покупки?
Да. Пришлите чертёж или фотографию детали с размерами и допусками: мы проведём оценку и, при необходимости, испытания образцов, а затем подтвердим, какие размеры вернёт один снимок, до принятия вами решения.
Дополнительные материалы
Подробнее о поточных измерениях:



Подписаться на нашу рассылку
Введите свой адрес электронной почты, чтобы получать свежие новости и эксклюзивные обновления от Pomeas. Оставайтесь на связи с Pomeas и будьте в курсе новейших оптических решений.



1 Файлы