Как быстро и стабильно измерять медицинские костные винты?
Медицинские костные винты диаметром около 3 мм могут иметь резьбу, ступени, конические участки и головки сложной формы. Телецентрическая система онлайн-контроля позволяет бесконтактно измерять длину, диаметр, шаг резьбы, углы и внешний профиль детали.
Объект контроля: небольшой костный винт сложной формы
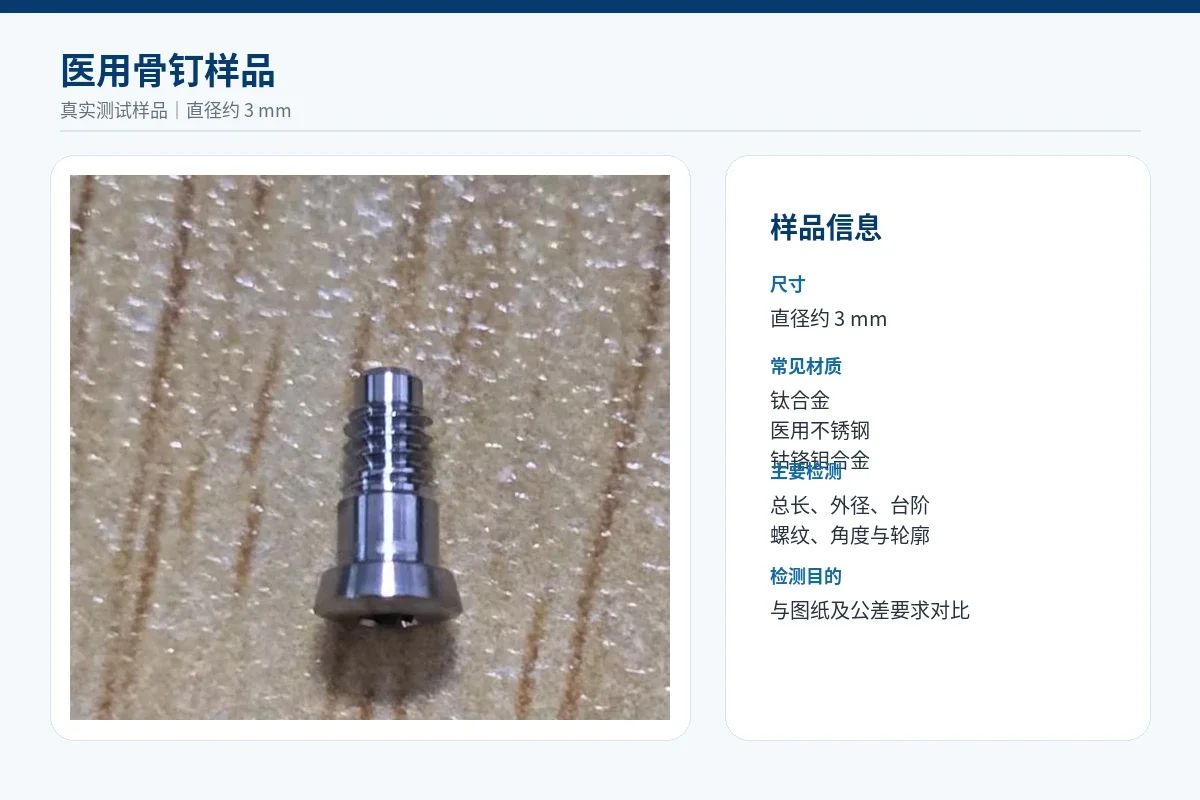
Объектом испытания является небольшой медицинский костный винт диаметром около 3 мм. Для производства подобных изделий часто применяются титановые сплавы, медицинская нержавеющая сталь и кобальт-хром-молибденовые сплавы.
Цель контроля — сравнить фактические размеры обработанной детали с чертежом и установленными допусками, чтобы своевременно выявить отклонения в процессе производства.
В зависимости от конструкции винта и требований чертежа могут контролироваться следующие параметры:
- Общая длина, длина резьбового участка и расстояния между отдельными зонами;
- Диаметр стержня, наружный и внутренний диаметры резьбы;
- Шаг резьбы, профиль витка и расстояние между элементами;
- Диаметр головки, высота головки и размеры ступеней;
- Конические углы, радиусы и профиль сложной формы;
- Положение детали, биение и дефекты внешнего контура.
Почему медицинские костные винты сложно измерять?
Малые размеры
Диаметр винта и размеры отдельных витков, ступеней или радиусов могут составлять всего несколько миллиметров. Небольшая ошибка выбора точки влияет на результат.
Много геометрических элементов
Одна деталь может одновременно содержать прямые линии, окружности, дуги, углы, резьбу и сложный внешний профиль.
Отражающая металлическая поверхность
Титан и нержавеющая сталь отражают свет. Неправильное освещение может вызвать засветку, размытые границы и нестабильное выделение контура.
Зависимость от оператора
Усилие измерения, выбранная точка и рабочие привычки могут различаться у разных операторов и между партиями.
Требования к скорости
При серийном производстве необходимо сократить ручные операции, повторное позиционирование и запись результатов.
Прослеживаемость данных
Результаты измерений могут использоваться для отчётов о качестве, анализа тенденций и поиска причин брака.
Как система онлайн-измерения контролирует костный винт?
Телецентрическая измерительная система POMEAS HM состоит из передатчика света, приёмного модуля, телецентрической оптической системы, CMOS-сенсора, контроллера машинного зрения и измерительного программного обеспечения.
Передатчик формирует параллельный зелёный световой поток. Костный винт располагается между передатчиком и приёмником, перекрывая свет и создавая контрастную теневую проекцию.
Приёмный модуль регистрирует проекцию с помощью CMOS-сенсора. Программа выделяет границы детали, создаёт измерительные элементы и рассчитывает необходимые размеры.
Телецентрическая оптика применяется как на передающей, так и на принимающей стороне. Если деталь немного смещается вперёд или назад в пределах допустимой глубины, изменение масштаба изображения уменьшается.
Другие объективы, камеры, системы освещения и решения для промышленного контроля представлены в русскоязычном каталоге POMEAS .
Зачем нужна телецентрическая оптика?
В обычной оптической системе видимый размер детали может изменяться при её перемещении вдоль оптической оси.
Телецентрическая система принимает преимущественно параллельные лучи и снижает изменение масштаба, вызванное небольшим смещением детали.
Для костного винта с мелкой резьбой, ступенями и небольшими контурами стабильное изображение границ является основой повторяемого измерения.
Процесс измерения медицинского костного винта
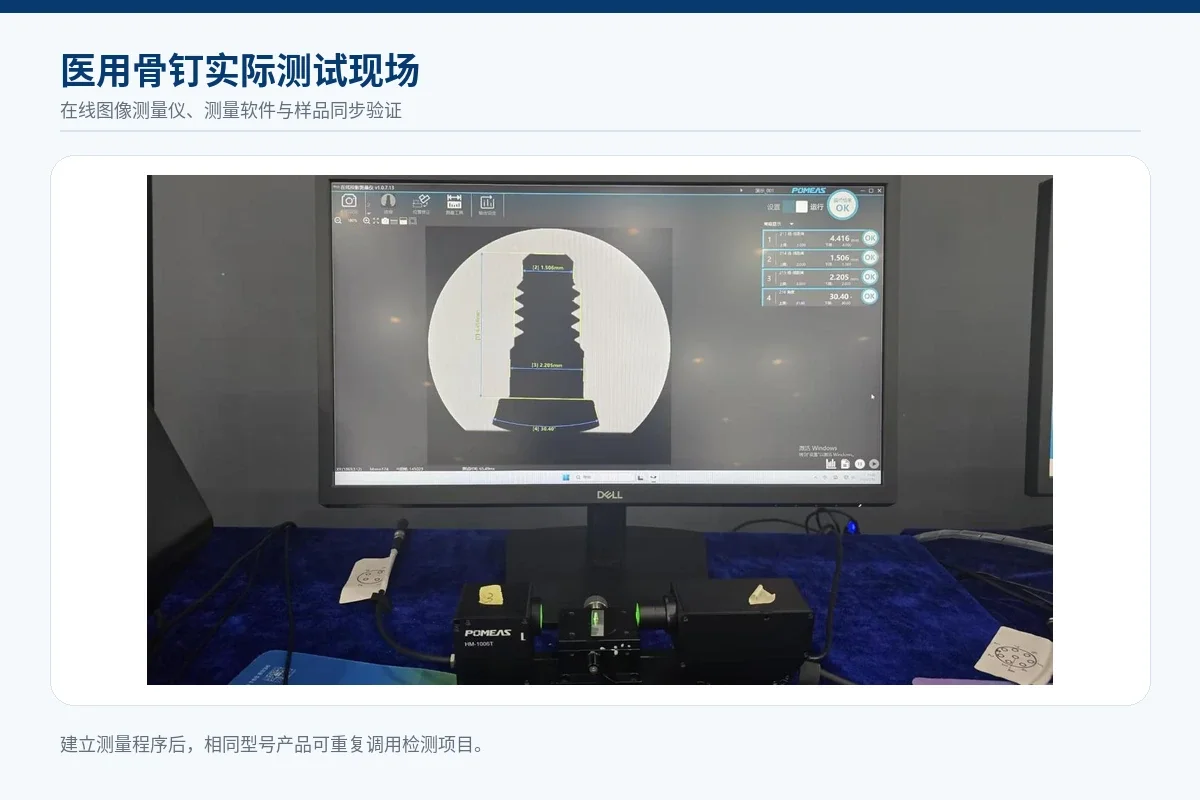
Какие результаты отображает измерительная программа?
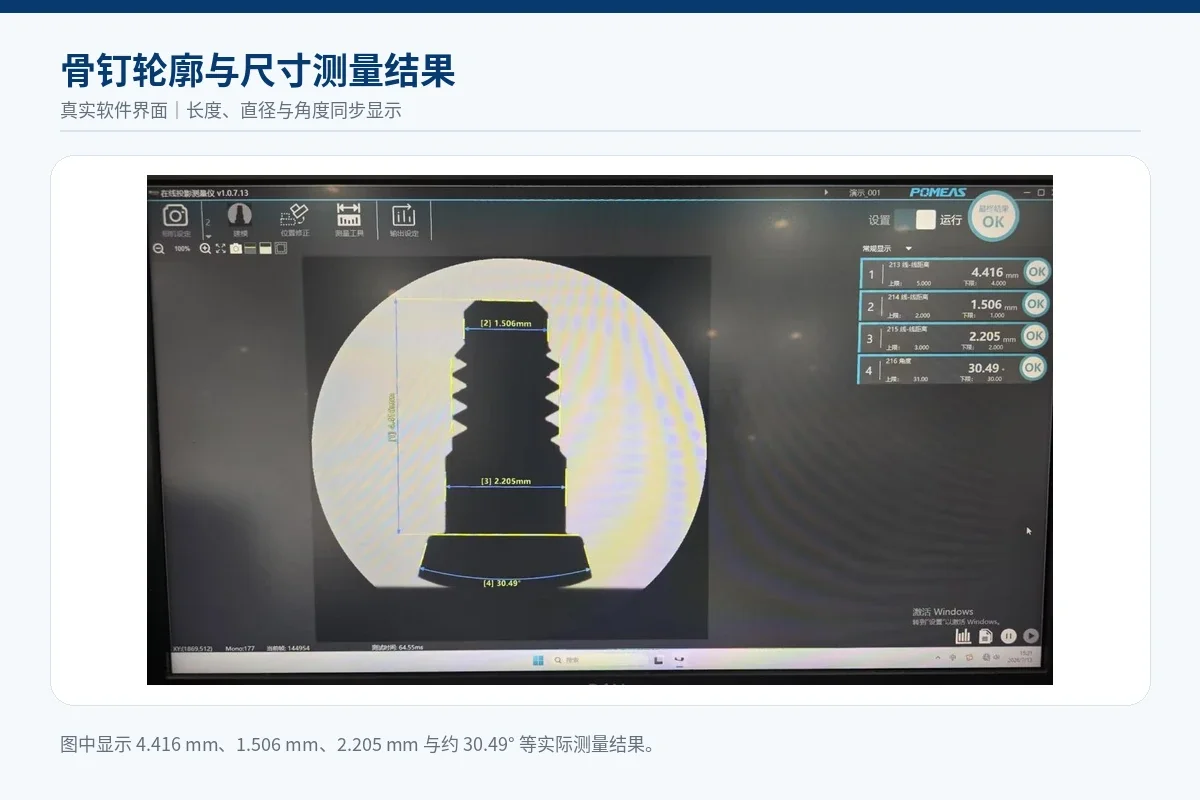
В программном обеспечении можно создать несколько измерительных инструментов для различных элементов винта. Размеры, видимые с одного направления и находящиеся в одном поле, рассчитываются по одному изображению.
- Расстояние между двумя обнаруженными линиями;
- Диаметр стержня и диаметр резьбового участка;
- Ширина головки и высота ступени;
- Шаг резьбы и длина отдельных участков;
- Углы, радиусы и отклонения профиля;
- Заусенцы, посторонние частицы и дефекты контура.
После создания измерительной программы для одной модели винта её можно повторно использовать для одинаковых деталей, сокращая ручной выбор точек и ввод данных.
Основные характеристики HM-1120
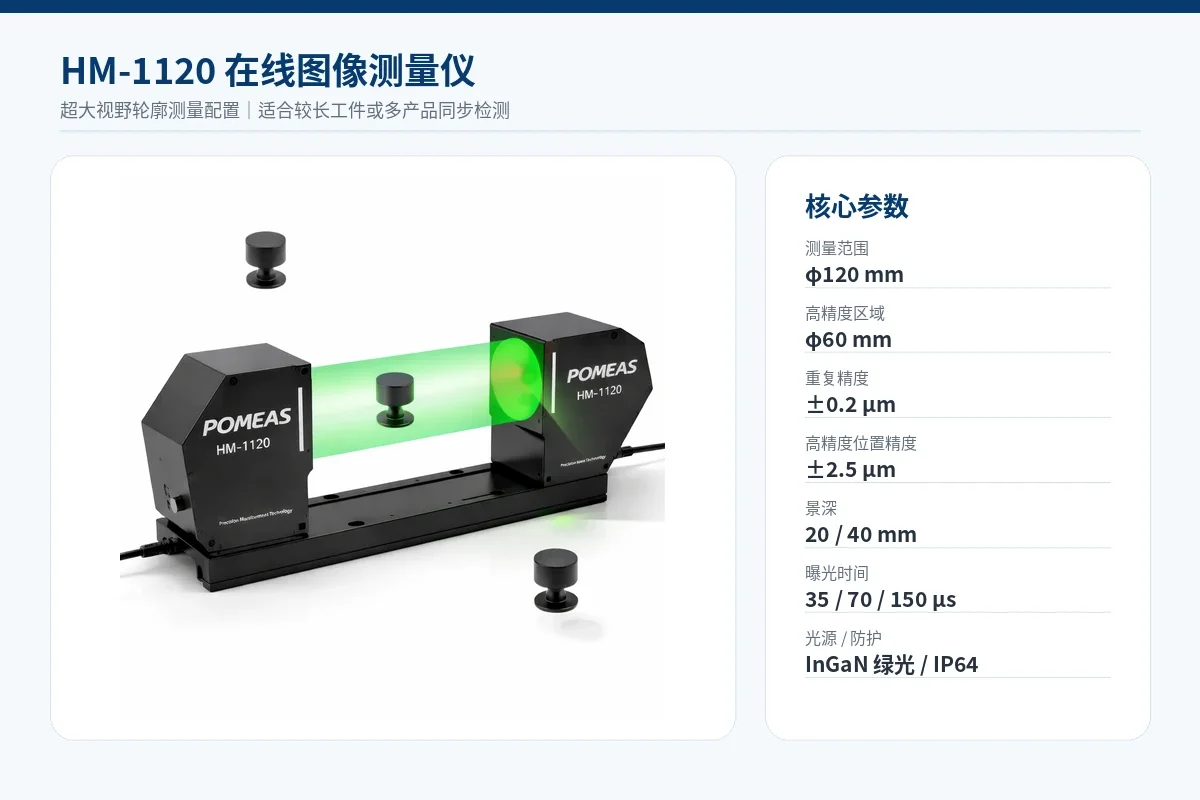
HM-1120 — модель серии HM с увеличенным измерительным полем. Полный диапазон измерения составляет φ120 мм. Модель подходит для длинных деталей, одновременного контроля нескольких изделий и измерения полного профиля в большом поле.
| Модель | HM-1120 |
|---|---|
| Тип оборудования | Телецентрическая система онлайн-измерения с увеличенным полем |
| Расстояние между передатчиком и приёмником | 436,7 мм |
| Полный диапазон измерения | φ120 мм |
| Высокоточная измерительная зона | φ60 мм |
| Глубина в полном измерительном поле | 40 мм |
| Глубина в высокоточной зоне | 20 мм |
| Время экспозиции | 35 / 70 / 150 мкс, три выбираемых уровня |
| Время захвата / интервал запуска | Режим FULL: около 34 мс (около 30 кадров/с); режим 1/4 по ширине и высоте: около 5 мс (около 200 кадров/с) |
| Источник света | Зелёный светодиод InGaN |
| Точность положения в высокоточной зоне | ±2,5 мкм |
| Точность положения в полном поле | ±3,5 мкм |
| Повторяемость | ±0,2 мкм |
| Степень защиты корпуса | IP64 |
| Рабочая температура | От 0 до 45°C |
| Рабочая влажность | До 85% RH, без образования конденсата |
| Основные материалы | Алюминий / PBT |
| Масса | Передатчик: около 5900 г; Приёмник: около 7900 г; Основание: около 4300 г |
Примечание: указанные значения точности основаны на стандартных условиях испытаний, приведённых в технической документации серии HM. Фактический результат может зависеть от контрастности профиля, установки детали, вибрации, калибровки, алгоритма измерения и условий окружающей среды. Перед окончательным выбором модели рекомендуется испытание реального образца.
Всегда ли для винта диаметром 3 мм нужна модель HM-1120?
В исходном отчёте по применению показана высокоточная конфигурация серии HM с небольшим полем. Изображение HM-1120 используется на этой странице, чтобы показать возможности серии для измерений в увеличенном поле.
Окончательную модель следует выбирать на основании чертежа, допусков и результатов испытания образца, а не только по названию детали. Другие решения для машинного зрения и контроля размеров представлены в русскоязычном каталоге POMEAS .
Какие преимущества даёт система?
Меньше ошибок оператора
Фиксированная измерительная программа и одинаковые правила выделения границ уменьшают влияние ручного выбора точек.
Несколько размеров по одному изображению
В одном изображении можно применять инструменты длины, диаметра, расстояния, угла, радиуса и профиля.
Стабильность серийного контроля
Одна программа повторно используется для одинаковых деталей, стандартизируя точки измерения и критерии оценки.
Бесконтактное измерение
Деталь не зажимается контактным измерительным инструментом, что подходит для небольших и прецизионных изделий.
Размеры и дефекты профиля
Помимо размеров, отклонения контура могут использоваться для обнаружения заусенцев, частиц и отдельных дефектов.
Сохранение результатов
Данные могут использоваться для отчётов, анализа процесса и расследования отклонений партии.
Какие данные нужны для выбора системы?
Чтобы определить измерительное поле, необходимую точность, оптическую конфигурацию и способ автоматизации, желательно предоставить следующие данные:
- Фотография изделия или двухмерный чертёж;
- Максимальный размер и полная длина детали;
- Конкретные размеры и зоны, которые необходимо контролировать;
- Допуск для каждого измеряемого размера;
- Размер наименьшего витка, радиуса или ступени;
- Требуемое количество деталей в минуту или час;
- Статическое измерение, конвейер или автоматическая загрузка;
- Требования к сохранению данных и интеграции с линией.
Другие материалы о машинном зрении, оптике и промышленном измерении доступны в разделе технических статей POMEAS .
Часто задаваемые вопросы
Можно ли измерять шаг резьбы костного винта?
Да, если профиль резьбы отображается достаточно чётко, а соседние витки стабильно распознаются. Фактическая точность зависит от шага резьбы, измерительного поля, разрешения системы и результатов испытания образца.
Влияет ли отражение металлической поверхности на измерение?
Для измерения внешнего профиля используется проходящий параллельный свет, формирующий силуэт. Поэтому такой метод меньше зависит от прямого отражения металла. Для контроля верхнего шлица, царапин или поверхностных дефектов может потребоваться дополнительное освещение.
Можно ли одновременно измерять несколько размеров?
Да. Для размеров, видимых с одного направления и находящихся в одном измерительном поле, можно создать несколько инструментов и выполнить расчёт по одному изображению.
Подходит ли HM-1120 для всех медицинских костных винтов?
Нет, одна модель не может быть оптимальной для всех задач. HM-1120 ориентирована на большое поле и полный охват профиля. Для мелких локальных элементов или более строгих допусков может потребоваться модель серии HM с меньшим полем и более высокой точностью.
Можно ли предварительно оценить задачу по чертежу или фотографии?
Первичную оценку можно выполнить по фотографии, чертежу, размерам и допускам. Для сложного профиля или высоких требований к точности рекомендуется испытание реального образца. Для отправки материалов свяжитесь с POMEAS .
Оцените задачу контроля медицинского костного винта
Отправьте фотографию образца, технический чертёж или отмеченные измерительные зоны. POMEAS поможет предварительно определить измерительное поле, необходимую точность, оптическую конфигурацию и модель системы.



