知识库
RS232 倍率反馈让机器视觉系统能读取镜头当前的变倍位置,使检测配方变得可复现、可记录、可审计。不必再依赖操作员「记得」转到哪个倍率——视觉软件直接拿到镜头位置数据,并在每个检测节拍前校验。
为什么倍率位置在产线上很重要
在视觉检测工位里,光学倍率是测量设置的一部分。如果倍率漂移,或被另一班操作员设成了别的值,像素到毫米的标定就失效,测量结果不可靠。传统手动变倍镜头无法让软件知道变倍环的位置。
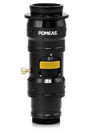
RS232 反馈正是补上这一环。POMEAS LZ-650100DS9 是手动 6.5X 连续变倍镜头(0.7X–4.5X,工作距离 87 ± 2 mm),其 RS232 接口输出倍率位置给视觉系统。软件把上报位置与配方值比对,不一致即拦截或标记该次检测。
三档变倍控制方式
| 档位 | 工作方式 | 获得的能力 |
|---|---|---|
| 纯手动 | 操作员设倍率,无反馈 | 成本最低;复现性取决于操作员 |
| 手动 + RS232 反馈 | 人工设倍率,软件读取并校验位置 | 设置可追溯、错误设置可拦截、配方可校验 |
| 全电动 | 软件通过 RS-232 闭环伺服下发变倍/调焦 | 配方自动换型、多品种产线免人工 |
在电动档位,POMEAS LZ-650104 通过 9 针 RS-232 接口驱动闭环直流伺服电机完成变倍与调焦,软件既能下发指令也能确认结果。
典型自动化流程
- 配方调用:系统载入产品配方后读取镜头位置,不一致时提示或纠正。
- 审计留痕:每条检测记录都保存镜头上报的倍率值,便于客户审核与 ISO 文档。
- 多工位一致性:同型号工位可对照同一参考位置逐台校验。
- 自动换型产线:PLC 在产品切换间隙改变倍率,无需停机人工调整——这与一键测量设备(如 POMEAS IMAGE 3 闪测仪)的实现思路一致。
集成注意事项
- RS-232 是点对点串口,转 USB 或以太网在视觉集成中很常见。
- 在机械稳定后再读取位置,避免采到过渡值。
- 参考位置应按配方存储,而非全局存一个值——标定是逐支镜头进行的。
更多参数请见 POMEAS 工业变倍镜头,含 RS232 与电动型号。相关阅读:变倍镜头选型:10–4mm 视野与 5μm 缺陷检测。
常见问题
什么是倍率位置反馈?
指镜头通过串口(RS232)输出当前变倍位置,使视觉系统能记录并校验实际使用的倍率,而不是假设它正确。
有了反馈,手动镜头就自动了吗?
不是。仍需人工转动变倍环,软件只是读取并校验位置。要实现自动切换必须用电动变倍镜头。
为什么用 RS232 而不是 USB 或以太网?
RS232 简单、确定性强,在工业设备中应用成熟;转 USB/以太网的成本很低,在视觉集成中广泛使用。
反馈能提升测量精度吗?
间接可以。精度取决于标定是否正确,而标定只在对应倍率下有效。反馈保证系统确实工作在那个倍率。
POMEAS 哪些变倍镜头支持 RS232?
LZ-650100DS9 在手动 6.5X 镜头上提供 RS232 倍率位置反馈;LZ-650104 电动镜头使用 9 针 RS-232 做闭环变倍与调焦控制。
邮件订阅
您将收到我们最新的动态资讯